



知られざるハーコWinMax制御の隠れた機能:作業効率を劇的に高める設定・操作テクニック
過去数ヶ月〜数年でハーコWinMax制御には多数の機能拡張が加えられましたが、それらをお客様に十分にお伝えできていません。ハーコ制御は直感的で自己学習しやすいため、知っていれば非常に強力で有用な機能が見落とされがちです。この記事では、そうした隠れた機能を発見し、理解していただくためのガイドとなります。
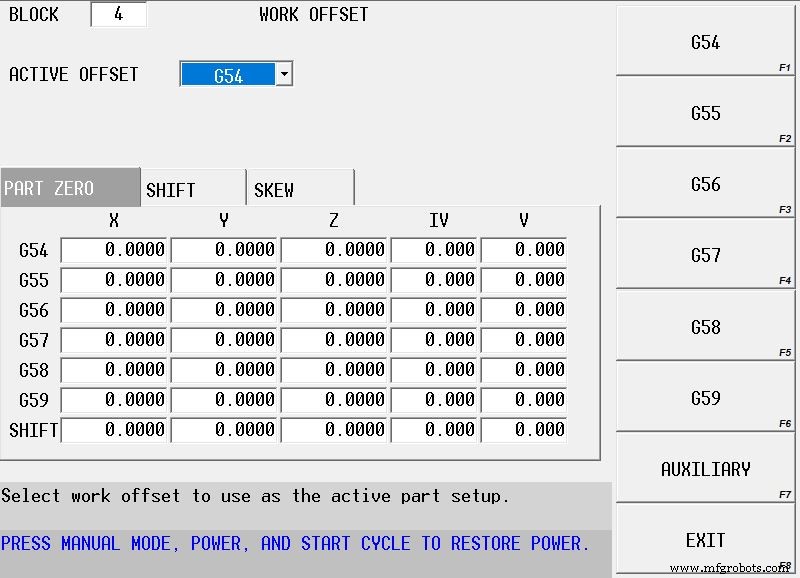
会話型プログラムでのワークオフセット活用(G54-G59、93補助オフセット)
テーブル上の異なるバイスで複数のセットアップを切り替える際など、異なるセットアップ座標系への切り替えが必要になる場面があります。従来は「パートセットアップ変更」ブロックを都度挿入し、戻す際にももう一つ必要でした。例えばX軸で微小なシフトが必要な場合、その座標を参照する「パートセットアップ変更」ブロックを全て探し出し、一つずつ修正する必要があり、プログラム内に数十箇所あれば大変な手間です。しかし、ワークオフセット機能を使えば、一箇所(例:G55)を変更するだけで、そのワークオフセットを呼び出している全箇所に反映されます。
ワークオフセットブロックは、会話型プログラミングメニューの「その他」タブ(その他 > さらに表示 > ワークオフセット)にあります。
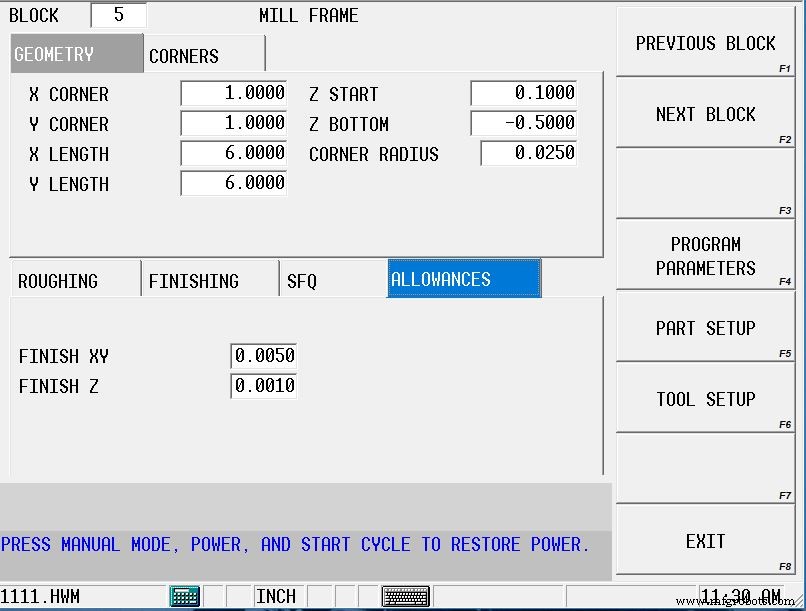
ストックアロウアンス(仕上げ代)タブ
従来、会話型プログラムでの仕上げ取り代量は、プログラムパラメータのグローバル設定として一括管理されていました。特定ブロックのみ取り代を変えたい場合や、熱処理前のグラインディングストックを残したい場合(工具径や形状寸法を偽って指定する必要があった)に不便でした。ストックアロウアンスタブを有効化すれば、これら両方の課題を解決できます。
タブ有効時は、会話型プログラムの各ブロックごとに仕上げ取り代を個別設定可能。また、仕上げ工具をプログラミングしない限り、アロウアンス分は削除されないため、グラインディングストック対策で制御装置に「嘘」をつく必要がなくなります。応力除去加工時にも有用で、一度ストックを残し、後でブロックをコピー・ペーストして別位置で加工、最後にアロウアンス値をゼロにすれば完了です。
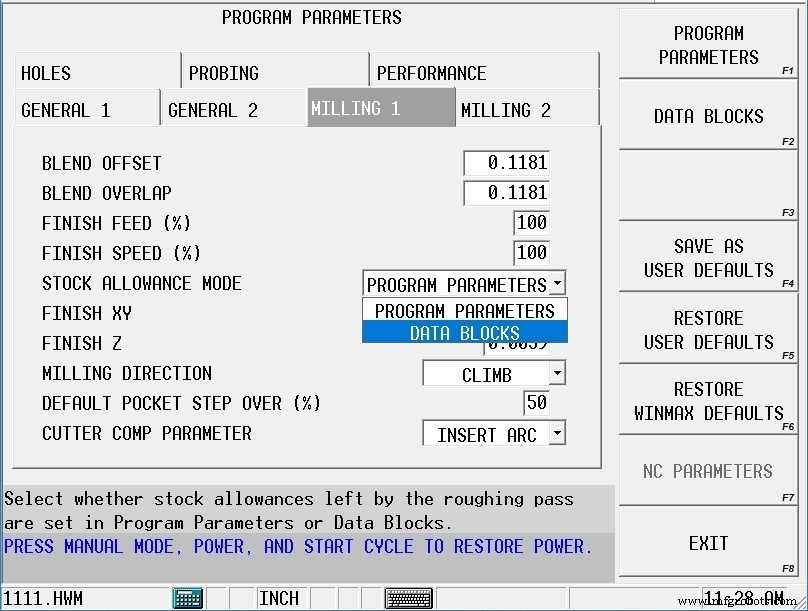
設定変更手順:プログラムパラメータ > 上部タブから「フライス1」を選択 > 「ストックアロウアンスモード」を「データブロック」に設定。これを「ユーザーデフォルト」として保存すれば、今後の会話型プログラムでデフォルト有効になります。
NCプログラム用の基準復帰位置設定(G28)
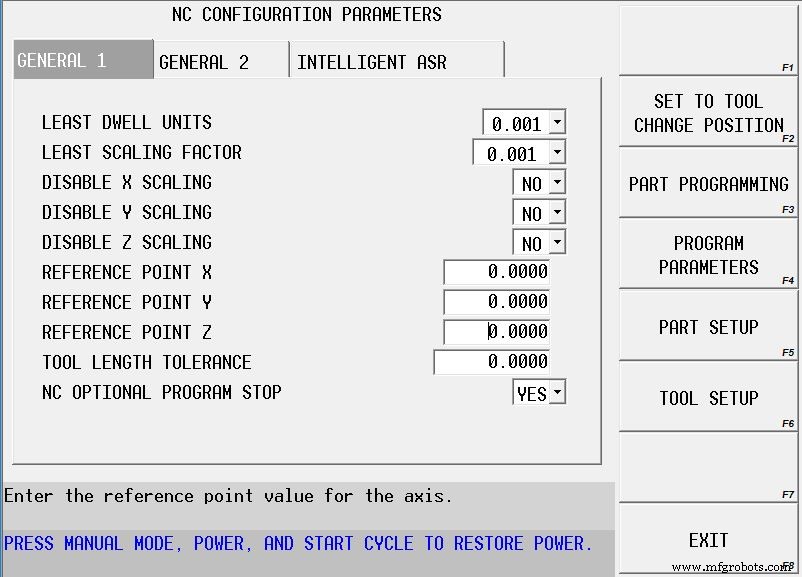
多くのNCプログラムで G91 G28 XYZ の基準復帰が使われます。デフォルトでは各軸のホームポジションに戻りますが、ハーコではNCパラメータでG28実行時の移動先を任意に指定できます。
NCプログラム有効時:入力画面で「プログラムパラメータ」選択 > 「NCパラメータ」ソフトキー > 「NC設定パラメータ」ソフトキー > X,Y,Zの基準復帰位置を設定。
ファーストペックオフセット
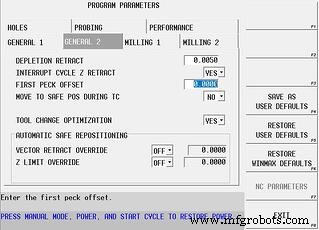
全会話型ブロックにはZ START(ラピッドポイント)とZ BOTTOM(最終深度)があり、さらにPECK DEPTH(ペック深さ)もあります。設定値によっては、工具が材料に接触するまで空振りペックを繰り返し、時間を浪費します。プログラムパラメータの「ファーストペックオフセット」設定でこの無駄を解消できます。
例:Z START 0.100インチ、ペック深さ 0.025インチの場合、制御装置は部品上面から0.100インチ上でペックを開始するため、実際に切削が始まるまで5回の空振りペックが発生します。ファーストペックオフセットを 0.100インチに設定すると、工具をZ START位置に配置後、オフセット分だけ下げてからペックを開始するため、初回ペックから切削が始まり、無駄時間を排除できます。このパラメータはプログラムパラメータの「一般2」タブにあります。
デフォルトユニバーサルロータリ設定時の軸表示をIV/Vから実軸名(A/B/C)へ変更
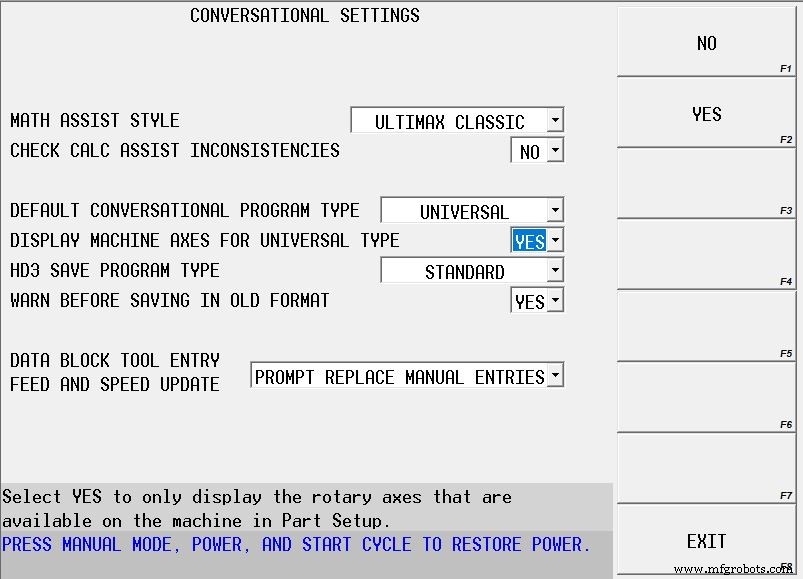
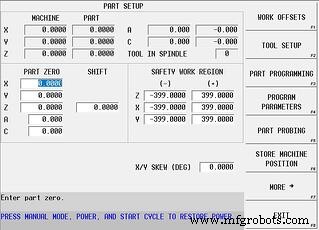
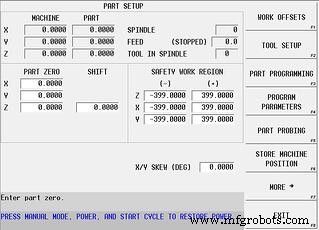
新規会話型プログラム作成時、デフォルトのプログラムタイプは「ユニバーサルロータリ」になります(推奨設定)。しかし、この設定ではマシンタイプに関わらず、パートセットアップ画面に X, Y, Z, IV, V が表示されます。5軸マシンでは実軸名(A,B,C)が表示されず混乱を招き、3軸マシンでは存在しない4軸目・5軸目が表示されて困惑します。
変更手順:制御盤の「AUXILIARY」ボタン > ポップアップメニューから「ユーティリティ画面」アイコン選択 > 画面上の「ユーザー設定」ソフトキー > 「会話型設定」選択 > 「ユニバーサルタイプでマシン軸を表示」を「YES」に設定。
これにより、4・5軸マシンでは実軸名(A,B,C)が表示され、3軸マシンでは余分な軸表示が消えます。既存プログラムの動作は変わらず、今後のプログラミング手順も変更不要。表示のみシンプルになります。
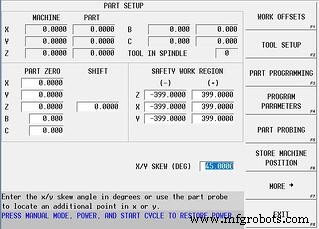
パートセットアップ画面の X/Y SKEW(角度)フィールド活用
このフィールドに値を入力すると、プログラム全体を任意の角度でスキュー(傾斜)実行できます。例:プログラムは通常通り非回転姿勢で作成しているが、セットアップの都合でワークを45度傾けて載せなければならない場合、45度を入力すればプログラム全体がその回転姿勢で実行されます。
本来はプローブによるワーク傾斜検出用ですが、上記のような手動入力用途でも非常に有用です。
アクティブなワーク座標系に沿った手動ジョグ操作
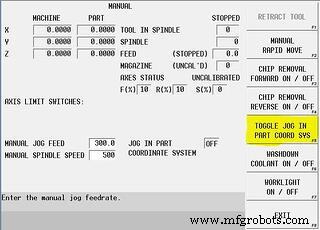
プログラミングでスキュー角を使うのと同様に、手動ジョグ時もスキューされた(アクティブな)ワーク座標系に沿って動かしたい場合があります。マニュアル機能セットアップ画面でモードボタンを選ぶだけで可能です。
手順:制御盤の「手動」モードボタン押下 > 画面上の「手動機能セットアップ」ソフトキー選択 > 「パート座標系でジョグ切替」ソフトキー選択。このトグルが有効な状態でXまたはY軸をジョグホイール/ボタンで手動操作すると、X・Y両軸が連動して動き、工具がワークの対応するエッジに沿って移動します。無効にするには同ソフトキーを再度押下。この機能は、5軸マシンでトランスフォームプレーン有効時の割り込みサイクル中にも使用可能です。
CNCマシン
- テネシー大学、信頼性・保全性センターを設立し信頼性向上に再焦点
- 確実な電力と空調レンタルでシームレスな温度管理を実現
- Raspberry Piでセンサーとアクチュエータを制御:加速度計、サーボ、データストリーミング
- Raspberry Pi 3 B+ – アップデートされた機能、仕様、購入ガイド
- Arburg、Allrounder 1120Hを発表:米国最大プレスで受賞デザインと先進制御を搭載
- 在庫管理ソフトウェアの機能とメリット:効率を最大化
- SYNTEC制御システムの簡単セットアップ & 操作ガイド
- ハーコCNC制御でのサイクル割り込み機能:ステップバイステップガイド
- CNC加工における品質管理・検査の必須ガイド:工程別アプローチと実践ポイント
- ハース CNC マニュアル無料ダウンロード ― プログラミング、メンテナンス、安全ガイド
- SaaSアプリケーションの機能ギャップを特定・管理する