



G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
G81 ドリルサイクルを用いた繰り返し穴あけを G91 インクリメンタルプログラミングモードで実装するもう一つのプログラミング例です。
関連例:G81 ドリルサイクル ― G91 インクリメンタルモードでの繰り返しドリル加工例
G81 ドリルサイクルによる繰り返し穴あけ
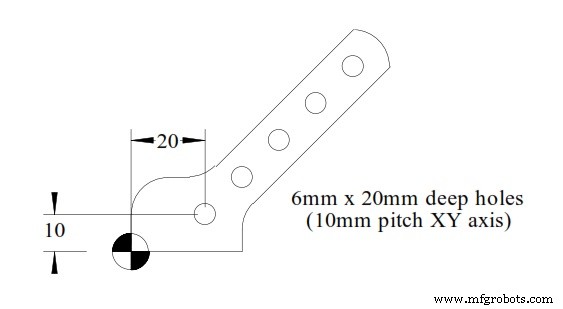
O1000
T1 M6
G00 G90 G40 G21 G17 G94 G54 X20 Y10 S1000 M03
G43 H1 Z100
Z3
G81 G99 R3 Z-20 F350 M08
G91 X10 Y10 K4
G80
G00 G90 Z100
M30
CNCマシン
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- CNCプログラミング:G01 Gコードによる面取りとR
- CNCサンプルプログラム:G83ビックドリリングとG70ボルト穴サークルで等間隔深穴加工
- ECS G81/3:3層ドリリングサイクル – 効率的なマルチゾーン穴あけ
- ECS G81 標準ドリリングサイクル:精密データ入力とパラメータ設定