



厳しい公差を攻略する:精密加工のエキスパート6つのヒント
機械技師ほど「±0.005インチ(約0.127mm)」という公差を見て喜ぶ人はいません。5/1000インチ(5 thou)を守るのは、まともな機械技師なら目を閉じてでもできる子供騙しです。しかし、もっと要求の厳しい仕事もあります。ゼロを一つ追加して「0.0005インチ(約0.0127mm、5/10000インチ=5 tenths)」になると、話は別です。これは人間の髪の毛の太さと白血球の大きさの差に相当します。厳しい公差を守るためのいくつかの推奨事項を紹介します。
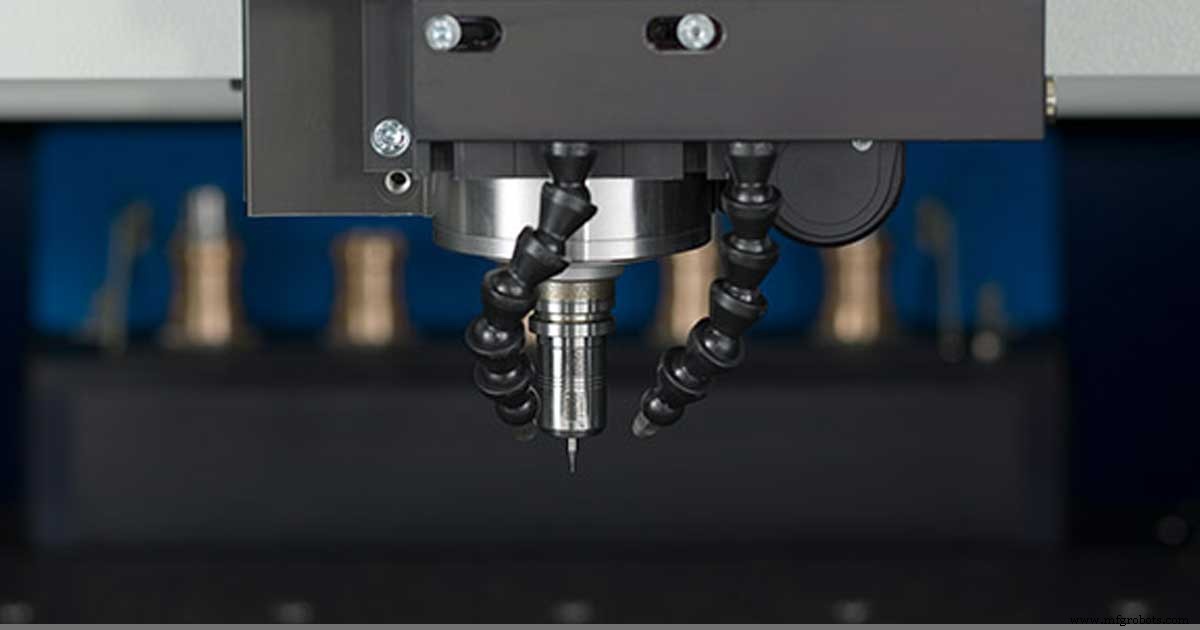
1. 厳公差保持のためのスピンドル暖機
暖機ルーチンを実行する – これはほとんどのCNCマシンで標準手順ですが、少し手の込んだものを検討してください。一般的な手順ではスピンドルのみを暖機します。これはグリスを行き渡らせ、ベアリングの早期摩耗を防ぐために不可欠です。しかし、内部コンポーネントが定常作動温度に達し、熱膨張を考慮できるようにすることも必要です。Z軸のみの厳公差ならこれで十分ですが、スピンドル暖機に全軸の動きを組み合わせれば、さらに効果的です。全コンポーネントが動いて10〜20分運転させ、理想的な温度に達させれば、フライス加工中の熱膨張影響を軽減できます。何があっても、暖機終了時には絶対的な精度と厳公差保持のため、全工具を測定してください。
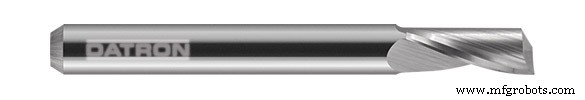
2. 厳公差保持のための工具選定
工具を慎重に選ぶ – 許容されない公差を扱うときは、工具選定に配慮してください。荒取り用と仕上げ用で専用工具を用意し、荒取り工具に摩耗の大半を負わせ、仕上げ工具を最終パスのみに温存すれば、正確なパーツを作る再現性の高いプロセスが確立できます。
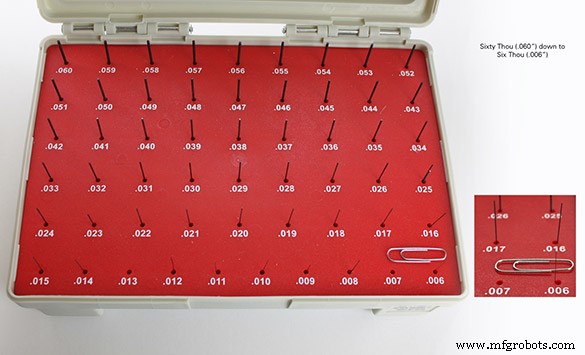
ゲージピンで加工前の下寸法形状を測定し、目標寸法まで仕上げ加工します。
3. 厳公差保持のための補正
工具を補正する – ツールメーカーは完璧ではありません。そのため、工具を少し「寛容」に設計しています。彼らの工具で何かを作るなら、切削形状がオーバーサイズ(寸法超過)ではなくアンダーサイズ(寸法未満)で出てくる方が、ユーザーはずっとハッピーだと知っているからです。髪の毛と同じです:切るのは後からでもできますが、伸ばすことはできません。これを知っていれば、精密ジョブのセットアップで最初にすべきことは、実際の工具径をダイヤルイン(正確に把握・補正)することです。これにはいくつか方法がありますが、私の好みは形状をフライス加工し、精密な測定工具で寸法を検証する方法です。ゲージピンやブロックゲージが適しています。簡単です。φ0.250インチの穴をφ0.236インチ工具で補間加工し、φ0.248インチゲージピンしか通らないなら、工具は0.001インチアンダーサイズです(片側ずつなので半分の値を使用)。この時点で工具サイズを0.235インチに補正します。CAMソフトウェアで、またはカットファイルの工具補正コマンドで。
4. 厳公差保持のための温度管理
熱的に安定化させる – このリストで最も重要な項目の一つです。大きな違いを生むのに、気づかないことが多々あります。マシンの設置場所に注意してください。窓際ですか? 日中に日光が当たりますか? 午後にエアコンが作動し、マシンキャビンに冷風が当たりますか? 材料が猛暑の倉庫に保管され、その後ヒンヤリした68°F(20℃)の環境に持ち込まれますか? これらはすべて無害に見えますが、プロセスに大きな頭痛の種を生みます。フライス盤や被削材の熱膨張・収縮は、プロセスに大きなばらつきをもたらします。これらをすべてロックダウンしましょう。マシンと材料を、日光の影響を受けない温度管理された環境に置き、プロセスの一貫性という報酬を得てください。
5. 厳公差保持のためのキャリブレーション
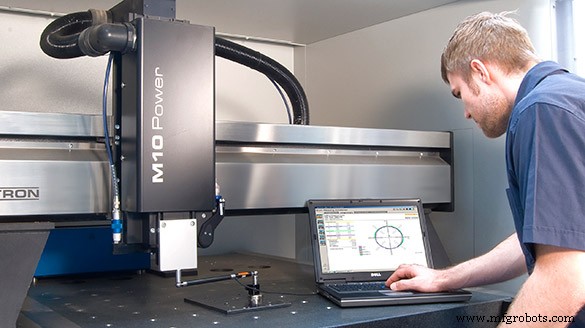
設備をキャリブレーションする – 上記すべてをやったのに「あと*もう少し*」厳しくする必要があるなら、メーカーを呼ぶことを検討してください。マシンが製造、出荷、トラックから降ろし、移動、レベリング、数千時間の使用を経れば、物事はズレ、沈み込みます。避けられません。幸い、花崗岩角定規やレンショー・ボールバーなど、緩んだマシンを引き締め、厳公差保持を助ける機器がいくつかあります。私たちはボールバーテストを実施し、年次メンテナンスの一環として調整を行っています。これでマシン精度をタイトに管理できます。また、これらの年次サービスにより、ベアリングの締まり、ベルトテンション、ドライブモーターの健全性が確保されます。これらはすべて、精密なマシンを維持する上で重要な要素です。
6. 厳公差保持のためのリニアスケール
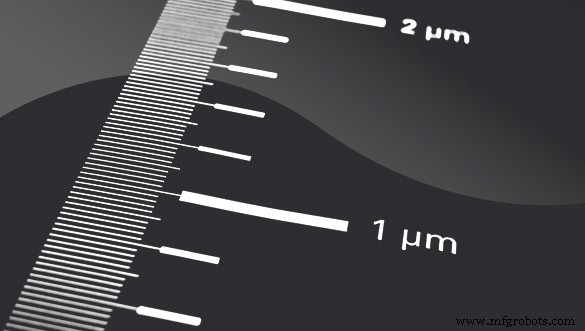
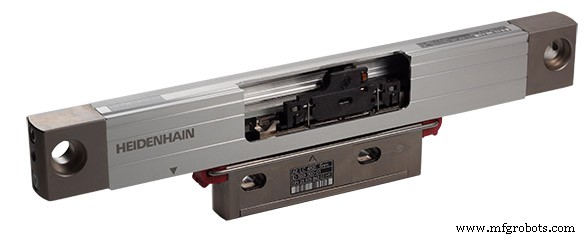
すべてやってもダメなら、スケールだ! – このリストのすべてを実行してもまだ苦戦するなら、リニアスケール搭載マシンの導入を検討する時期かもしれません。一般的なCNCマシンは、ドライブモーターエンコーダを主たる手段として絶対位置を把握していますが、ボールねじの不完全さや熱的な不一致により欠陥を含み得ます。リニアスケールはこれを変えます。通常工場出荷時に装着され、主に2つのコンポーネントで構成されます:スケールと読み取りヘッド。シンプルに言えば、スケールはマシンが読み取れる「超高精度な定規」であり、常に偏差を比較・調整します。私たちのM10Proでは、これにより同機種比で位置決め公差が25%厳しくなり、繰り返し精度が20%向上、バックラッシュが85%削減されます。
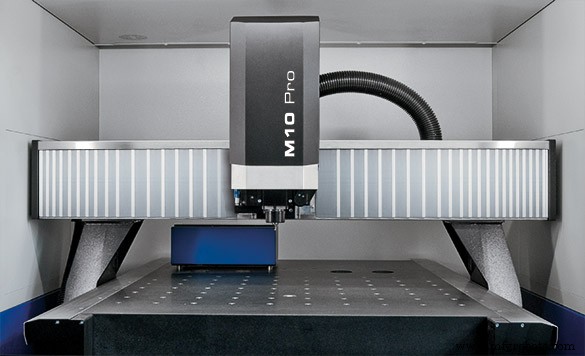
DATRON M10 Proは、更なる精度と正確さのためにリニアスケールを搭載しています。
これらのヒントが、長く、曲がりくねり、デコボコだが(それでもやりがいのある!)高精度加工と厳公差保持の道を、うまく導いてくれることを願っています。
厳公差に影響を与える3つの要因について、HEIDENHAINのこの投稿で学んでください。
CNCマシン
- 重機メンテナンスの5つの必須戦略
- ミニショベル必須メンテナンス14のヒント:コンパクト機を快調に保つ
- ウォータージェットカッターの効率を最大化する4つの実証済みヒント
- 精密板金設計のための5つのエキスパートヒント
- 最適な機械工場選定のための7つのエキスパートヒント
- 耐久性のある金型を3Dプリントで製作するプロフェッショナルガイド
- 産業用クレーンの性能と寿命を最大化する6つの必須ポイント
- 適切な産業用コンプレッサー選び:エキスパートのヒント
- 鉄と鋼を錆から守る6つの実証済み戦略:専門家推奨の防食対策
- アルミニウム溶接のプロ技:MIG/TIG溶接のコツとベストプラクティス
- 高品質射出成形のためのエキスパート設計ガイドライン