



3Dプリント後の必須ケア:パーツ取り外しからエクストルーダー洗浄まで
「3Dプリントのヒント」シリーズ最終回として、3Dプリント後のヒント、特にベースからのパーツ分離方法と、繊維含有材料(PLA-カーボンファイバー等)使用後のエクストルーダー洗浄に焦点を当てます。これら材料は詰まりを起こしやすいためです。
1. パーツをベースから分離する
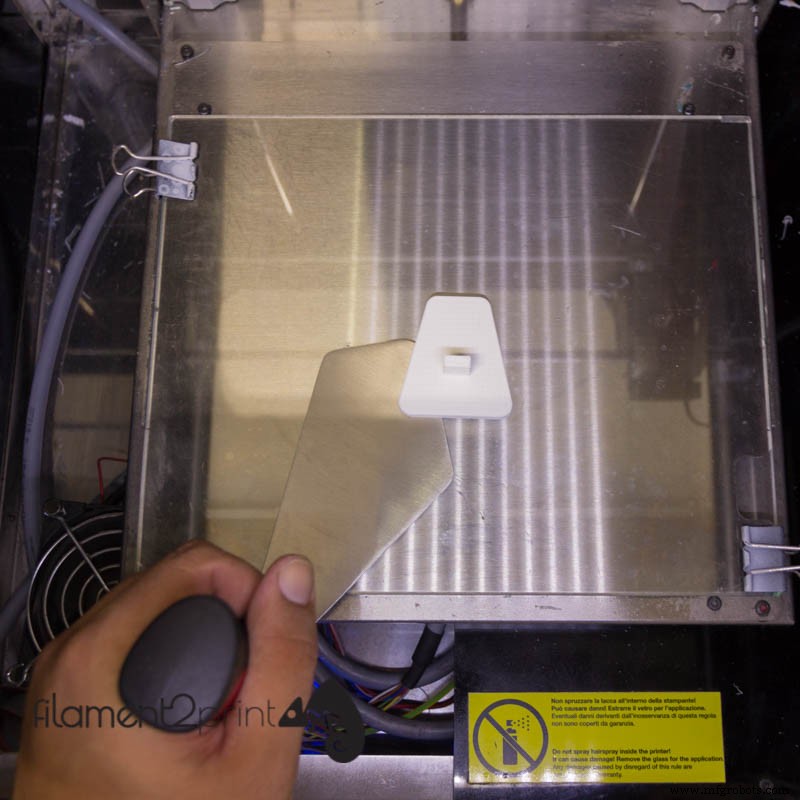
3Dプリント完了後、一定時間(5~10分)待ってからパーツをベースから分離・操作し、十分に冷却して軟化温度以下にする必要があります。守らないとワークが変形し、仕上げ品質が低下します。指定時間経過後、可能ならヘラ(スパチュラ)で補助しながら分離します。ヘラがない場合は、ベースが常温になるまで待つか、ベースのパーツ対向面に冷水を流し「パキッ」という音がするまで急冷するなどの簡易急冷法で、パーツがベースから部分的に離れた時点で手で分離可能になります。
急激な温度変化に敏感な材料(ABS、ナイロン等)使用時は、プリント完了後にベース温度を徐々に下げてパーツ変形を防ぐべきです。Simplify3Dなどのソフトで、ベース温度を5℃刻みで間隔を空けて室温まで下げるプログラムが可能です。
2. エクストルーダー洗浄
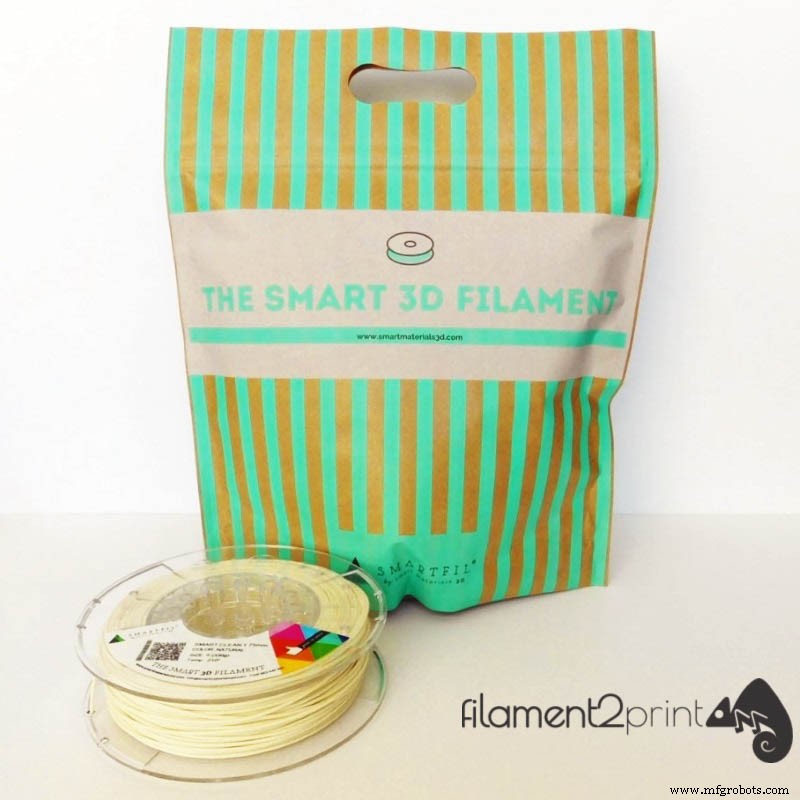
繊維含有で詰まりやすい研磨性材料(PLA-カーボンファイバー、ナイロン-カーボンファイバーCF15等)使用後は、それらフィラメントの残渣が固化して将来の詰まりを防ぐため、ユーザーはエクストルーダー内部を洗浄すべきです。Smart Cleanクリーニングフィラメントを使用し、前回プリントのフィラメント温度より10℃高い温度で、1メートル強押し出すか、ノズルから前回材料の残渣が出なくなるまで押し出します。この操作で詰まり発生を防ぎ、エクストルーダー寿命を延ばせます。
3. ベース洗浄
多くの3Dプリンターはガラスベース等で、定着スプレー(3DLac、DimaFix)を噴霧して数回プリントの密着を助けます。数回使用後はスプレーを再噴霧すべきですが、その前に水(冷水推奨)と石鹸でベースを洗浄する必要があります。 石鹸を少量ベースにつけ、水をかけて手でこするだけで十分です。最後にペーパーで乾拭きし、スプレー跡が残っていないか確認します。
4. パーツの寸法と仕上げ確認
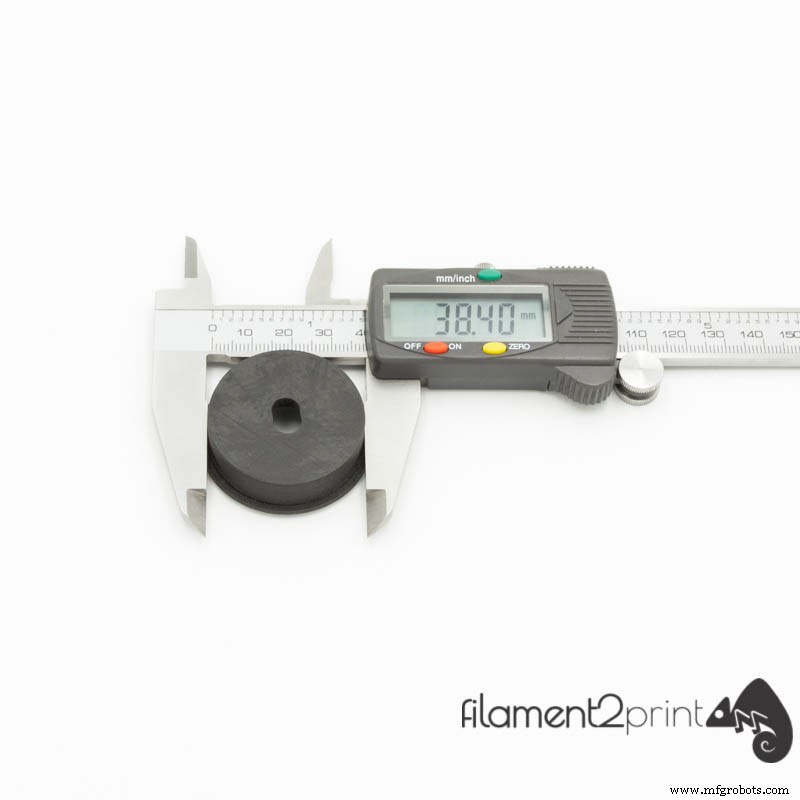
プリンターベースからパーツを取り外した後、全体的な寸法と仕上げのチェックを行い、3Dプリンターが正常動作しているか確認すべきです。ノギスでパーツ外部寸法と内部隙間(あれば)を測定し、合わなければプリンターのキャリブレーション、主にベースとモーターステップを確認。表面仕上げが悪い場合、プリント温度が適切でないか、エクストルーダー(またはノズル)が汚れている・劣化している可能性があります。
5. 表面仕上げ
高い表面仕上げが必要なパーツ製作時、アセトンまたはアセトン蒸気(ABS製パーツのみ有効)塗布、またはエポキシ樹脂コーティング(XTC)などの仕上げ技法を適用できます。これらは後からサンディングや塗装も可能で、実質的に滑らかな仕上げを得られ、パーツの積層痕が見えなくなります。
本記事で「3Dプリントのヒント」シリーズは完結です。FDM/FFF 3Dプリントの前・中・後に起こりうる最も一般的な問題と、それらを回避・解決する主要ソリューションを解説しました。
3Dプリント
- 次世代3Dプリント材料で宇宙旅行を革新する
- 3Dプリントで砂型鋳造を革新する:実践ガイド
- 成功する3Dプリントのための4つの主要設計原則
- アプリケーション・スポットライト:3Dプリンティングがベアリング設計と生産を変革
- 3Dプリンティングが牽引するフットウェア革命:イノベーション、カスタマイズ、市場投入の加速
- 高等教育における3Dプリンティング活用:メリット、事例、リソース
- 究極の耐久性を実現する最強3Dプリンティング材料10選
- Carbon DLS™ 3Dプリント成功のためのエキスパート設計ガイド
- PolyJet 3Dプリントを最適化する:精度とマルチマテリアル成功のための設計ガイドライン
- SLA 3Dプリンティング完全ガイド:エキスパートの設計ノウハウとベストプラクティス
- 耐久性のある金型を3Dプリントで製作するプロフェッショナルガイド