



アルミニウム高速フライス加工マスター:精度と速度を両立する6つのエキスパートヒント
投稿日: 2019年8月30日 | 著者: WayKen Rapid Manufacturing
現代産業では、部品を極めて短納期で仕上げることが求められます。ラピッドプロトタイプやカスタム部品の需要は毎月高まるばかり。顧客はより速い納期を求め、これまで以上に高い精度を要求します。現代生産で最も広く使われる合金の一つがアルミニウムです。軽量、高強度、耐久性、耐食性を備え、これ以上ない素材と言えます。だからこそ、新しいアルミニウムフライス戦略が急速に開発されています。
現代的で成功しているCNCアルミニウムフライス加工手法の一つが「高速切削(HSM:High-Speed Machining)」です。従来フライス加工との主な違いは、切削速度が大幅に高く、それに伴い切削送りも増やせる点です。その結果、アルミニウムHSMフライス加工は、従来想定外の多くの面で有利です。従来フライス加工ではなく、アルミニウム向けHSM戦略を選択することで得られるメリットをご紹介します。
加工効率が大幅に向上
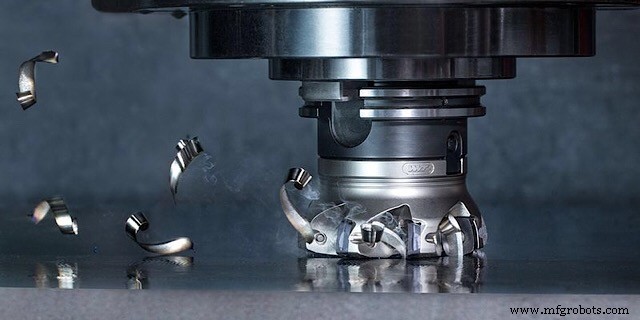
従来のアルミニウムフライス加工と比較して切削速度を最大3倍まで高めることで、送り速度を最大2倍(軟質アルミニウム合金の場合)まで向上させることができます。ご存知の通り、加工送りはフライス加工全体の生産性を決めるパラメータです。つまり、高速切削の効率は従来フライス加工を大きく上回ります。アルミニウムの切削性により、主軸回転数を18,000 rpm以上まで上げられ、材料除去率は驚異的です。
この材料除去率により、HSM戦略を用いたアルミニウム加工サービスは、自動車・航空宇宙産業にとって非常に魅力的な提案となります。前者では、自動車プロトタイプに大量の材料除去が必要で、できるだけ少ないセットアップで済ませたいというニーズがあります。後者では、長大で深いポケット(軽量化のため交差リブ構造まで削り込む)と薄肉を持つ部品が多く、さらに飛行機・ロケットの80%までがアルミニウム合金で構成されています。
切削温度の変化
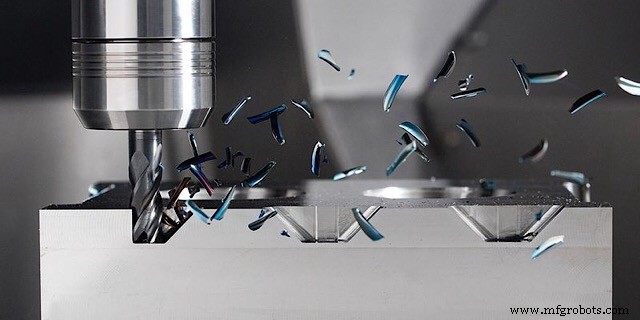
切削温度は速度上昇に伴い変化することが証明されています。最初は速度上昇とともに温度も上昇します。しかし、さらに速度を上げると、温度は急激に下がり始め、ある地点ではほぼ無視できるレベルまで下がります。それ以上速度を上げても、温度はわずかに下がるだけです。この転移こそがHSMを意味します。
例えば、アルミニウムを300〜500 m/minでフライス加工すると、温度は600〜800℃に達することがあります。しかし、速度を1,200 m/minまで上げると、温度は200℃未満まで下がり、1,800 m/minではわずか150℃程度になります。この点を超えてさらに速く切削しても無意味です。
考えてみてください、わずか150〜200℃です! 切削部での局所的な熱処理による材質変化なし、金属結晶粒の粗大化なし、冷却要求も大幅に低減。これは大きなメリットと言えます。
工具寿命が延びる
切削速度が速いので工具摩耗も大きそうに思えますが、従来フライス加工と比較して「工具寿命(分)」ではなく「工具が切削した材料量」で比較すると、差は明確で、高速フライス加工に軍配が上がります。工具寿命が延びる理由は?
- 切削温度が低いため、工具材料の強度が維持される
- 高速フライス加工ではチップ厚が大幅に薄い(工具回転が速く、送り増大にもかかわらず薄いチップを切り出せる)
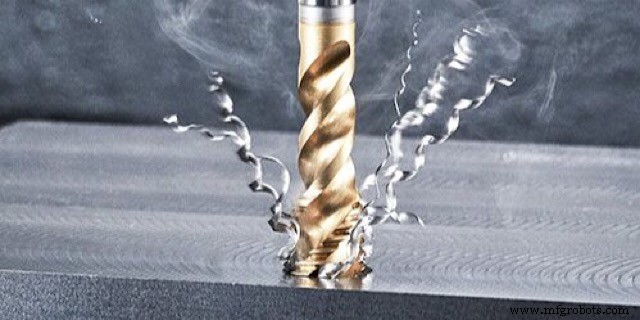
さらに、アルミニウム加工での主な問題の一つは、材料が柔らかいため切削中に工具の切れ刃に溶着しやすいことです。これにより工具の鋭さが落ち、切削抵抗が増大し、工具寿命が縮まります。しかし、高速域ではこれが起こりません。アルミニウムが工具から離れていくのです。
高速フライス加工の精度
一般的に、送りが大きくなると工具切れ刃が1回転あたりに進む距離が長くなるため、アルミニウム表面粗さが悪化すると考えられています。一般的にはチップが太くなり、切削抵抗が増え、仕上げ面が悪化します。しかし、HSMでは送りが大きくても工具速度が高いため、チップは従来フライス加工より実際に薄くなります。さらに、切削抵抗が小さいため振動も少なくなります。
工具係合角の一定化
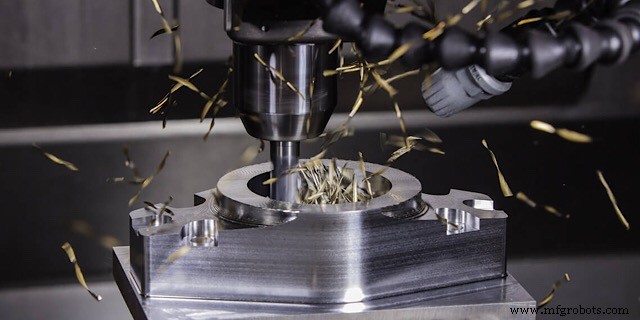
エンドミルでポケット加工を行う際の主要な問題の一つは、ポケット角の加工です。エンドミルは90度旋回してポケットを作らなければなりませんが、その瞬間、切削する材料量が両側から倍増します。これにより局所的に切削抵抗が増大し、工具寿命と部品精度に非常に悪影響を与えます。しかし、HSMアルミニウムフライス加工には、工具係合角を一定に保つよう予め定められた複数の工具パス生成戦略があります。つまり、工具が円軌道で周囲の材料を削りながら徐々に角に近づくため、切削抵抗が一定に保たれ、精度も維持され、工具寿命も延びます。
クーラントの使用
アルミニウムHSM戦略の中には、クーラントを全く使用しないものもあります。200℃程度の加工では、材料と工具の冷却はほとんど不要だからです。しかし、極めて高精度な加工では、品質向上のためにクーラントを使用することもありますが、従来加工と比較して量は大幅に少なくて済みます。一部のアルミニウム高速フライス加工では、最小量潤滑(MQL)を採用します。摩擦低減とわずかな冷却のため、薄い膜を形成する最小限のクーラントのみを供給します。
以上のように、アルミニウム高速フライス加工は、アルミニウム合金製のカスタム部品、プロトタイプ、小ロット生産、その他のセットを製造するための革新的で生産的な方法です。高速切削を採用すれば、より良い価格で、より短い納期で注文を完了できます。
CNCマシン
- 曲面加工のための精密CNCフライス加工
- ドリル加工の必須テクニック:パフォーマンスと品質を向上させるコツ
- CNCフライス加工・機械加工の解説:主要用途とメリット
- 5軸CNC効率を最大化:現場のプロが教える4つの極意
- 3D CNCルーター:靴製造における精度を加速
- CNCフライス加工初心者必見! 成功への4つの鉄則
- 粘り気のある材料加工マスターガイド:仕上げと工具寿命を向上させる実証済みテクニック
- CNC加工解説:金属・プラスチック部品の精密製造
- 耐久性のある金型を3Dプリントで製作するプロフェッショナルガイド
- チタンCNC加工のプロフェッショナルヒント:航空宇宙、自動車など
- 精密CNC機械加工に最適なアルミニウム合金の選び方