



安定した切り込み深さを実現する4つの実証済みテクニック
平坦でない表面でも安定した切り込み深さを確保する4つの方法: CNCにとって世界はバラ色です。切削工具は決したわまず摩耗せず、治具は剛性が高く振動せず、ワーク表面は完璧に平坦。しかし、我々グレイマター(脳みそ)を持つ現実世界の住人にとって、真実など程遠いものです。工具は摩耗し、治具はたわみ、これから削ろうとしている表面は、この地球そのものほど平坦ではありません。
上の動画ですべて説明されています!
動画提供:#rapiddtm – Facebookでチェック!
当ブログをフォローされている方なら、工具たわみの抑制方法やワークホールディングのベストプラクティスについて既にお読みかと思います。今日は、彫刻、マーキング、または「平坦さのポスターチャイルド」とは程遠い表面をフライス加工する際に、安定した切り込み深さを維持するためのいくつかのトリックを紹介します。
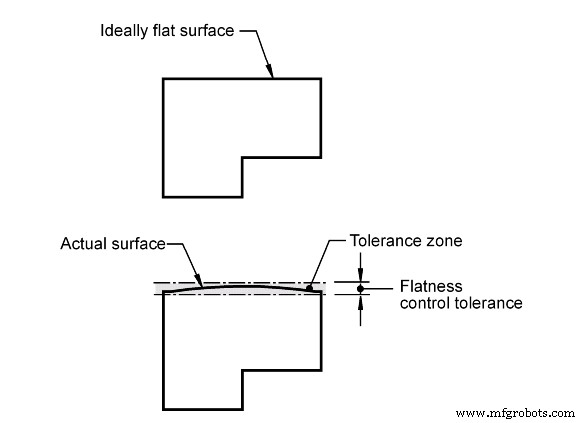
平坦度の定義:
シンプルに言えば、「平坦度」とは、表面が存在しなければならない2本の平行線間の領域を表す用語です。この仕様は、図面上の他の寸法指示と組み合わせて、与えられた表面のあり得る位置の範囲を記述するためによく使われます:
画像出典:https://www.engineeringessentials.com/gdt/flatness/flatness.htm
お気づきかもしれませんが、完全に平坦な表面など存在しません。実際、完璧な平坦さに近い表面はごく稀です。製造品において、平坦さにはコストがかかります。図面で平坦と指定されていない、または平坦である必要がない場合、それは実際には平坦ではないと仮定しなければなりません。特定の表面に何をする必要があるかによって、その平坦さ(または平坦でなさ)がフライス戦略の鍵を握ります。
方法1:表面をクオリファイ(面出し)する
可能であれば、表面をクオリファイするのが、これから加工しようとする表面が十分に平坦で真直であることを保証する、最も簡単で確実な方法です。表面をクオリファイするとは、機械技師の用語で言えば、表面全体をフェイスミリングし、数千分の一インチずつ削り取って、平坦さの面から見て表面全体を十分に均一にすることです。クオリファイパスは、現場やオンラインでフライス加工プロセスを見る際、しばしば最初のステップとして見られます。これにはいくつかの理由がありますが、最も重要なのは対象表面の平坦さを確保することです。
ブロック材や生材から始める場合、表面のクオリファイはほぼ常に選択肢に入り、一般的に良い機械技師の習慣です。しかし、ダイカスト材、鍛造品、または単にマーキングやシリアル番号刻印が必要な完成品など、表面をクオリファイできない場合もあります。こうしたケースでは、良好な結果を得るために別の戦略を採用する必要があります。
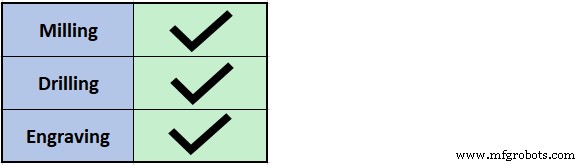
方法2:スプリングロード彫刻工具を使用する
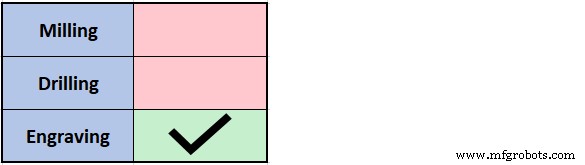
基本的な彫刻や部品マーキングだけが必要で、表面が「あちこちに波打っている」程度なら、スプリングロード彫刻工具がうってつけかもしれません。スプリングロード工具にはいくつかの種類があり、最も一般的なのは従来のスプリットシャンク彫刻工具のスプリングロード版と、スプリングロード「ドラッグ彫刻ビット」(スクライブ工具とも呼ばれる)です。
スプリングロード彫刻工具:基本的な彫刻ジョブで適切な深さを維持するのに役立ちます。
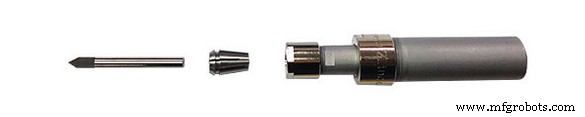
スプリングロード彫刻工具は、スピンドルインターフェースと切削工具の間に圧縮可能な機械システムを組み込んでいます。これらの工具アセンブリは通常、0.20〜0.40インチのスプリングストロークを持ち、Z方向のかなり劇的な高さ変化を吸収しながら、ワークに対する一定の下向き圧力を維持できます。スプリングロード彫刻ビットはチップ付きスプリットシャンク彫刻工具を使用するため、様々な彫刻幅と深さを生み出せます。ドラッグ彫刻またはスクライブ工具は、文字通り表面を引きずるだけで、回転要素をプロセスに組み込む設計ではありません。結果として、スクライブ工具は極めて浅い部品マーキングにのみ適しています。
これらの工具はフライス加工や穴あけ用途ではあまり役立ちませんが、浅〜中程度の深さの部品マーキングには非常に効果的です。しかし、いくつか欠点もあります。これらの工具の一般的なシャンクサイズは3/4インチで、一部のスピンドルには大きすぎる場合があります。また、機械アセンブリであるため、通常最大10,000 RPMに制限されます。この制約により送り速度を落とす必要が生じ、サイクルタイムが増加する可能性があります。
したがって、鋳造アルミ部品1,000個にシリアル番号を刻印するような場合、スプリングロード工具で十分対応できます。しかし、フライス加工や穴あけプロセスを完了する必要がある場合、または深い、広い、複雑/高品質な彫刻が求められる場合は、他の方法を検討する必要があります。
方法3:タッチプローブシステムで不規則な表面をマッピングする
タッチプローブによる表面マッピングは通常、プローブしたい領域のサイズ、プローブグリッドのピッチなど、いくつかの基本的な詳細を機械に指示することから始まります。そこから機械は、指定された領域を所望のグリッドピッチでプローブするために必要な回数だけワークにタッチします。タッチプローブサイクルが完了すると、機械制御装置は、平坦な2D面で加工されるようプログラムされたカットファイルを取得し、プローブサイクル中に検出されたワークのZ方向変動でそれを修正します。こうして、カッターが表面でフライス加工や彫刻を行う際、その深さが自動的に変化するため、表面のZ高さ変動に関わらず、安定した切り込み深さが得られます。
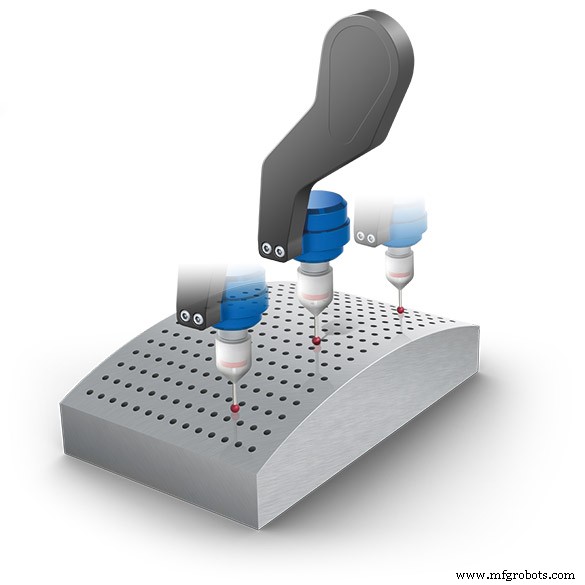
すべてのCNCマシンがタッチプローブを備えているわけではなく、表面マッピング機能がない場合もあります。しかし、お使いのマシンにプローブと表面マッピング機能があれば、それに慣れておくのは悪くありません。いつ役立つかわかりませんから。
方法4:CMM表面マッピングとCAMでの画像投影
すべてがダメなとき…表面をクオリファイできない、スプリングロード工具では対応できない、CNCマシンにタッチプローブがない、でも手元に空いているCMMがあり、大量のCAM作業を厭わないなら、最後の手段があります。
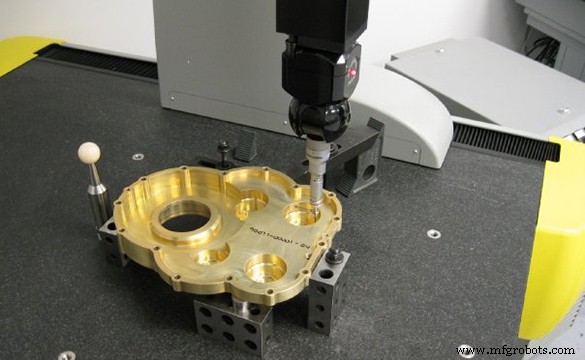
上記写真提供:#rapiddtm – Facebookでチェック!
CMMを使って表面をマッピングし、高さの不規則性を補正するのは、CNCマシン上で行うのと非常に似ています。しかし、マッピング、フライス加工、NCが一体化していないという贅沢がないため、プロセスは遥かに労働集約的になります。
このプロセスは、これだけで一本の記事が書けるほど複雑です。簡潔にするため、ステップバイステップの要約に留めます:
- 1. ワークをCMMに載せる
- 2. 作業領域内の完全な表面変動を把握するため、必要な点を手動で測定する
- 3. その結果得られた点群をCADソフトウェアにエクスポートする
- 4. 測定点をスプラインで結び、3D表面マップを作成する
- 5. 3D表面マップをCAMソフトウェアにエクスポートする
- 6. アートワーク/フライス形状を3D表面に投影する
- 7. 必要なツールパスを生成し、カットファイルをCNCにポスト出力する
- 8. ワークをCNCに載せて加工する
明確にしておきます: このプロセスは、毎回のワークロットごとに100%繰り返す必要があります。お気づきの通り、この方法を使わざるを得ない場合、マシン内タッチプローブなら約1日で完了するジョブが、CMMマッピングの面倒な性質ゆえに数日間に伸びる可能性があります。
この世に完璧なものはありません。しかし、不完全さを管理し、いかなる状況でも良好な結果を生み出す能力こそが、良い機械技師と偉大な機械技師を分けるものです。この記事で説明した方法が、次に「パンケーキよりポテトチップス」のようなワークに直面したとき、あなたにアドバンテージを与えてくれることを願っています。
CNCマシン
- 工具パンチ寿命を延ばしダウンタイムを最小化する実証済み戦略
- パンチ工具の耐久性を最大化:寿命を延ばす5つの実証済み戦略
- 倉庫・配送における排出削減の実践的戦略
- EC小売業者が送料を削減し顧客を満足させる3つの実証済み戦略
- 工具寿命を最大化し生産性を向上:実証済みの5つの戦略
- 機械技師をエンパワー:工程内表面検査で製品品質を向上
- エンドミル寿命を縮める8つのよくある間違い
- 切込み深さの極意:周辺・溝・HEMそれぞれの最適戦略
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ
- G76 ねじ切りサイクルをマスター:パス数と切込み深さの完全制御
- ウォータージェット切断:あらゆる材料に対応する究極の汎用切断ツール