



CNC加工におけるアルミニウム変形を防ぐ7つの実証済み戦略
アルミニウムは重要な工業原材料です。しかし、比較的硬度が低く熱膨張係数が大きいため、薄肉・薄板部品に加工する際に容易に変形します。工具性能の向上と材料の内部応力を事前に除去することに加え、材料の変形を可能な限り低減するためのいくつかの手順があります。
1. 対称加工
加工代が大きいアルミニウム部品では、熱の過度な集中を避けてより良い放熱を促し、熱変形を低減する必要があります。これを実現する方法が対称加工です。
例えば、厚さ90mmのアルミニウム板を60mmまでフライス加工する場合を想像してください。片面をすぐに裏返して反対側を加工すると、各面が最終寸法まで一気に加工されるため、連続加工代が大きくなり、熱集中の問題が発生し、合金板の平坦度は5mm程度しか出せません。
しかし、両面を繰り返し対称的に加工する方法を用いれば、各面を最終寸法まで少なくとも2回に分けて加工できるため、放熱に有利で、平坦度を0.3mm以内に制御できます。
2. 層別多回加工
アルミニウム合金板部品に複数のキャビティがある場合、不均一な力がかかるためキャビティ壁が歪みやすくなります。この問題を解決する最良の方法は、層別多回加工法を採用し、すべてのキャビティを同時に加工することです。
一度で仕上げるのではなく、部品をいくつかの層に分け、層ごとに必要な寸法まで加工します。部品にかかる力がより均一になり、変形の可能性が低減します。
3. 適切な切削パラメータの選択
適切な切削パラメータを選択することで、切削力とそれに伴う切削熱を低減できます。機械加工プロセスにおいて、切削パラメータが通常より大きいと過大な切削力が発生し、部品の変形を容易に引き起こすだけでなく、スピンドルの剛性と工具の耐久性にも影響します。
すべての切削パラメータ要素の中で、切削力に最も大きな影響を与えるのは後退切削深さ(バックカッティングデプス)の量です。しかし、切削深さを減らすことは変形防止に有利ですが、同時に加工効率も低下させます。
数値制御加工の高速フライス加工でこの問題を解決できます。後退切削深さを減らし、送りを増やし、機械速度を向上させることで、切削力を低減しつつ加工効率を保証できます。
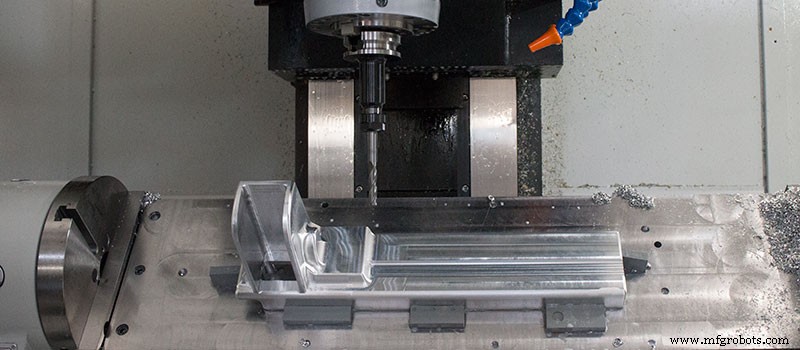
4. 切削工具の能力を最適化
切削工具の材質と幾何学的パラメータは、切削力と切削熱に重要な影響を与えます。したがって、切削工具とパラメータを正しく選択することは、部品の加工歪みを低減する上で非常に重要です。
すくい角(フロントアングル)
すくい角は刃先強度を保持するために適切に設定する必要があります。そうでなければ鋭い刃が摩耗します。正しくすくい角を設定すると、切削変形を低減し、スムーズな切り屑排出を確保し、切削力と切削温度を下げられます。マイナスすくい角工具は使用しないでください。
逃げ角(リアアングル)
逃げ角の大きさは、逃げ面摩耗と加工表面品質に直接影響し、切削厚は逃げ角設定時の重要なパラメータです。荒取りフライス加工では送りが大きく、切削負荷が重く、発熱が大きいため、工具は放熱を考慮する必要があります。したがって逃げ角は小さくすべきです。一方、仕上げフライス加工では、鋭い刃先で逃げ面と加工面の摩擦を減らし、弾性変形を低減する必要があります。この場合、逃げ角は大きくすべきです。
ねじれ角(ヘリックスアングル)
フライス加工を安定させ、フライス力を低減するには、ねじれ角を可能な限り大きくする必要があります。
主逃げ角(メインディフレクションアングル)
主逃げ角を適切に減らすことで、放熱を改善し、加工領域の平均温度を下げられます。
切削工具の物理的状態の改善
フライスカッターの歯数を減らすとチップポケット容量が増え、アルミニウム合金加工時に有用です。アルミニウム合金の特性上、切削変形が大きく、大きなチップスペースが必要だからです。
チップポケット底のRを大きくし、フライスカッターの歯数を少なくします。例えば、直径20mm未満のフライスカッターには2枚刃、30〜60mmのフライスカッターには3枚刃を使用し、チップ詰まりによる薄肉アルミニウム合金部品の変形を防ぎます。
刃先の精密研磨
刃先の粗さはRa=0.4μm未満にする必要があります。新しいナイフを使用する前に、細かいオイルストーンで前後刃先を軽く研磨し、バリと微細なギザギザを除去します。これにより切削熱の低減だけでなく、切削変形も最小限に抑えられます。
工具摩耗の厳格な管理
工具が摩耗すると、ワーク表面粗さが増し、切削温度が上昇し、ワーク変形が増大します。したがって、耐摩耗性の良い工具材料を選択するだけでなく、工具摩耗基準を0.2mm以下に抑える必要があります。それ以上だとビルトアップエッジが発生する可能性があります。切削中、ワーク温度が100℃を超えないようにして変形を防ぎます。
5. 荒取りと仕上げで異なるアプローチ
荒取り加工と仕上げ加工には異なるアプローチが必要です。荒取り加工では、ブランク表面の余分な材料を最短時間で最速の切削速度で除去し、仕上げに必要な幾何学的輪郭を形成します。ここでは加工効率と材料除去率が重視されます。
一方、仕上げ加工ではより高い加工精度と表面品質が求められます。フライス加工品質に重点を置くべきです。カッター歯の切削厚が最大からゼロに減少するにつれ、加工硬化現象が大幅に減少し、部品の変形を一定程度抑制できます。
6. 薄肉部品の二度締め
薄肉アルミニウム合金部品を加工する際、クランプ力が変形を引き起こすことがあります。クランプによるワーク変形を低減するため、最終寸法の仕上げ前に加圧部品を一旦アンクランプし、圧力を解放して部品を元の形状に戻してから、再度圧力をかけます(二度締め)。
二度目の加圧ポイントは支持面上が最適で、クランプ力は最大剛性の方向にかけるべきです。すべて正しければ、クランプ力でワークを緩みなく保持できます。この方法には熟練オペレーターが必要ですが、加工部品の変形を最小限に抑えられます。
7. 穴あけ後フライス加工
キャビティを持つ部品の加工には独自の問題があります。フライスカッターを直接部品に適用すると、フライスカッターのチップポケットが不十分なため切り屑排出がスムーズに行えません。これにより大量の切削熱が蓄積し、部品の膨張変形、さらには部品や工具の破損さえ招きます。
この問題への最良の対処法は、事前穴あけ後にフライス加工することです。フライスカッターより小さくない工具でまず穴を開け、その後フライスカッターを穴に入れてフライス加工を開始します。
提供した情報がお役に立てば幸いです。3ERPはアルミニウムCNC加工だけでなく、プロトタイピングと生産のためのその他の金属・プラスチック材料において豊富な経験を持っています。さらなる製造提案が必要な場合は、お気軽に当社チームまでお問い合わせください。
CNCマシン
- CNC加工コスト削減:精密部品のためのエキスパートのヒント
- CNCプラズマ切断のマスター:基礎、メカニズム、パフォーマンス – パート2
- CNCプラズマ切断入門:精度と効率を実現するテクノロジーをマスターする
- CNCプラズマ切断のマスター:高品質カットのための必須ヒント(パート5)
- 5軸CNC加工完全マスター|精度・速度・業界メリットを徹底解説
- 精密アクリルCNC加工:正確、安全、効率的
- CNC加工コストに影響する要因:知っておくべきポイント
- CNC加工がグローバル製造を変革する3つの方法
- CNC加工のサイズ制約:設計者が知るべきポイント
- レーザー切断:高品質生産のための精密CNC加工
- 精密CNC機械加工に最適なアルミニウム合金の選び方