



板金加工のマスター:切断、曲げ、先進技術
板金加工は、パネル、ブラケット、エンクロージャのような堅牢な機能部品を作るための貴重なプロトタイピングおよび生産方法です。
しかし他の製造技術と異なり、板金加工は実際には板金を異なる方法で操作する多くの異なるプロセスで構成されます。これら異なるプロセスには板金の切断、成形、異なる板金ピースの接合が関わる場合があります。
このガイドでは主要な板金加工プロセスを紹介し、それらの仕組みと用途を説明します。
板金加工とは?
板金加工は板金を機能部品に変える製造プロセス群です。このガイドではプロセスを3カテゴリに分類します:切断、変形、組立。
一般的な板金には鋼、ステンレス鋼、アルミニウム、亜鉛、銅があり、これら材料は通常0.15-6.35mm(0.006-0.25インチ)厚のゲージで供給されます。薄いゲージはより延性が高く、厚いゲージは過酷な用途の重量級部品に適する場合があります。
部分的に平らまたは中空の部品では、板金加工は鋳造や機械加工のようなプロセスに対するコスト効率の良い代替案となり得ます。プロセスも速く、材料廃棄を最小限に抑えます。
板金加工は自動車、航空宇宙、エネルギー、ロボティクスなどの専門産業を含め、産業用と消費者用の両部品で広く使用されています。
板金加工:切断
板金を操作する3つの主要方法の一つは切断です。この意味では板金加工は減材製造プロセス(CNC加工と同様)と見なせます。材料の一部を単純に除去することで使用可能な部品が作れるからです。
メーカーは様々な機械で板金を切断でき、其中には板金加工特有のものもあります。
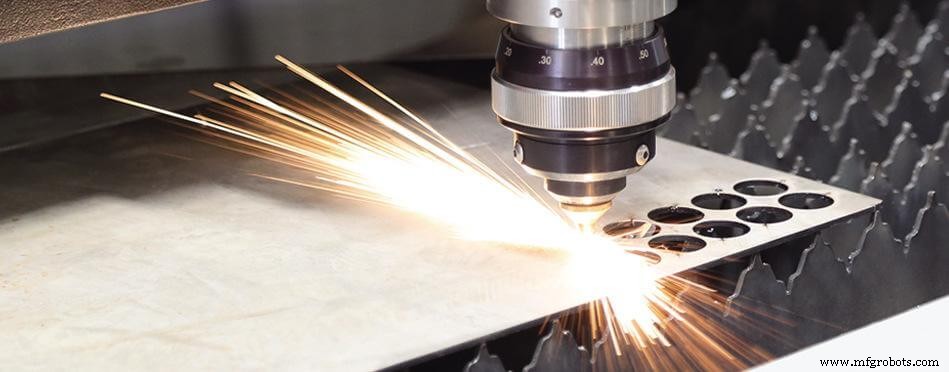
板金切断の主要方法の一つはレーザー切断です。レーザーカッターはレンズまたはミラーで強化された強力なレーザーを使用します。薄・中厚ゲージの板金に適した精密でエネルギー効率の良いマシンですが、最硬材料の貫通には苦戦する場合があります。
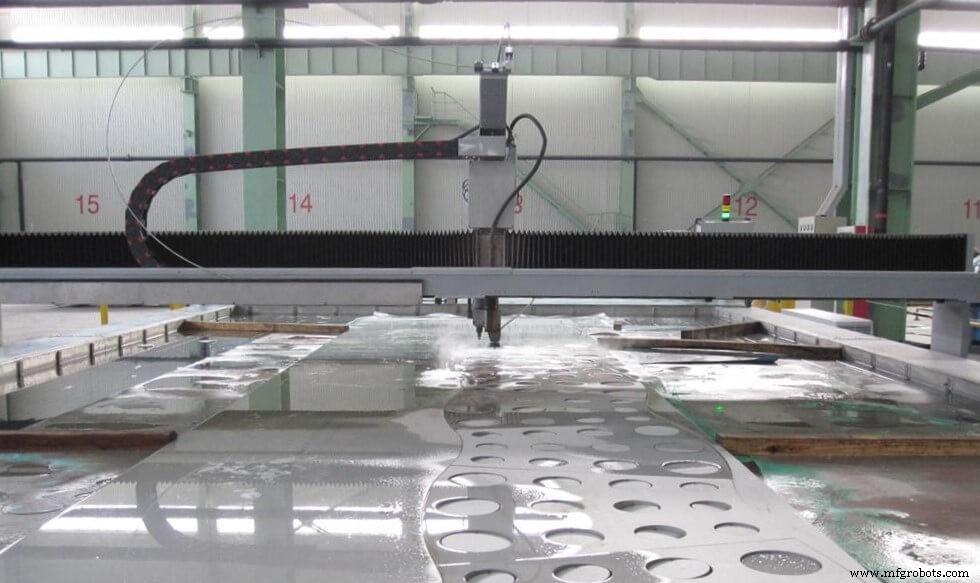
 もう一つの板金切断プロセスはウォータージェット切断です。ウォータージェット切断は高圧水ジェット(研磨材混合)で金属を切断する板金加工法です。ウォータージェットカッターは熱を発生しないため、融点の低い板金切断に特に有用で、不当な変形を防げます。
 第三の板金切断オプションはプラズマ切断です。プラズマカッターはイオン化ガスの電気チャネルを作り、厚いゲージの板金も容易に貫通する高温プラズマジェットを形成します。レーザーやウォータージェットより精度は劣りますが、プラズマカッターは高速・高出力でセットアップコストが低いです。
これら3切断マシンは板金以外の材料にも使用できますが、板金加工専用の技術もあります。
例えばパンチング(ピアッシングとも呼ばれる)プロセスは、パンチとダイを使用して板金に精密な穴を開けます。板金を2コンポーネント間に配置し、パンチがダイに到達するまで金属を貫通させます。パンチングプロセスでは打ち抜かれた円形除去材はスクラップになりますが、これら円形ピースを新しいワークピースとして使用することもできます:これはブランキングと呼ばれます。
多数の穴を開ける場合、類似設備で板金の穴あけ(パーフォレーション)が可能です。
板金加工:変形
板金加工プロセスのもう一つの主要カテゴリは板金変形です。このグループには板金を切断せずに変更・操作する無数の方法が含まれます。
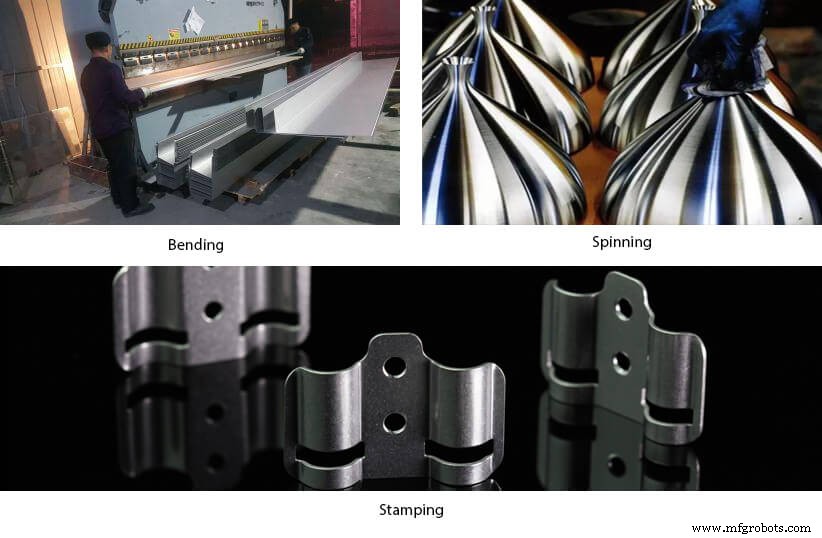
主要変形プロセスの一つは板金曲げ(ベンディング)です。ブレーキと呼ばれるマシンを使用し、板金会社は板金をV字、U字、チャンネル形状に最大120度まで曲げられます。薄いゲージの板金は曲げやすいです。逆も可能で、ストリップ状板金から水平曲げをデキャンバリングプロセスで除去できます。
スタンピングプロセスは別の変形プロセスですが、独自のサブカテゴリと見なすこともできます。工具とダイを装備した油圧または機械式スタンピングプレスを使用し、パンチングと似た動作ですが材料除去は必須ではありません。スタンピングはカーリング、ドローイング、エンボッシング、フランジング、ヘミングなどの特定タスクに使用できます。
スピニングは、工具に押し付けながら旋盤で板金を回転させる、他の変形技術とは異なる板金加工プロセスです。プロセスはCNC旋盤や陶芸ろくろに似ており、円錐、シリンダーなどの丸みを帯びた板金部品作成に有用です。
 比較的稀な板金変形プロセスにはホイーリング(板金に複合曲面を作る)、ローリング(板金をローラー対の間に通し厚みを減らす、または厚み均一性を高める)があります。
一部プロセスは切断と変形の中間に位置します。例えば板金伸張(エキスパンディング)プロセスは、金属に複数スリットを切り、アコーディオンのようにシートを開いて伸ばすことを含みます。
板金加工:組立
板金切断と変形は板金成形の2つの方法です。第三の方法は組立で、一般的ファスナーまたは他方法によります。
常に加工プロセスと見なされるわけではありませんが、ボルト、ネジ、リベットなどのファスナーを使用した異なる板金部品コンポーネントの組立は、全体製造プロセスの重要な部分です。パンチングのような他の板金加工プロセスは、リベットや他ファスナー用の穴を開けるために明示的に実行されることがあります。
板金コンポーネントは溶接プロセスでも接合可能で、接合部で金属の一部分を溶かして他コンポーネントと融合させ固体接続を形成します。ステンレス鋼やアルミニウムのような一般的板金は良好な溶接性を持ちますが、異なる金属は特定溶接タイプ(アーク、電子ビーム、抵抗等)でより良く溶接できる場合があります。
適切な板金加工プロセスの選択
板金部品を既に設計済みなら、設計実現に使用される加工プロセスについてある程度見当がついているはずです。実際、Autodesk Fusion 360やDassault Systemes Solidworksのような一部CADユーティリティでは、曲げやスタンピングのような物理的板金製造プロセスと相関するフィーチャーを作成できます。
経験レベルに関わらず、3ERPの板金エキスパートが設計最終化とレーザージェット切断・ウォータージェット切断のような類似プロセス間の選択を支援します。
無料見積もりは今すぐお問い合わせください。
CNCマシン
- 板金曲げ機の種類・プロセス・用途を徹底解説
- レーザー切断:板金製造に最適な選択肢
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- ファイバーレーザー切断機:板金製造における精度と効率の解放
- 金属レーザー切断機:現代メーカーのためのエキスパートガイド
- 精密板金曲げ加工:コスト効率と信頼性に優れた製造
- 耐久性のある板金ブラケット製作のステップバイステップガイド
- プロフェッショナル板金加工:切断、成形、プレスの産業用途ガイド
- 金属加工の基礎:プロセス・技術・用途
- メタルシャーリング完全ガイド:現代板金加工における精密切断の基本
- シートメタル加工の基礎: 平板から機能部品へ