



板金スタンピング完全ガイド:初心者向け総合解説
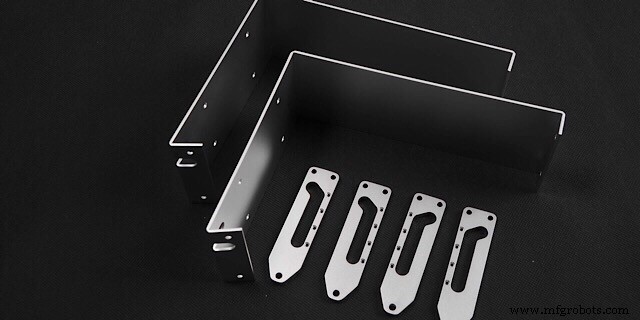
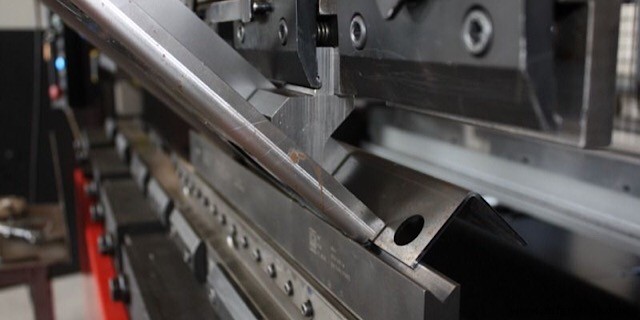
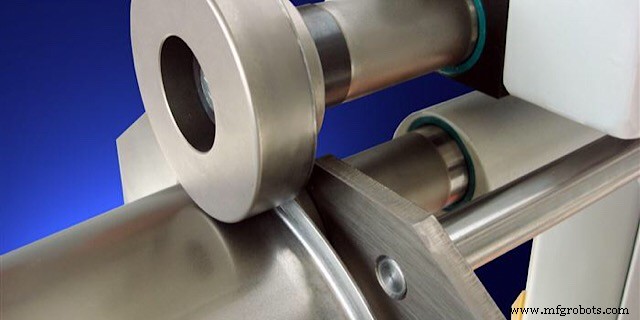
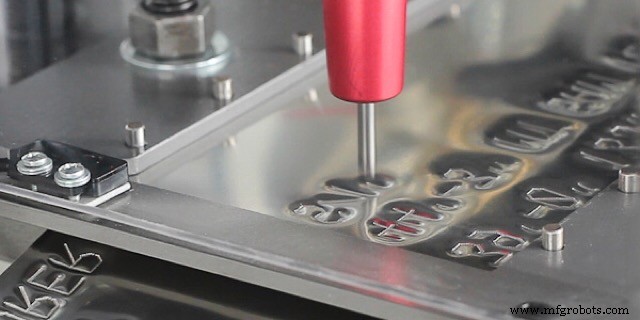
多くの現代製品は金属製でありながら、頑丈かつ非常に軽量です。その理由は、製品設計が極めて高度に洗練され、薄板金属から高荷重構造物さえ創造可能になったためです。板金スタンピングは、薄肉物体のような所望形状を創造することを可能にする技術の一つです。 板金スタンピングは、将来の部品に材料を減算も加算もしない製造プロセスです。この工法は成形を用いて平らな金属板を所望形状に成形します。基本的に、専用機器で特殊なダイとパンチを使用して金属板を曲げます。一般的に、プロセスは板材の加熱を必要とせず、したがってダイ面に熱歪みがありません。この事実は金属スタンピングプロセスを経済的かつ環境に優しいものにしています。しかし、厚板金属から部品を製造する必要がある場合、曲げに必要な力が大きくなりすぎる可能性があります。その時は金属を加熱し、鍛造を検討する必要があります。 多くの異なる金属スタンピングプロセスが存在します。それぞれは非常に基本的ですが、組み合わせとしてほぼあらゆる形状を生み出せます。最も普及した板金スタンピングプロセスを紹介します。 ブランキングはスタンピングプロセスの中で最初に実施されることが多い操作です。鋭利なパンチを備えたスタンピングプレスが必要です。金属板は通常、3×1.5mなどの大判で供給されます。ほとんどの部品はそれほど大きくないため、部品用の板セクションを切り出す必要があり、ここで最終部品の所望輪郭を得るのが理想的です。そこでブランキングを適用して必要な輪郭を得ます。レーザー切断、プラズマ切断、ウォータージェット切断など、金属板ブランクを作る他の方法もあります。 曲げは最もシンプルな金属スタンピング部品を作る基本操作です。金属板を直線に沿って所望角度まで曲げます。そのためには、所望角度で製造されたV字形キャビティを持つスタンピングダイと、対応するパンチが必要です。 フランジングは基本的に曲げと類似していますが、曲線に沿って実施されます。これにより操作がわずかに複雑になり、専用フランジング機器の購入が必要です。 エンボッシングは彫刻と非常に似ていますが、後者は金属の小部分を切り取ってロゴやサインを金属部品に作るのに対し、エンボッシングは事前設定されたパンチを用いて、必要なメッセージや画像の形で凹みを作ります。 コイニングもエンボッシングと同様に、板金にパターンやメッセージを作るために使用されます。しかし、板をエンボスすると片側に凹み、反対側に突起パターンができます。コイニングはこの点で異なり、遥かに大きな圧力を使用します。パンチの代わりにキャビティを持つダイを部品に押し付け、塑性変形が起きて金属がダイキャビティに流れ込むまで押し込みます。結果、部品片側に突起パターン、反対側には凹みのない滑らかな面が得られます。 ストレッチングは自動車メーカーに高く評価されるプロセスです。プロセスは板エッジを特殊ジグで固定し、引っ張ることで構成されます。他の成形操作はなく、単に板を伸ばすだけです。しかし、結果として非常に滑らかな板が得られます。それゆえに、美しい車体があれほど滑らかで流れるような形状になるのです。 ダイはスタンピング板金の寸法と精度を保証する最も重要な要素です。典型的なダイシステムは、キャビティを持つダイと対応するパンチを含むため、これらを一緒に設計するのが良いでしょう。冷間板金スタンピングダイの材料は予測バッチ数に依存します。5〜6桁の同一部品を生産する場合、負荷に耐えるためダイには硬化工具鋼が必要です。カスタム板金部品を作る場合、シンプルな鋼や頑丈なアルミニウム合金でも可能です。CNCアルミニウム加工を採用するラピッドプロトタイピング技術なら、こうしたダイを数日で製作でき、プロトタイプを非常に迅速に入手できます。しかし、耐久性のあるダイを製造するには、相当な時間と板金スタンピングサービスへの投資が必要です。 板金スタンピングプロセスには特殊機器が必要です。最も一般的に使用される機械はスタンピングプレスです。プレスは基本的に、金属ブランクを所望の方法で成形する意図で押し下げる機械です。使用頻度、年間製造部品数と厚みに応じて、機械式または油圧式、手動またはCNC式があります。油圧CNCプレスは板金スタンピングで最も効率的な機械です。自動板供給装置を装備すれば、機械工の介入なしでスタンピング金属部品を製造できます。 以下に選択可能な多くのカスタム板金スタンピング材料をリストアップします。 低コスト・高精度で少量生産を可能にする優れたソリューションが必要なら、見積もり請求で詳細をご確認ください。 必要な板金部品を製造後、製品を容易に仕上げるための複数の組立技術を採用できます。例えば、航空宇宙産業で広く使用される板金リベット接合は、不必要な熱歪みなしで複雑なスタンピング金属組立を作る簡単な方法です。リベット用穴を事前にあけておく必要があります。リベットは穴に押し込まれて変形し、部品を固定する一種のボルトです。 金属溶接部品も別の組立方法です。接合作業としてこれを選択する場合に非常に有用な2つの溶接オプションがあります。 ピンポイント溶接は、極めて高速、簡単、高品質な溶接方法です。2枚の板を円筒電極間に配置します。電極が板をクランプし、部品接触部分を溶融・融合するまで加熱します。操作全体は1分未満で完了します。 アーク溶接は最も一般的な溶接プロセスで、その主な利点は水密継手を容易に作れることです。タンクのようなものを作る場合、アーク溶接が確実に役立ちます。 当社の板金プロトタイピングサービスは、ラピッドプロトタイピング、最終用途生産、組立向けに設計されています。社内設備では最低500部品の生産能力とオンタイムデリバリーを実現します。板金設計から生産まで、プロトタイプとサンプル開発についてご相談に応じます。板金プロトタイピングプロジェクトの更なる精度確保と製造コスト削減をお約束します。 WayKenでは、マイクロミニチュア部品から大型複雑コンポーネントまで、多様なコンポーネント製造向けに高速かつコスト効率の良い精密スタンピングソリューションを提供できます。また、単品トランスファーとプログレッシブストリッププロトタイピングを含むラピッドプロトタイプ製造サービスを提供し、少量生産から量産投資への移行を支援します。WayKenのカスタム金属スタンピング能力について詳しく知りたい、または次の関連プロジェクトについて質問がある場合は、こちらからお気軽にお問い合わせください。金属スタンピングとは
板金スタンピングプロセスの種類
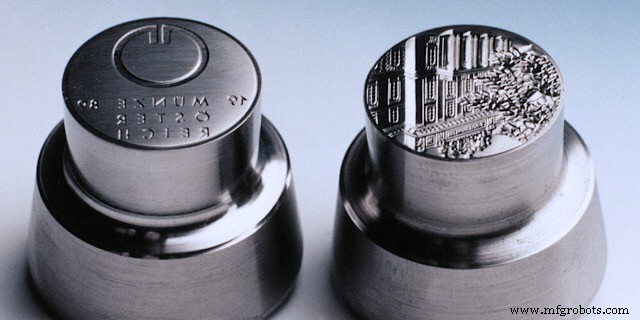
板金スタンピングダイ
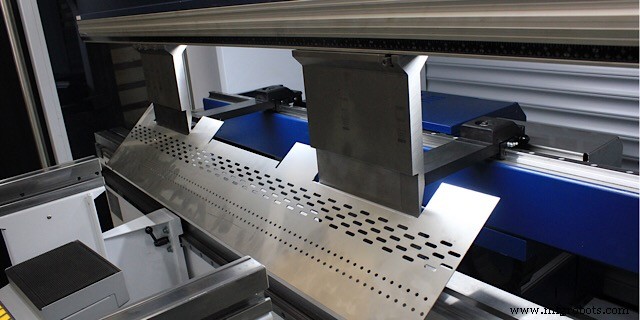
板金スタンピング機械
カスタム板金スタンピング材料
金属スタンピング部品の組立方法
板金プロトタイピングサービス
当社の精密金属スタンピングについて詳しく知る
製造プロセス