



板金曲げマスターガイド:実践的手法とエキスパートのヒント
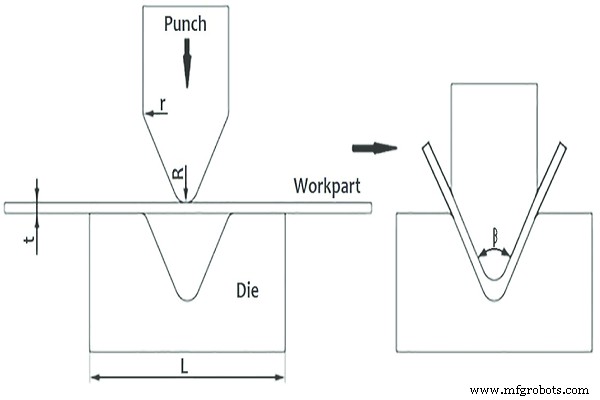
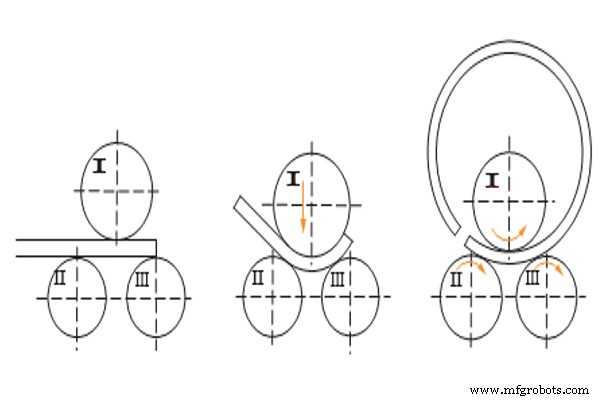
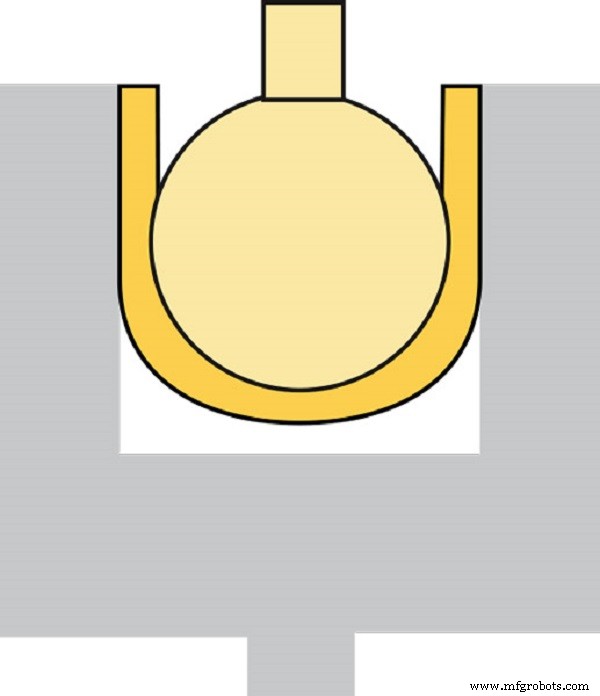
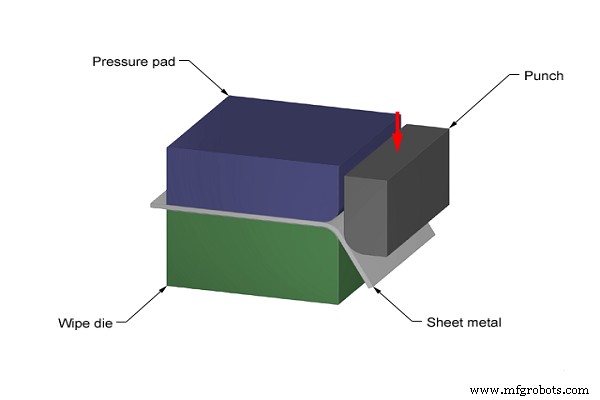
板金曲げは、板金加工で使用される最も基本的な製造プロセスの一つです。単に曲げ、折り曲げ、ブレーキ、エッジングとも呼ばれます。板金曲げとは、ワークピースを変形させて特定の所望形状に成形することです。 カスタムメイド製品への需要増大に伴い、板金の応用範囲は拡大しています。板金曲げは、製品が元の形状をとる前に複数のプロセスを経て、複数の技法を活用します。本記事では必要なすべての工法とプロセスを詳細に解説します。プロセスの詳細に入る前に、板金曲げの基本定義を探ってみましょう。 板金曲げとは、金属板を曲げ・成形して特定の幾何学形状を持つ製品を製造する工法です。また、金属スタンピング部品を作る基本操作でもあります。板金曲げ機を用いてワークピースに力を加え、その幾何学形状を変形させて所望形状の製品を得ます。一見シンプルに見えますが、材料確認、Kファクター計算、金属形状など、板金曲げ手順を実行するために満たすべき特定の寸法とルールが存在します。金属の展延性が曲げ作業で特に重要になります。 製造業では様々な機械が曲げ作業を行っています。1台の機械で異なる曲げ工法を用いて同一作業が可能です。曲げを必要とするすべての製品は、本記事でさらに議論される同一の工法を経ます。早速、板金曲げ技法に飛び込みましょう。 すべての板金部品は同じ目標、すなわち金属板を曲げて特定の製品形状を得ることを共有します。しかし、これらの工法は実行操作において異なります。板金における様々な曲げタイプは機械の助けを借りて実現されます。異なる曲げ板金は、同じ目標と標準技法を持ちながら、曲げ角度と曲げ半径が異なります。これらは作業精度だけでなく、より美的なワークピース製品も保証します。以下に板金曲げプロセスの主要な工法とタイプを示します。 V字曲げは最も一般的な板金曲げプロセスです。ダイとパンチと呼ばれる機械工具を使用します。この曲げプロセスで使用されるダイはV字型ダイ、パンチもV字角度形状に設計されています。パンチが金属板をV字ダイに押し込むことで、板金のV字曲げが得られます。 この板金曲げ技法は、金属板を曲線形状に曲げるものです。3本のローラー、油圧プレスシステム、ブレーキを用いるロール曲げ基準を採用します。3本のローラー間距離により、製造業者は金属板を曲線に曲げられます。 U字曲げはV字曲げと全く同じです。U字型パンチとU字型ダイを使用します。V字曲げとU字曲げの唯一の違いは、結果として得られる板金形状がV字ではなくU字形状になることです。 90度を超える曲げ角度が要求される場合にロータリー曲げ工法が採用されます。V字曲げと類似と見なせますが、この工法で使用される板金曲げ機が板金表面を傷つけないため、出力がより均一で美的です。 このエッジ曲げ技法は、製造業者がエッジを損傷せずに曲げるのを助けます。板金エッジ曲げ工法は、残りの金属部分より短い板金セクションで最も一般的に利用されます。コーナーの鋭利さを排除し、結果の美的外観を向上させます。 この曲げ工法はワイプダイを使用します。金属板をワイプダイ内に慎重に配置し、プレッシャーパッドが板に圧力をかけます。その後、パンチを用いて板に所望の曲げを作ります。 以上、板金曲げ手順のいくつかの技法を議論しました。これらはこれらの工法の概要をカバーするほんの基本的な技法に過ぎません。一方、各工法はさらに関連カテゴリに細分化されます。次に、板金曲げプロセスの材料要件に焦点を当てましょう。 弾性プラスチック材料を曲げ機で曲げることはできません。試みれば機械を損傷する恐れがあります。板金曲げを製造プロセスで経る材料を決定する際は特別な配慮が必要です。板金成形と曲げに推奨される良い材料を見てみましょう。 これらは板金における様々な曲げタイプで使用される最高の材料の一部です。炭素鋼は上記材料の中で最も一般的に使用されています。曲げプロセスに役立つ金属は他にも多数あります。しかし、最終決定前には十分な調査を行ってください。 金属曲げを完璧に行うため、板金曲げ技法で考慮できるいくつかのヒントを提供します。 曲げ代とは、金属がどの程度曲げられるかという特性です。特定の角度と半径で曲げるために必要な板長さを決定する曲げ代計算を行うことを推奨します。製造プロセス中に曲げ代と曲げ力を考慮に入れることで、より整った製品結果が得られ、正確な平坦化製造モデルの達成にも役立ちます。 力による曲げで破損やクラックしやすい金属があります。このような金属には、力の代わりに熱を用いて所望の曲げを作ります。ホットフォーミングとアニーリングは、熱による曲げに関する2つの専門用語です。アニーリングは金属を軟化させ、より展延性を高めます。ホットベンディングは単純に金属が赤熱するまで加熱し、その後力で曲げます。これらのテクニックは金属の破損とクラックリスクを大幅に低減します。 鋭利な内部コーナー曲げは内部応力を増大させます。金属が延性と展延性を持っていても、クラックする可能性があります。この問題は曲げ工具の半径を考慮すれば大幅に回避できます。板金が所望角度まで曲がるまで、曲げライン間をゆっくり前後に作業してください。内側曲げ半径に目を配り、成形板金厚と等しくする必要があります。例:3mm厚の板を曲げるなら、内側曲げ半径も3mmにすべきです。曲げ角度も同様で、全体の板金厚を超えないようにしなければなりません。 これらは板金曲げで考慮すべきヒントの一部です。上記各ヒントを確実にチェックすることで、より効率的な製品達成に役立ちます。 金属製品製造時、板金曲げルールを念頭に置き、失敗を避けるため複数プロセスに精通する必要があります。適切な対策を講じなければ困難になります。WayKenにご相談いただければ、板金曲げに関するすべての問題を解決します。板金曲げとは
板金曲げの一般的工法
1. V字曲げ
2. ロール曲げ
3. U字曲げ
4. ロータリー曲げ
5. エッジ曲げ
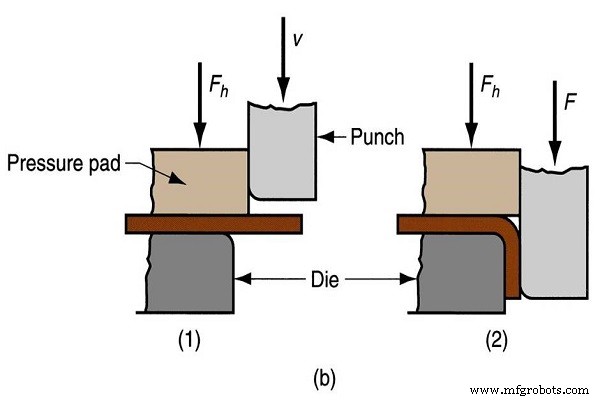
6. ワイプ曲げ
板金曲げプロセスに適した材料
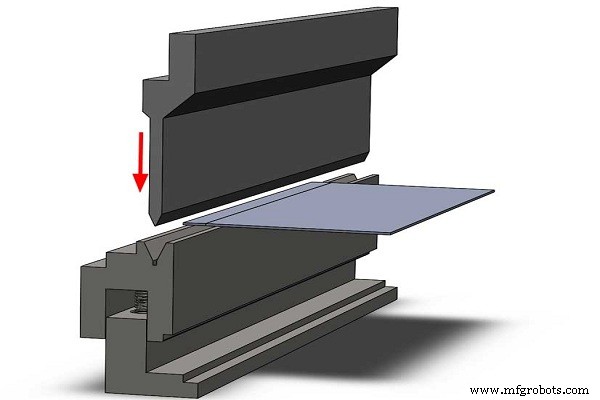
板金曲げのヒント
曲げ代(ベンドアローワンス)を活用する
厚肉・重い曲げには熱を利用する
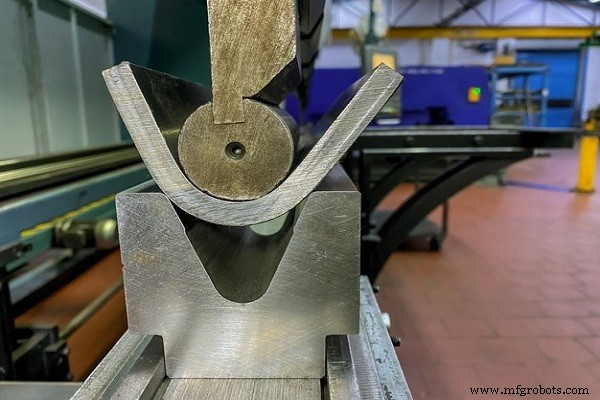
鋭利な内部コーナーへの曲げを避ける
結論
製造プロセス