



精密加工におけるスタッガードトゥース キーシートカッターの利点
キーシートカッターは、ウッドラフカッター、キーウェイカッター、Tスロットカッターとも呼ばれ、機械工場で広く使用されています。多くの機械技師は、ワークを回転させて標準エンドミルを使う代わりに、この工具でワーク側面にスロットを効率よく加工します。スタッガードトゥース キーシートカッターは、交互に右ネジレと左ネジレのシアーフルートを持ち右刃であるのに対し、従来のキーシートカッターはすべてストレートフルートで右刃です。つまり、スタッガードトゥース キーシートカッターの独自形状により、スロット内でのインデックス加工、送り速度の向上、仕上げ面の改善といった独自のメリットが得られます。
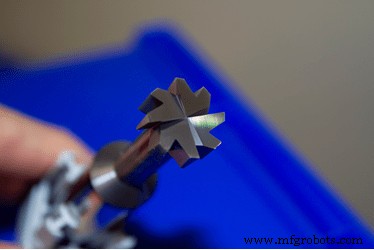
3つの主要メリット
インデックス加工
Harvey Toolのスタッガードトゥース キーシートカッターは、交互の右・左ネジレフルートがヘッド両側で逃げ研磨されているため、エンド切削とバック切削の両方が可能です。これにより汎用性が高まり、1本の工具でスロット内を軸方向にインデックスさせて、特殊な寸法にスロットを拡大できます。工具マガジンのスロット節約と、工具交換不要による機械時間短縮につながります。
送り速度の向上
スタッガードトゥース キーシートカッターの独自形状により、ストレートフルートキーシートカッターより効率的かつ高速に切りくずを排出できます。独自フルートは右・左ネジレのシアーフルートの組み合わせですが、両方とも右刃です。これにより工具の歯がアップカットとダウンカットを交互に行います。切りくず詰まりと再切削の懸念が少なく、同刃数の標準キーシートカッターよりチップロードを約10%高く設定でき、送り速度向上とサイクルタイム短縮を実現します。
仕上げ面の改善
スタッガードトゥース キーシートカッターの「歯(フルート)」は角度を付けて研磨され、シアーフルート形状を形成します。この形状は切りくずの再切削と引きずりを最小限に抑え、材料への切込みに必要な力を軽減します。切りくずは、材料と接触していない側のカッター上部と下部から排出されるため、再切削と引きずりが最小限に抑えられます。シアーフルートはビビリや振動による悪影響も減らします。切削力、振動、ビビリを最小限に抑えることで、機械技師はより良い仕上げ面を期待できます。
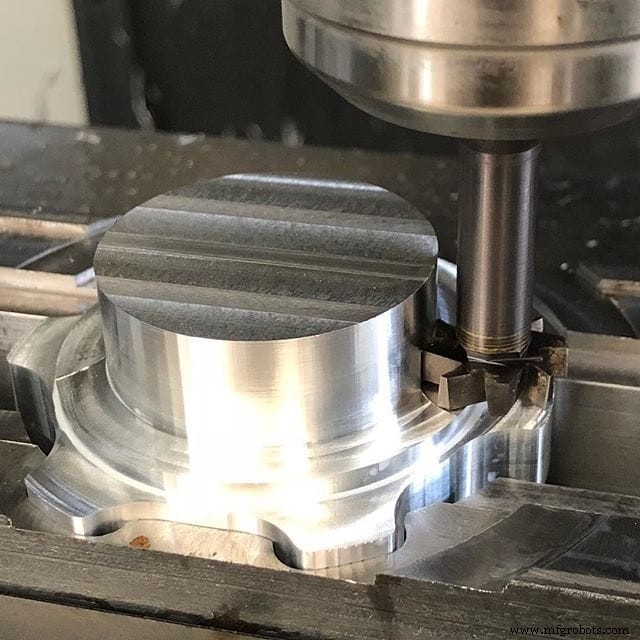
Image courtesy of @edc_machining
多様な製品ラインナップ
スタッガードトゥース キーシートカッターの高性能に加え、複数の加工ニーズに対応する様々な組み合わせオプションが用意されています。角型、角型リデューストシャンク、コーナーR型のプロファイルがあり、フィレットやシャープコーナーが必要な場合に対応可能です。角型とコーナーR型は刃径1/8インチ〜5/8インチ、角型リデューストシャンク型は3/4インチ〜1-1/2インチで提供されます。大径化に伴い周方向切込み深さが増し、より深いスロットが可能です。径とRに加え、複数のカッター幅オプションがあり、一度の加工で異なる幅のスロットを作れます。さらに無コーティングとAlTiNコーティングがあり、被削材に応じて工具寿命と性能をさらに向上できます。
よりスムーズな加工へ
スタッガードトゥース キーシートカッターは工具マガジンに汎用性を加えます。軸方向にインデックスしてスロットを拡大し、複数幅を加工できるため、工具交換なしで作業を効率化できます。さらに調和振動とビビリを抑え、再切削を最小化。カッターへの負荷を減らし、標準キーシートカッターよりスムーズな加工と良好な仕上げ面を実現します。
Harvey Toolスタッガードトゥース キーシートカッターとその用途の詳細は、Harvey Toolのキーシートカッターページをご覧ください。
CNCマシン
- 予知保全が効率を高めダウンタイムを削減する仕組み
- ジョウ・イン・シアーカップリング:ダウンタイム削減、時間短縮、在庫コストカット
- 中古再生ロボットがもたらすコスト削減と競争優位性
- ヒューマン・テック拡張が製造業の効率とイノベーションをどう牽引するか
- 産業成長を加速するナレッジシェアリングの5つの強力なメリット
- 中古CNC工作機械購入が現代製造業にとって賢い投資である理由
- CNC工作機械が製造業に革命をもたらす理由:精度・効率・信頼性
- 真鍮CNCマシニングの利点:精密部品製造に最適な理由
- 短納期・少量生産がイノベーションと効率を加速する理由
- 非鉄金属が産業で重要な理由:防錆・導電・軽量・リサイクルの4大メリット
- VRの実証済みROI:エンジニアリング設計、トレーニング、協働を変革