



コーナーラウンディングエンドミル選定の4つの重要ポイント
コーナーラウンディングエンドミルは、ワークに特定のRを付けるため、または仕上げ加工でシャープエッジやバリを取り除くために使用されます。工具選定前に以下のポイントを検討してください。正しい工具選びは、長寿命で強靭な工具と、ワークへの所望の寸法品質をもたらします。間違えると寸法不良と不満足な結果を招きます。
コーナーラウンディングエンドミルの適切なパイロット径選定
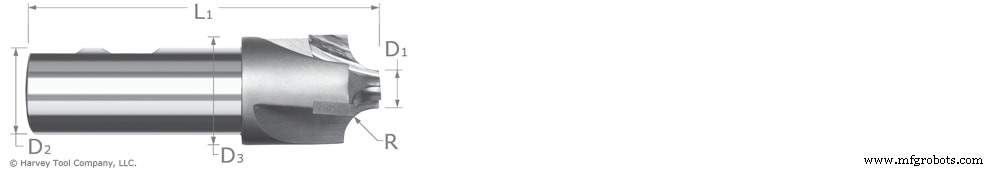
パイロット径(上図D1)が工具の限界を決定します。パイロット径が大きいと低速運転になりますが、小さいと有効カッター半径が大きくなるため高速運転が可能です。有効カッター径は、R/パイロット径比率によって以下の式で決まります:
R/パイロット径比率 < 2.5 の場合:有効カッター径 = パイロット径 + R
R/パイロット径比率 ≥ 2.5 の場合:有効カッター径 = パイロット径 + 0.7×R
大きいパイロット径は、Rの裏側に材料が多いため強度が高まります。狭いスロットや穴でのクリアランス確保には小さいパイロットが必要です。また、小さいパイロットは内側コーナー加工でよりタイトな旋回を可能にします。
フレア付きかフレアなしか
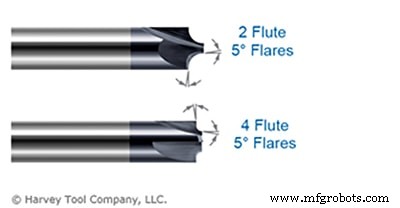
ワークに完全なRを付けると、工具が完全にセットアップされていない場合や微小な振れ・振動があると、段差やオーバーカットが残る可能性があります。パイロットとショルダーにわずか5°のフレアを付けると、Rをワーク上でスムーズにブレンドし、オーバーカットを防止できます。
フレア付きコーナーラウンディングエンドミルは不完全なRになりますが、より寛容です。また、きれいな仕上げ面が得られ、残った跡を取り除く二次仕上げ加工が不要です。フレアなしコーナーRは完全なRを残しますが、段差が出ないようセットアップにより時間がかかります。
フロントかバックか
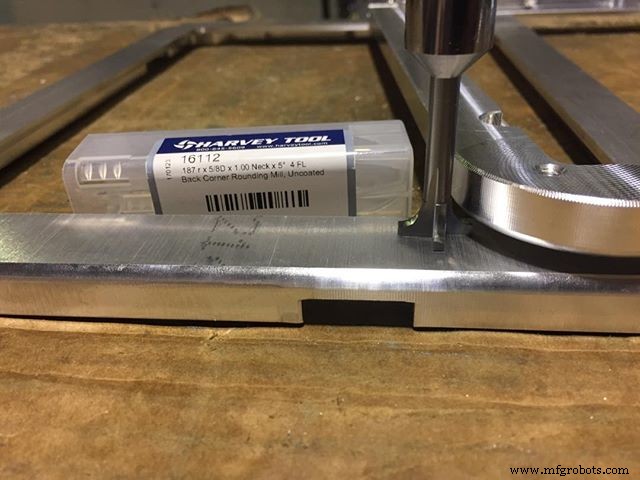
コーナーラウンディングエンドミルとバックコーナー工具の選択は、加工するワークの位置によります。バックコーナーラウンディングエンドミルは、スピンドルとは反対方向を向いたワーク面にRを付ける際に使用します。ワークを回転させてフロントコーナーラウンディングエンドミルを使うこともできますが、無駄な時間とサイクルタイム増加を招きます。バックコーナーラウンディングエンドミル使用時は、ヘッド径の適切なクリアランスと正しい到達長を確保してください。クリアランス不足の場合はワーク調整が必要です。
刃数
これらの工具は一般的に2枚刃、3枚刃、4枚刃で提供されます。2枚刃は通常アルミニウムや非鉄金属用ですが、これらの材料は鋼より軟らかいため工具寿命への影響なく大きな切りくずを取れることから、3枚刃も急速に普及しています。鋼加工では摩耗を複数の歯に分散させて工具寿命を延ばすため4枚刃を選択します。4枚刃版は2枚刃や3枚刃より高送りで運転可能です。
コーナーラウンディングエンドミル選定のまとめ
最適なコーナーラウンディングエンドミルは仕事によります。一般的に、可能な限り最大のパイロット径を持つ工具を選ぶのがベストです。強度が最も高く、有効カッター径が大きいため必要動力が少なくて済みます。ワークに不完全なRが許容されるなら、ブレンド用途ではフレア付きコーナーラウンダーが好まれます。寛容性が高くセットアップ時間を短縮できるからです。許容されない場合はフレアなしコーナーラウンダーを使用します。刃数選定も多くはユーザーの好み次第です。軟らかい材料は少ない刃数、硬い材料ほど刃数を増やすべきです。
CNCマシン
- インサートエンドミル完全ガイド:効率と性能を最大化
- CNC加工におけるコーナーラジアスの影響:精度・コスト・仕上げ品質を最適化
- CフレームVMC vs ブリッジミル:なぜブリッジミルがCフレームを凌駕するのか
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
- エンドミル寿命を縮める8つのよくある間違い
- エンドミル寿命を最大化:破損防止とコスト削減の実証済み戦略
- ドリルとエンドミルの使い分け:重要な判断基準
- シングルフルートエンドミルの送り速度マスター:いつ遅く、いつ速くすべきか
- 実証済みシングルフルートエンドミル加工戦略で効率最大化
- 最適なプラスチック切削エンドミル選定で最良の加工を実現
- Haas フライス盤 Mコード完全ガイド: 機能・設定・使用法