



キーシートカッター選定の4つの必須考慮事項
キーシートカッターは、ウッドラフカッター、キーウェイカッター、Tスロットカッターとも呼ばれ、多くの機械技師が頻繁に使用する切削工具です。これがないと非現実的、あるいは不可能な作業もあります。あなたの仕事にこれが必要なら、いつ・どう正しいものを選び、正しく使うかを知っておく価値があります。
キーシートカッターの形状
適切な工具を選び使用することは、適切な径を特定して切削条件を決めるだけより複雑なことが多々あります。キーシートの強度は、厄介な用途や難削材では特に慎重に検討すべきです。
どの工具でも、オーバーハングが長ければたわみと折損のリスクが高まります。許容される最短オーバーハングの工具を使い、最大強度を確保すべきです。
キーシートカッターの首径は性能に大きく影響します。細い首は比較的大きな周方向切込み深さ(RDOC)とクリアランスを確保できますが、工具が弱くなります。太い首はRDOCを減らしますが、工具全体の強度を大きく高めます。クリアランスが許すなら、細い首・小径カッターより、太い首・大径カッターを選ぶべきです(図1)。
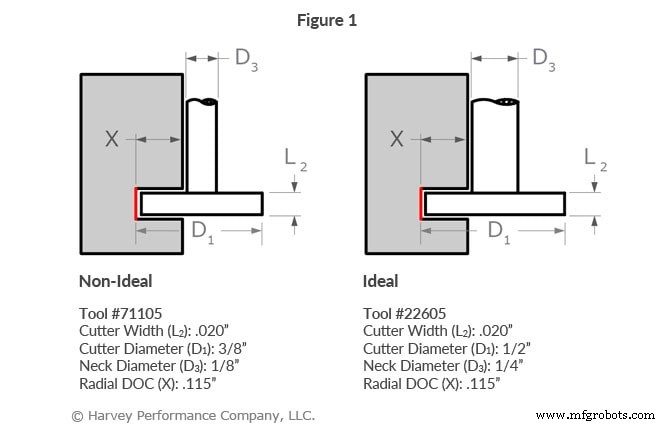
カッター幅も工具強度に影響します。カッター幅が大きいほど、たわみと折損しやすくなります。これは工具への力が増すためで、カッター幅が大きい=切削長さが長くなることを意味します。厚いカッター幅のキーシートカッターを使う際は、最強の工具を使い、軽いRDOCで加工することに特に注意すべきです。
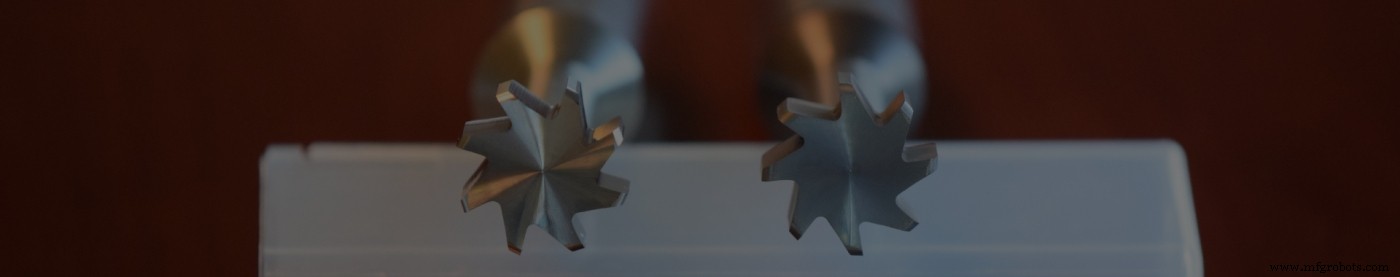
Harvey Tool キーシート形状
周方向切込み深さ(RDOC)
キーシートカッターのRDOCを理解することは正しい工具選定に不可欠ですが、ツールパスへの影響を理解することは最適結果のために必要です。最大RDOCで一発切削したくなりますが、これは工具ストレス増大、仕上げ面悪化、破壊的折損のリスクを招きます。ほぼ常に、軽い切込みで複数パス加工するのが良いです(図2)。
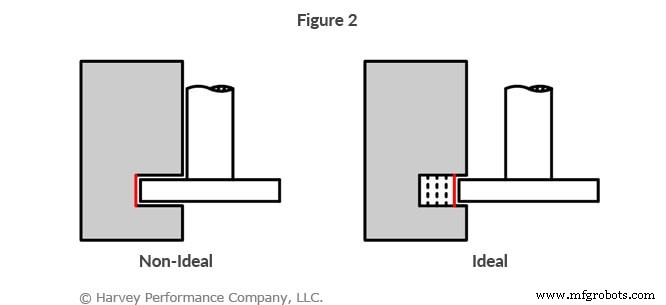
あなたの工具と用途に正しいRDOCが不明な場合は、工具メーカーの切削条件表を参照検討してください。Harvey Toolのキーシートカッター切削条件は、工具寸法、被削材、加工タイプなどを考慮しています。
希望スロットサイズ
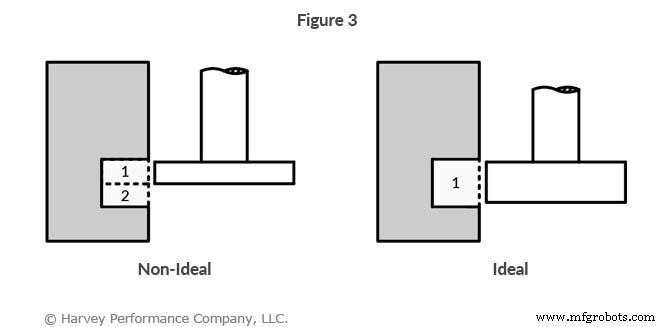
一部の機械技師は、キーシートカッターでカッター幅より広いスロットを加工します。これは複数回加工で行い、例えばカッター幅1/4インチの工具で3/8インチ幅のスロットを作ります。これは可能で初期工具コストは節約できますが、結果は最適ではありません。理想的には、キーシートカッターでカッター幅と同幅のスロットを加工すべきです。作業が速く、目撃マークが少なく、仕上げ面が良くなります(図3)。
キーシートカッターのスタッガードトゥース形状
キーシートカッターにより汎用性を求めるときは、スタッガードトゥース版を検討すべきです。フロントとバックの逃げにより、これらの工具は外径だけでなくヘッドのフロントとバックでも切削できます。上記のように最終スロット寸法=カッター幅での加工が不可能な状況では、スタッガードトゥース工具がスロット内で軸方向に移動して幅を拡大できます。
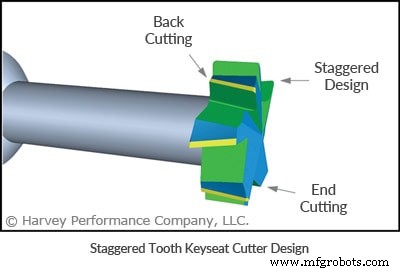
難削材や粘着性材料の加工は厄介ですが、スタッガードトゥース キーシートカッターなら工具性能を大幅に改善できます。シアーフルートが切削に必要な力を減らし、調和振動とビビリを減らして優れた仕上げ面を残します。
あなたの仕事に最適なキーシートが見つからない? Harvey Toolは2,100種類以上のキーシートカッターを提供。カッター径1/16インチ〜1-1/2インチ、カッター幅.010インチ〜1/2インチ。
CNCマシン
- 工具・カッタ研削盤のすべて:手動から5軸CNCまで、現場で選ぶべき機種と再生技術の最前線
- 小型工具・カッターグラインダー:定義、用途、メリット
- CNC工具・カッターグラインダーの理解:機能、用途、メリット
- メタル3Dプリント部品を最適化するための主要設計原則
- 成功する3Dプリントのための4つの主要設計原則
- 主要数学定数:ネイピア数(e)と円周率(π)— 応用と定義
- プリント基板実装を成功させるための重要ポイント
- プラズマカッターはどこまで高温になるのか?金属切断の裏にある極限温度を理解する
- トロコイダルミリング完全ガイド:原理から実践まで徹底解説
- 機械工場を選ぶ前に確認すべき6つの重要ポイント
- コンベアベルト修理で確実性を高める4つの重要考慮事項