



ワイヤ放電加工(ワイヤEDM)の仕組みと重要性
機械加工と聞いて、旋盤やフライス盤を最初に思い浮かべる人は多いでしょう。それでも、特定の用途にはさらに適した多様な加工プロセスが存在します。その一つが放電加工(EDM)です。
この記事では、放電加工の一種であるワイヤEDMの機能と能力について、より詳細に見ていきます。
ワイヤ放電加工とは?
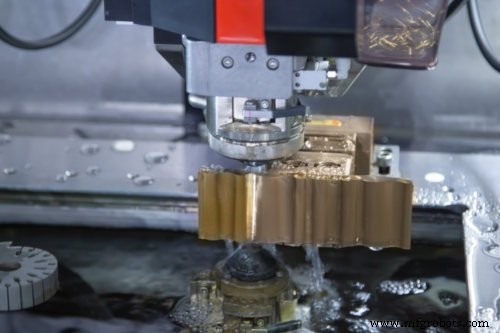
ワイヤEDMは、ワークピースに連続的にワイヤを通して、複雑な形状を厳しい公差と最小限の切り込み幅(カーフ)で切削するEDMの一種です。このプロセスは、硬くて厚い導電性材料を精密に切断するのに特に有用で、一部の機械では300mm以上の厚さの材料も切断可能です。
各種EDMは、以前の記事で説明した同じ基本動作原理を使用します。本質的には、電極と誘電体液が協力して、電気を用いて導電性ワークピースの微細な部分を分解します。各放電(スパーク)で除去される材料量は微小ですが、このプロセスは毎秒数十万回発生します。
ワイヤEDMでは、極めて細いワイヤが陰極として、導電性ワークピースが陽極として機能します。ワイヤは独立して動ける2つのガイド間を走行し、独自の形状を創り出します。しかし、ワイヤは一般的にワークピース全体を貫通しなければならないため、プロセスの能力にいくつかの制約が生じます。
他のEDMタイプと同様、陰極と陽極は通常物理的に接触しません。代わりに、ワイヤとワークピース間の高い電位差(電圧)により誘電体液中で電離が起こり、液体が導電性を帯びます。
簡単に言えば、スパークが発生し、ワイヤ電極とワークピースの双方から微小なピースが溶融・気化・離脱します。これをEDMチップと呼びます。これらの微視的なEDMチップは、誘電体液の循環で洗い流され、ろ過されます。
ワイヤEDMの仕組み
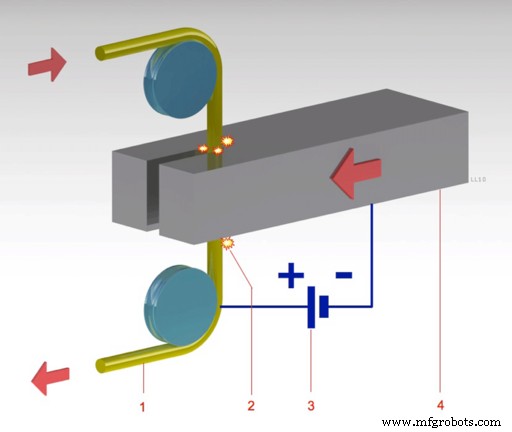
「ワイヤEDM」の例 LaurensvanLieshout作 パブリックドメイン、Wikimedia Commons経由
ワイヤ電極は放電時に損傷するため、ワークピースを貫通しながら連続的に供給・補充される必要があります。同様に、誘電体液(ワイヤEDMでは通常は脱イオン水)も循環・ろ過・脱イオン化され、不規則な放電を防ぎます。
ワイヤシステムと誘電体液がワイヤEDMの2大主要コンポーネントであり、これらが連携して効率的な精密切削と高品質な表面仕上げを実現します。
ワイヤシステム
ワイヤEDMのワイヤは通常、真鍮または銅製で、一貫性と効率向上のために亜鉛コーティングされることもあります。ワイヤは非常に細く、通常0.3mm径以下で、放電による継続的な浸食ダメージですぐに摩耗します。したがって、数キロメートルのワイヤを巻いたスプールから、新しいワイヤが常にワークピースに供給されます。使用済みワイヤはプロセス終了後にリサイクルされます。
誘電体液
脱イオン水はワイヤEDMで3つの主要な役割を果たします:
- 強力なスパークを制御する媒質を提供する
- ワークピースとワイヤからEDMチップを洗い流す
- ワークピースを冷却して過度な熱応力を防ぐ
正常に機能しているとき、脱イオン水はワイヤ電極とワークピースの間で絶縁体として働き、両者間に十分な電荷差が生じるまで放電を抑制します。これにより、ワイヤ周辺のさまざまなポイントで同程度の「強さ」のスパークが発生し、ワイヤ直近で滑らかで均一な切削が可能になります。過剰な不純物は水の絶縁特性を弱め、より不規則で一貫性のない放電を招きます。
これが、EDMチップとイオンの水中蓄積を防ぐために誘電体液を常に洗い流す必要がある理由です。効果的に行うには、ワークピースを浸漬し、切削エリアに脱イオン水を安定して流す必要があります。
流れる液体は切削エリアから熱を奪い、ワークピースの過熱による熱応力を防ぎます。特に厚い材料では、流体の流れを慎重に制御してワークピースの熱影響部(HAZ)を管理する必要があります。過度な熱応力は、切削面近くでマイクロクラックや材料特性の変化を引き起こす可能性があります。
ワイヤEDM:メリットと限界
この製造プロセスの仕組みをより深く理解したところで、主な長所と短所をまとめます。
ワイヤEDMを使用する主なメリットは以下の通りです:
- 非常に硬い材料の切削に好適な方法の一つ、特に切削角度がワーク面に垂直でない場合
- 最小限のカーフとテーパーなしで、非常に厳しい公差(±0.012mm以内)を達成可能
- 非常に薄い材料から非常に厚い材料まで、切削品質や部品変形に大きな影響を与えずに対応可能
- スカイミングパス(仕上げパス)で初期の高速荒加工を滑らかにした後、非常に高品質な表面仕上げが得られる
- 完全なCNCプロセスであり、オペレーターは通常、消耗品と部品の搬入出のみが必要。したがって省力化できる
ワイヤEDMの主な限界と短所は以下の通りです:
- 導電性材料のみ対応可能
- 一般に、炭素繊維強化ポリマーなどの異種材料や、安価な工具鋼のような大きな介在物を含む不純材料には不向き
- 条件によっては、他の適切なプロセスより時間がかかる場合がある
- 穴あけができない。設計で必要な場合、ホールポッピングEDMなど別プロセスで穴を開ける必要がある
- ウォータージェット切断などの代替手段より潜在的に高コスト、特に消耗品費の面で
もう一つの考慮点として、ワイヤEDMがワークピースに熱応力を導入し、材料特性を変化させたりマイクロクラックを誘発したりする可能性があります。一方で、ワークピースに機械的切削力を一切与えません。
ワイヤEDMはあなたのプロジェクトに適しているか?
上記の潜在的な限界があなたのプロジェクトに当てはまらないなら、ワイヤEDMは高硬度・高厚み材料の切削に優れた方法であることが証明されます。このプロセスは、精度、正確さ、一貫性、高品質の代名詞です。
したがって、ワイヤEDMは複雑な形状と厳しい公差を持つ部品、特に先端材料を使用する場合に定期的に適用されます。繊細な医療機器部品、精密航空宇宙部品、チタンのような特に硬い材料で作られた工具などが、この製造プロセスの優れた適用例です。
ワイヤEDMがいかにあなたの精密切削部品を製造できるか知りたいなら、GensunのワイヤEDMサービスページをご覧ください。
CNCマシン
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- ベベルプロトラクター:精密角度測定の原理、構造、用途
- CNCボーリングミルを理解する:仕組みと主なメリット
- トグルプレスとは? 仕組みと重要性
- 脱磁器(デマグネタイザー)とは:工具への磁気付与・除去を自在に制御
- 研磨ジェット加工:仕組み、メリット、実用応用
- トランスファーモールディングを徹底解説:プロセス、メリット、バリエーション
- ソーラーインバーターとは?太陽光発電を利用可能な電力に変換する仕組み
- 産業用クラッチの理解:定義、機能、用途
- 難読化VPNサーバーの理解:仕組みと重要性