



水中溶接の仕組みと専門訓練が必要な理由
水中溶接とは?
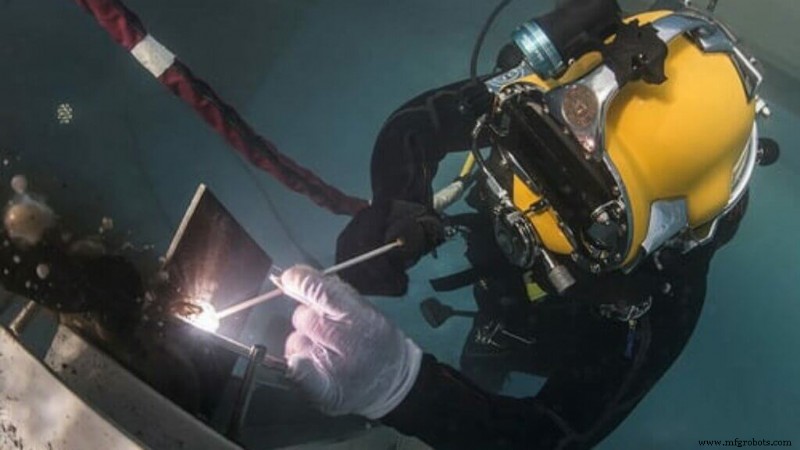
水中溶接は、溶接作業者が水中に潜った状態で、多くの場合高気圧環境下で行われます。この特殊な環境は多くの課題を生み、CDAテクニカルインスティテュート(旧コマーシャルダイビングアカデミー)で教えられる専門的なスキルと訓練が必要とされます。
悪条件と固有の危険を伴う水中溶接(ウェット溶接とも呼ばれる)では、ダイバーが非常に厳格な基準で、高度に専門化された指導を受けて訓練される必要があります。
高気圧溶接は、高圧環境下、通常は水中で行われる溶接プロセスです。高気圧溶接は、水中で直接行う「ウェット」環境、または特別に構築された正圧チャンバー内の「ドライ」環境のいずれかで実施されます。
一般的に、ドライ環境で使用される場合は「高気圧溶接」、ウェット環境では「水中溶接」と呼ばれます。高気圧溶接の用途は多岐にわたり、船舶、洋上石油プラットフォーム、パイプラインの修理によく用いられます。溶接材料として最も一般的なのは鋼鉄です。
高品質な溶接が要求される場合、溶接前後の熱処理など、条件をより厳密に制御できるドライ溶接がウェット溶接よりも優先されます。
この環境制御の向上は、プロセス性能の向上に直結し、ウェット溶接と比較して一般的にはるかに高品質な溶接が可能になります。したがって、非常に高品質な溶接が必要な場合、通常ドライ高気圧溶接が採用されます。
水深1,000メートル(3,300フィート)までのドライ高気圧溶接に関する研究が進行中です。一般的に、水中溶接の健全性を保証するのは困難ですが(様々な非破壊検査手法を用いれば可能)、特にウェット水中溶接では、欠陥が溶接表面の下にある場合に検出が難しいため、より困難です。
関連記事: 溶接
水中溶接は、ウェット溶接とドライ溶接の2つの方法で実現できます。
ウェット溶接
ウェット溶接は、ダイバーが直接水中で溶接を行う方法です。特別に設計された溶接棒を使用し、通常の溶接と同様のプロセスを採用します。
ウェット溶接の利点は以下の通りです:
- 安価で迅速
- 高い引張強度
- 溶接箇所へのアクセスが容易
- ハビタット(居住空間)が不要
- 建設作業が不要
ドライ溶接/高気圧溶接
もう一つの水中溶接方法は、高気圧溶接またはドライ溶接です。溶接対象の構造物の周囲をチャンバーで密封し、ガス(通常はヘリウムと酸素の混合ガス、またはアルゴン)を充填して水を押し出し、ドライ環境を作り出します。
ドライ溶接の利点は以下の通りです:
- 溶接作業者/ダイバーの安全性確保
- より高い溶接品質
- 水上からの監視が可能
- 非破壊検査が容易
水中溶接はどのように機能するのか?
溶接ダイバーには驚くほど多様なアプローチがあります。任務を受けた後、プロジェクトマネージャーと専門の溶接ダイバーが、ニーズに最適な水中溶接タイプを選択します。以下で具体的な溶接プロセスを詳しく解説します。
1. ウェット溶接
多くの場合、ダイバーはシールドメタルアーク溶接(SMAW)、いわゆる「棒溶接」を使用します。これはウェット溶接において最もコスト効率が良く、汎用性の高い方法だからです。この方法では、電極と被溶接金属(ステンレス鋼、アルミニウムなど)の間に電気アークを発生させます。
溶接ダイバーは電極を清潔に保つことが重要です。また、溶接箇所に到達したら、通常、障害物や安全上の危険がないか周囲を確認してから溶接を開始します。
準備が整うと、ダイバーは電極を対象表面に当て、チームに通電を指示します。直流(DC)で300〜400アンペアの電流が発生します。
ダイバーが感電しない理由は、電極のフラックス(外部被覆)が生成する厚い気泡層が溶接部を覆い、電気を水、腐食性ガス、その他の酸化化合物から遮断するためです。また、交流(AC)よりも直流(DC)の方が水中では安全かつ効果的であるため、チームは直流を使用します。
その他の一般的なウェット水中溶接方法には以下があります:
- フラックスコアードアーク溶接(FCAW) – 連続供給されるフィラーメタルまたは電極を使用し、ニッケル基合金、鋳鉄などの溶接に適しています。
- 摩擦溶接(FW) – 材料を溶かす代わりに、高摩擦と熱を利用して金属や熱可塑性プラスチックを接合します。
2. ドライ溶接
前述の通り、ドライ溶接またはハビタット溶接は、高気圧チャンバーを使用しながら、基本的な溶接プロセスは同じです。溶接が必要な構造物の周囲をシールした後、接続されたホースで水を排出し、ヘリウムと酸素などのガス混合物で置き換えます。
全ての水を押し出した後、高気圧チャンバーは減圧症を防ぐため、作業深度に応じた適切な圧力に加圧されます。
使用される技術はチャンバーのサイズによって異なります。溶接ダイバーが選択する4つのドライ溶接方法は以下の通りです:
- 圧力溶接:約1気圧(海面気圧と同等)の圧力容器内で作業する方法。
- ハビタット溶接:作業深度での周囲圧力(環境圧)と同じ圧力の、小部屋サイズのチャンバーを使用。ダイバーが入る前にチャンバーが周囲の水を押し出します。
- ドライチャンバー溶接:ダイバーが下から小さなチャンバーに入り、頭から肩まで(ダイビングギア装着状態で)のみが覆われます。
- ドライスポット溶接:人の頭ほどの大きさの透明な小型チャンバーを使用。溶接箇所に配置し、電極を挿入すると便利なことにチャンバーが電極周りをシールします。
シールドメタルアーク溶接(SMAW)とフラックスコアードアーク溶接(FCAW)は、ドライ水中溶接でも使用されます。その他の一般的な溶接法には以下があります:
- ガスタングステンアーク溶接(GTAW):「TIG」とも呼ばれ、タングステン製の非消耗電極を使用。ステンレス鋼、アルミニウムなどの金属に熱と電気アークを加えて溶接します。
- ガスメタルアーク溶接(GMAW):「MIG」とも呼ばれ、多様な金属移行方式が特徴。溶接ガンを通じて電極周りにシールドガスを流し、アルミニウムなどの非鉄金属を溶接します。
- プラズマアーク溶接(PAW):電気アークを絞り込み、高速・高温のプラズマアークを生成してステンレス鋼、アルミニウムなどを溶接します。
大型高気圧チャンバー内で広範囲の深海溶接を行う場合、溶接ダイバーは通常ペアで作業します。オペレーターがチャンバーを溶接箇所まで降ろしガスを充填すると、溶接ダイバーはダイビングベルで同じ深度まで潜り、チャンバー内に入り、多くの場合6〜8時間交代で溶接を開始します。
水中溶接の給与はどのくらい?
水中溶接の基礎を学ぶのは短期間ですが、習得には数年かかります。多くの水中溶接工はダイビングスクールでキャリアをスタートし、できるだけ早く現場に入りたがります。
商業ダイバーと世界統計によると、水中溶接工の平均年収は53,990ドル(時給25.96ドル)です。しかし、多くの人の収入は25,000〜80,000ドルの範囲に収まります。上位10%は83,730ドル、下位10%は30,700ドルです。
ダイビング経験が水中溶接工の給与を決める最大の要因です。次に場所が影響します。
一部の商業ダイバーの水中溶接年収は30万ドル(約4,500万円)を超えることもあります。
なぜ給与の幅が大きいのか?
ほとんどの水中溶接工は時間給またはプロジェクト単位で報酬を受け取ります。つまり、ジョー・ダイバーは大きな契約で数ヶ月で3万ドルを稼ぐかもしれませんが、その後5ヶ月次の仕事を探すことになります。
ダイバー溶接工の収入に影響する主な要因は以下の通りです:
- 経験
- 資格
- 環境
- 作業深度
- ダイビング手法
- 水中溶接機器
- 沖合距離
- 残業
- その他の要因
全ての要因が、より高い報酬、市場価値、キャリアチャンスへの方程式の一部となっています。
しかし、このキャリアに情熱を持つなら、どこへ導かれるかを知る必要があります。
1. 内水(インランド)での収入
地元の池、川、湖では、年収約40,000〜80,000ドルが見込めます。主な作業はドックエリア、橋、ダム、小型船舶などです。
内水溶接ダイバーは、洋上(オフショア)の同業者ほどの収入は得られません。
しかし、週40時間の比較的緩やかなスケジュールと、出張の少なさというメリットがあります。残念ながら、塩分イオンがない淡水は、溶接においてより不安定な環境を作ります。
ここでアークを打つ前には、十分な練習を計画してください。
2. 洋上(オフショア)での収入
海洋では、年間40,000〜100,000ドル以上を稼げます。
洋上水中溶接工は、石油掘削リグや海軍艦艇などの大型海洋船舶で多くの時間を過ごします。スケジュールは過酷で、週80時間以上働くことも珍しくありません。しかし、この激務のため、通常1ヶ月海上で働いた後は内陸に戻ります。
洋上では、大型プラットフォームの下での清掃、配管溶接、設置作業などを行います。大型機械修理に対する適性が必要です。
ダイバーメディカルテクニシャンの経験があれば大きな強みになります。
内水ダイビングとは異なり、洋上溶接ダイバーは冬季に帰還しなければなりません。高波、ハリケーンなどで海が危険すぎるためです。
先を見据えるなら、春まで沿岸の溶接工場で季節雇用を見つけ、追加の溶接経験を積むことができます。
マネー・タイド(収入の潮流)
内水・洋上を問わず、水中溶接工の収入ポテンシャルは、業界での最初の3〜5年後に大きく跳ね上がります。
これらの形成期が、あなたを形作るか、あるいは挫折させるかです。乗り越えれば、あなたは「大物」になれます。経験の浅い「稚魚」たちよりも、はるかに高い雇用チャンスを得られるでしょう。
製造プロセス
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- スポット溶接完全ガイド:定義・プロセス・応用・メリットデメリット
- CNCボーリングミルを理解する:仕組みと主なメリット
- トグルプレスとは? 仕組みと重要性
- 脱磁器(デマグネタイザー)とは:工具への磁気付与・除去を自在に制御
- 研磨ジェット加工:仕組み、メリット、実用応用
- トランスファーモールディングを徹底解説:プロセス、メリット、バリエーション
- ソーラーインバーターとは?太陽光発電を利用可能な電力に変換する仕組み
- 車のトランスミッション完全解説:種類、機能、動作原理
- 産業用クラッチの理解:定義、機能、用途