



放電加工(EDM)の仕組みと産業応用:完全ガイド
20世紀に数値制御旋盤が登場して以来、切削工具を用いた伝統的な機械加工は、幅広い業界でさまざまな部品製造に主要な役割を果たしてきました。しかし、あらゆる革新(技術)と同様、伝統的な機械加工手法も近年限界に達し、放電加工(EDM)のようなより新しい技術に置き換わりつつあります。
放電加工(スパーク加工、スパークイロージョンとも呼ばれる)は、ワークから材料を除去する際に機械的力(工具接触)を必要としません。代わりに熱エネルギーを除去プロセスに利用し、目的の部品を精密かつ正確に作り出します。
EDMの仕組み、EDMの種類、伝統的機械加工に対するEDMの利点について知りたい方は、ここが正しい場所です!
放電加工はどのように機能するか?
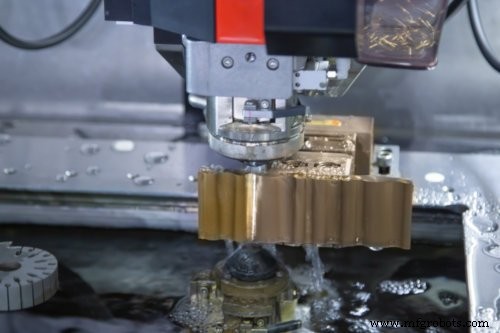
放電加工(EDM)ワイヤースレッダー機。
一般的な放電加工機は、超硬合金や焼入れ鋼などの導電性材料を分解する電極を備えています。
従来の機械加工では切削工具をワークに回転させますが、EDMの電極は通常ワークと接触しません。代わりに、電極とワークの間に小さなギャップを保って配置します。
切削や部品形成のために、高周波電気スパークを電極からワークに放電させます。この電気放電によって金属表面が気化(または溶融)し、目的の切削が生成されます。
この電極のワーク周りの移動(部品形成)は通常、コンピュータ数値制御(CNC)技術で制御されます。しかし、EDMの成功はCNC技術と電気放電だけでなく、電極とワークが通常誘電体液に浸漬されており、これがスパークを制御し、加工中のワークを冷却する役割を果たします。
放電加工機の種類
放電加工機には3つのタイプがあります。
- 形彫り放電加工機(シンカーEDM)
- ワイヤー放電加工機(ワイヤーEDM)
- 穴あけ放電加工機(ホールドリルEDM)
#1 形彫り放電加工(シンカーEDM)
シンカーEDM(ラムEDMとも呼ばれる)は、現在最も一般的に使用されているEDMタイプです。シンカーEDMで使用される電極は、ワークの逆像(鏡像)となるよう事前に加工されています。この電極をワークに押し当てて電気スパークを発生させると、元の形状のネガティブ版(凹形状)が形成されます。
イメージしやすくするために例を挙げます。ワークに直方体の空洞をシンカーEDMで作りたい場合、電極を直方体の突起形状に加工すれば、目的の形状が得られます(下図参照)。
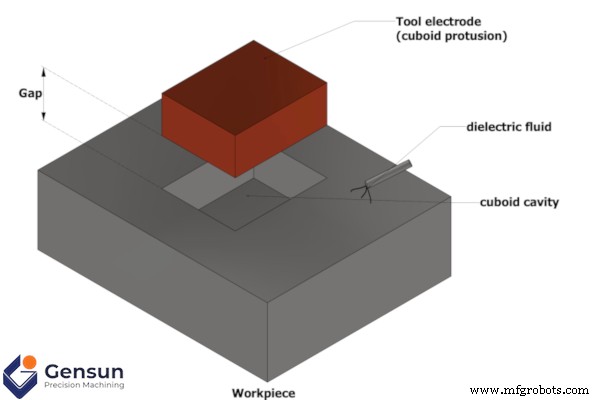
直方体空洞のシンカー放電加工
シンカーEDMは、特に難削材やエキゾチック材を切削する際、厳しい表面仕上げ要件がある用途に最適です。加工後のワーク研磨を気にせず材料を切削できます。ただし、シンカーEDMの主な欠点は、他のEDMタイプに比べて材料除去率が遅いことです。
#2 ワイヤー放電加工(ワイヤーEDM)
ワイヤーEDM(ワイヤーイロージョンとも呼ばれる)は、細いワイヤー(通常真鍮または銅製)を電極として使用します。その動作は従来のCNC加工とよく似ています:ワイヤーがワークを貫通し、周囲の金属表面を気化させながら切削し、目的の形状を形成します。
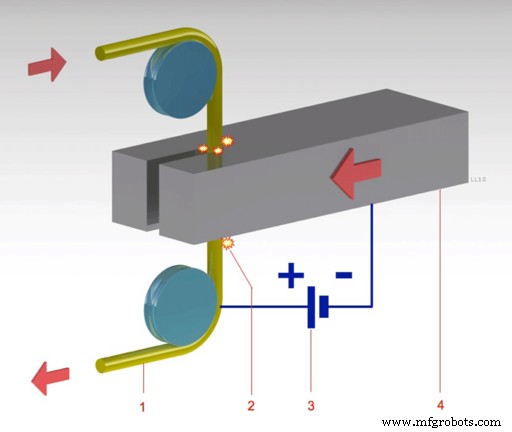
「ワイヤーEDM」の例 by LaurensvanLieshout
パブリックドメイン、Wikimedia Commons経由
しかし、従来の機械加工とは異なり、ワイヤー電極が金属ワークを完全に貫通して初めてこの製造プロセスで切削が可能になります。つまり、ワイヤーEDMは3D部品に2D切削を作ることになります。
ワイヤーEDMは、小さな材料を高精度で切削したい場合に最適です。低コストと高精度のため、プロトタイプ製造の定番EDM手法でもあります。
精度と正確さの違いについて詳しく知る。
#3 穴あけ放電加工(ホールドリルEDM)
名前の通り、穴あけEDMプロセスは穴あけに使用されます。穴あけ放電加工機は、誘電体液(脱イオン水など)が流れる管状電極を備え、従来のドリル機より高速な穴あけを実現します。
極めて小さな穴の加工に特に有用で、デバリングの必要をなくします。
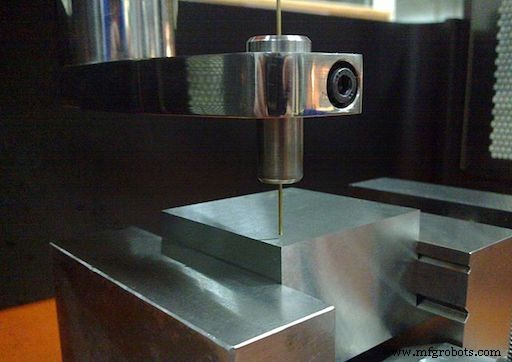
「穴あけEDM」の例 by Qw5646
パブリックドメイン、Wikimedia Commons経由
CNC加工と放電加工(EDM)の選択
私たちが常にお客様にお伝えしている通り、CNC加工とEDMは、ほぼあらゆる製品設計を実現できる高度な加工技術です。
しかし、どちらの技術でも設計を実現できても、間違った選択はリードタイムの長期化とわずかな不正確さを招く可能性があります。EDMは、チタンやタングステンのような難削導電材料の加工に特に有用です。材料の脆弱性が懸念される場合も、材料除去に高い切削力を必要としないEDMを選択すべきです。
ゲンスン・プレシジョン・マシニングは、アジア全域でCNC加工とEDMサービスを提供する大手プロバイダーです。高度な経験を持つ機械技師とエンジニアのチームが、お客様の製造プロジェクトに最適な手法の判断をお手伝いします。
お気軽にご相談ください。あなたのプロジェクトについて詳しくお聞かせください。
産業技術
- Wi-Fi通話完全解説:仕組みとメリット、なぜ重要か
- スイッチギアにおける部分放電検知:信頼性の高い運用への鍵
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- スポット溶接完全ガイド:定義・プロセス・応用・メリットデメリット
- 放電加工(EDM):精密金属加工の究極ガイド
- 放電加工(EDM):CNCを超える革新的技術
- トランスファーモールディングを徹底解説:プロセス、メリット、バリエーション
- 車のトランスミッション完全解説:種類、機能、動作原理
- 産業用クラッチの理解:定義、機能、用途
- ウェットブレーキの理解:機能、メリット、安全性への影響