



ドリル加工の必須テクニック:パフォーマンスと品質を向上させるコツ
ドリル加工は、工具がドリルビットを使用して固体材料に円形断面の穴を切削する材料除去または切削プロセスです。クーラントの使用、チップ制御、送りと切削速度の制御、高品質穴を得るための技術の概要、さまざまな材料へのドリル加工技術の観点からドリル加工技術を紹介します。
クーラントの使用
クーラントの正しい使用は、優れたドリル加工性能を得るために不可欠です。加工中のチップ排出、工具寿命、機械加工穴の品質に直接影響します。
1. クーラントの使用方法
1) 内部クーラント設計
内部クーラント設計は、チップ詰まりを防ぐための第一選択肢です。特に長いチップ材料の加工や、より深い穴(穴径の3倍以上)のドリル加工時に有効です。横型ドリルビットの場合、クーラントがドリルビットから流出するとき、少なくとも30cmの長さで切削液のアンダーシュートがないことが必要です。

2) 外部クーラント設計
チップ形成が良好で穴深さが浅い場合、外部クーラントを使用できます。チップ排出を改善するため、工具軸に近い位置に少なくとも1つのクーラントノズル(回転しない用途の場合は2つ)を設置する必要があります。
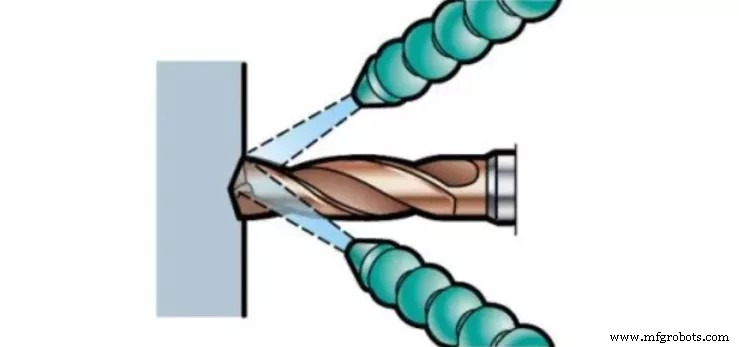
3) クーラントを使用しないドライドリル技術
ドライドリルは一般的に推奨されません。
- 短いチップ材料で穴深さが直径の3倍までの用途に使用可能
- 横型工作機械に適する
- 切削速度を低減することを推奨
- 工具寿命は短くなる
ドライドリルを推奨しないケース:
- ステンレス鋼材料(ISO MおよびS)
- 交換可能ビットドリル
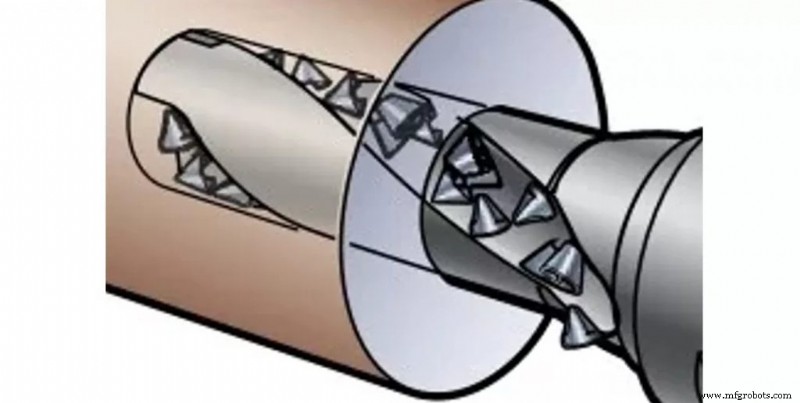
4) 高圧クーラント(HPC)(~70 bar)
高圧クーラント使用のメリット:
- 冷却効果が向上するため工具寿命が長くなる
- ステンレス鋼などの長チップ材料加工でのチップ排出効果が向上し、工具寿命を延ばせる可能性がある
- チップ除去性能が向上し、安全性が高まる
- 与えられた圧力と穴サイズに応じて十分な流量を供給し、クーラント供給を維持
2. クーラント使用のコツ
EP(極圧)添加剤を含む水溶性切削油(エマルション)を必ず使用してください。最高の工具寿命を確保するには、油水混合物の油分を5〜12%(ステンレス鋼と超合金材料加工時は10〜15%)の間に保つべきです。切削液の油分を増やす際は、オイルセパレータでチェックし、推奨油分を超えないことを確実にしてください。
条件が許せば、内部クーラントは外部クーラントより常に第一選択です。
清浄油は潤滑効果を向上させ、ステンレス鋼加工時にメリットをもたらします。必ずEP添加剤と併用してください。超硬ソリッドドリルとインデキサブルインサートドリルの両方で清浄油を使用でき、良好な結果が得られます。
圧縮空気、ミスト切削液、MQL(最小量潤滑)は安定した条件下では成功の選択肢となり得ます。特に特定の鋳鉄とアルミニウム合金の加工時。温度上昇が工具寿命に悪影響を与える可能性があるため、切削速度を低減することを推奨します。
チップ制御スキル
チップ形成とチップ除去はドリル加工の重要課題であり、ワークピース材料、ドリル/ブレード形状の選択、クーラント圧力/容量、切削パラメータに依存します。
チップ詰まりはドリルをラジアル方向に動かす原因となり、穴品質、ドリル寿命、信頼性に影響を与え、ドリル/ブレードの破損を招きます。
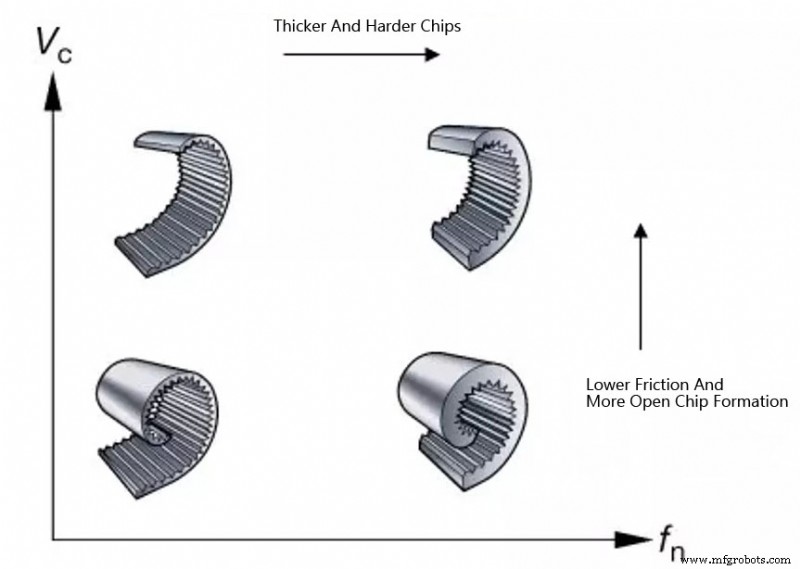
チップがドリルビットからスムーズに排出される場合、チップ形成は許容範囲です。これを特定する最良の方法は、ドリル加工中に音を聞くことです。連続音は良好なチップ排出を示し、断続音はチップ詰まりを示します。送り力またはパワーモニターをチェックしてください。異常があれば、原因はチップ詰まりかもしれません。チップをチェックしてください。チップが長く湾曲しているがカールしていない場合、チップが詰まっていることを意味します。穴をチェックしてください。チップ詰まり後は粗い表面が見られます。
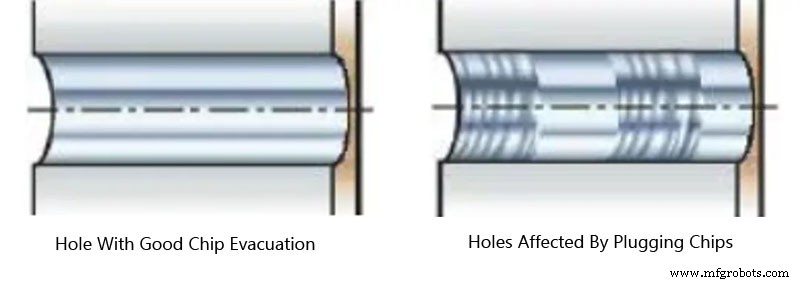
チップ詰まりを防ぐコツ:
- 正しい切削パラメータとドリル/工具先端形状が使用されていることを確認
- チップ形状をチェックし、送り速度と回転数を調整
- 切削液の流量と圧力をチェック
- 切れ刃をチェック。チップブレーカー全体が機能していない場合、切れ刃の損傷/欠けが長いチップを引き起こす可能性
- 新しいロットのワークピースにより被削性が変化していないかチェックし、切削パラメータを調整
送りと切削速度の制御
(1) 切削速度 Vc (m/min) の影響
材料硬度に加えて、切削速度も工具寿命と消費電力に影響する主要因子です。
- 切削速度は工具寿命を決定する最重要因子
- 切削速度は消費電力 Pc (kW) とトルク Mc (Nm) に影響
- 高い切削速度は高温を生み、フランカ摩耗を増加させ、特に外周刃先で顕著
- 軟らかい長チップ材料(低炭素鋼など)を加工する場合、高い切削速度はチップ形成に有利
切削速度が高すぎる場合:
- a) フランカ摩耗が速すぎる
- b) 塑性変形
- c) 穴品質と穴径が悪化
切削速度が低すぎる場合:
- a) ビルトアップエッジ(溶着)を生成
- b) チップ除去が悪化
- c) 切削時間が長くなる
(2) 送り fn (mm/rev) の影響
- チップ形成、表面品質、穴品質に影響
- 消費電力 Pc (kW) とトルク Mc (Nm) に影響
- 高送りは送り力 Ff (N) に影響し、作業条件が不安定な場合に考慮必要
- 機械的応力と熱応力に影響
高送りの場合:
- a) チップが硬く折れる
- b) 切削時間が短い
- c) 工具摩耗は小さいが、ドリル刃先欠けのリスクが増加
- d) 穴品質が低下
低送りの場合:
- a) より長く薄いチップ
- b) 品質向上
- c) 工具摩耗が加速
- d) 切削時間が長くなる
- e) 剛性の悪い薄板部品をドリル加工する場合、送り速度を低く保つべき
高品質穴を得るためのコツ
(1) チップ除去
チップ除去性能が要件を満たすことを確認。チップ詰まりは穴品質、信頼性、工具寿命に影響。ドリル/インサート形状と切削パラメータが重要。
(2) 安定性、工具クランプ
可能な限り短いドリルビットを使用。最小振れの精密剛性ツールホルダーを使用。機械主軸が良好で精密にアラインされていることを確認。部品が固定され安定していることを確認。不規則面、傾斜面、交差穴には適切な送り速度を適用。
(3) 工具寿命
ブレード摩耗をチェックし、工具寿命管理プログラムをプリセット。最も効果的な方法は送り力モニターでドリル加工を監視すること。
(4) メンテナンス
ブレード圧縮ネジを定期的に交換。ブレード交換前にツールホルダーを清掃し、トルクレンチを使用必須。超硬ソリッドドリルの再研削前の最大摩耗量を超えないこと。
材料別ドリル加工技術
1. 低炭素鋼ドリル加工技術
溶接部品によく使用される低炭素鋼では、チップ形成が問題になることがあります。鋼の硬度、炭素含有量、硫黄含有量が低いほど、生成されるチップは長くなります。
- チップ形成に関連する問題の場合、切削速度vcを上げ、送りfnを下げる(普通鋼加工時は送りを上げることに注意)
- 高圧と内部クーラント供給を使用
2. オーステナイト系・デュプレックスステンレス鋼ドリル加工技術
オーステナイト、デュプレックス、スーパーデュプレックス材料は、チップ形成とチップ排出に関連する問題を引き起こす可能性があります。
- 正しい形状が非常に重要。チップを正しく形成し、排出を助ける。一般的に鋭利な切れ刃を使用するのがベスト。チップ形成関連の問題なら、送りfnを増やすとチップが折れやすくなる。
- 内部クーラント設計、高圧。
3. CGI(コンパクト黒鉛鋳鉄)ドリル加工技術
CGIは通常特別な注意を必要としません。グレー鋳鉄より大きなチップを生成しますが、チップは折れやすいです。切削力が高く、工具寿命に影響します。超耐摩耗材料を使用する必要があります。すべての鋳鉄に典型的な刃先摩耗があります。
- チップ形成関連の問題なら、切削速度Vcを上げ、送りfnを下げる
- 内部クーラント設計
4. アルミニウム合金ドリル加工技術
バリ形成とチップ排出が問題になることがあります。溶着により工具寿命が短くなることもあります。
- 最良のチップ形成を確保するため、低送りと高切削速度を使用
- 短い工具寿命を避けるため、溶着を最小限に抑えるためにさまざまなコーティングをテストする必要がある場合があります。これらのコーティングにはダイヤモンドコーティングや、無コーティング(基材による)が含まれる可能性があります。
- 高圧エマルションまたはミストクーラントを使用
5. チタン合金と耐熱合金ドリル加工技術
穴表面の加工硬化が後工程に影響。良好なチップ除去性能を得るのは困難。
- チタン合金加工用形状選択時、鋭利な切れ刃がベスト。ニッケル基合金加工時、頑強な形状が必須。加工硬化問題がある場合、送り速度を上げてみる。
- 最大70 barの高圧クーラントが性能を向上させる。
6. 焼入れ鋼ドリル加工技術
許容できる工具寿命を得る。
- 切削速度を下げて熱を低減。許容でき容易に排出できるチップを得るため送り速度を調整。
- 高濃度混合エマルション。
製造プロセス
- 専門家ガイド:アンダーカット部品のCNC加工 - ヒントとベストプラクティス
- CNC加工ビジネス成長を加速する12の実証済み戦略
- ステンレス鋼ドリル加工のマスター:機械技師のための6つの実証済み技術
- 5軸CNC効率を最大化:現場のプロが教える4つの極意
- 深穴加工:特徴、課題、エキスパートのノウハウ
- 高精度CNC加工部品設計の7つのエキスパートノウハウ
- プラスチックCNC加工の主要5用途:精度・速度・品質を実現
- CNC試作コストを削減する3つの実証済み戦略
- CNC加工用クーラント選定ガイド:種類、メリット、メンテナンス
- 粘り気のある材料加工マスターガイド:仕上げと工具寿命を向上させる実証済みテクニック
- 電子業界向けエンジニアリングプラスチック・PCBの精密加工