



コスト効率の良い試作のための適切な金属加工戦略の選択
金属加工、特にフライス加工は現代の試作技術で広く普及しています。試作メーカーは技術面で設備能力を最大限に活用しようとします。近年人気になった手法の一つにヘリカルフライス加工があります。ヘリカルフライス加工が何であるか、その長所と短所、そしてこの知識を試作設計に活用して製造コストを下げる方法を整理してみましょう。
ヘリカルフライス加工とは?
ヘリカルフライス加工は代替の穴あけプロセスです。このプロセスでは、エンドミルが螺旋軌跡をたどって高品質な穴を実現します。従来のドリル加工と比較して多くの利点があり、退屈な(boring)工作機械を完全に置き換えることができます。これは試作ショップにとって常に有利です。彼らは本当にたくさんの設備を買うのを避けたいからです。(冗談です、退屈じゃないですよ、実は鋭いんです… boringとsharpを同時に。この言葉遊びは殺人的です)。ヘリカルフライス加工は実質的にあらゆる形状の穴を作れ、切削力が低く、工具摩耗も少なく、達成可能な品質はかなり高いです。
なぜドリル加工ではないのか?
ヘリカルフライス加工の主な代替は従来のドリル加工です。穴あけの非常に普及した方法です。統計的に、金属部品製造時、ドリル加工はサイクルタイムの最大25%、総加工操作数の33%を占めます。しかし、なぜフライス加工を検討すべきでしょうか? キネマティクスが明らかにもっとシンプルであるにもかかわらず、ドリル加工にはより複雑なフライス技術を正当化する一連の欠点があります。
例えば、ドリル速度は直径によって異なります。外周点で最高で、ドリルの中心(軸があるところ)では実質ゼロです。これは軸付近の加工プロセスが実際には切削ではなく塑性変形であることを意味します。これにより工具の推力が増加し、工具が劇的に摩耗します。
軸方向推力のため、特に摩耗したドリルは、ストックから抜ける際に薄い金属層を曲げます。その結果、穴の周りに残留材料が突出し、手動で除去する必要があります。ミルを使用すると残留材料を大幅に減らせます。
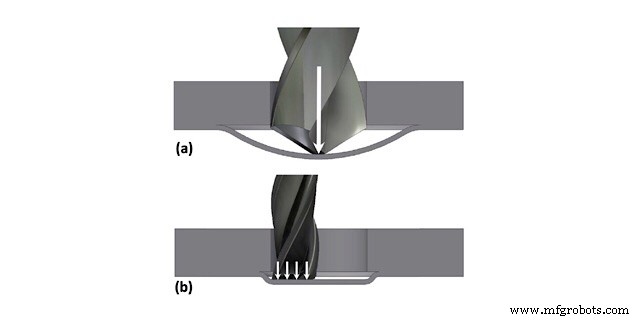
ドリル加工はひどい切りくず除去条件を提供します。加工材料はドリル溝を通じてのみ除去できます。切りくず除去は穴の仕上げ面と切削温度に影響します。金属片が切削ゾーンから溝を通って表面へ移動する際、穴の側面を擦り、仕上げ面を低下させます。チップが切削熱の最大80%を運ぶことが証明されており、除去問題はドリル温度を上昇させ、そのために早く摩耗します。切りくず除去率を上げるため、オペレーターはステップドリル加工を使用します。ドリルが全長の一部を加工した後で引き抜きます。これは良い戦略ですが、ドリル時間が増えます。
ご覧の通り、ドリル加工にはいくつかの重大な欠点があるため、加工効率、ひいては試作ショップの効率を高める傾向として、メーカーはヘリカルフライス加工を採用しています。
ヘリカルフライス加工の詳細
ヘリカルフライス加工で起こるプロセスのいくつかを見てみましょう。
まず、エンドミルが螺旋パスに沿って動きます。これはフライスセンターが垂直Z軸移動と水平X-Y軸を組み合わせなければならないことを意味します。これによりNCプログラムを手動で書くのは非常に複雑になりますが、多くのCAMシステムがヘリカルフライス加工を戦略の一つとして採用しています。
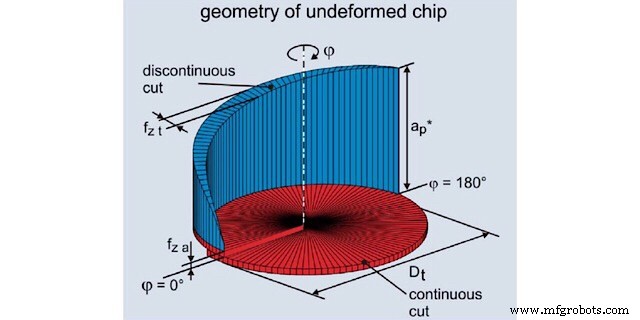
チップの幾何学は2つのゾーンで構成されます:エンドミルの側面で作られる青いゾーンと、ミルの端面で作られる赤いゾーン。この2ゾーンの比率は工具直径と穴径のみによって決まることが証明されています。
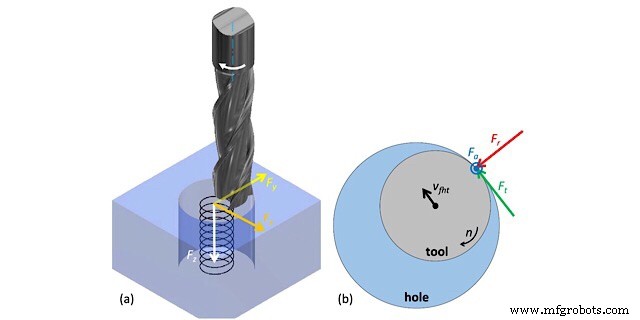
工具直径が増えると青いゾーンが増えます。青いチップは不連続であるのに対し赤いチップは連続的であるため、振動の面からはより悪いフライス加工になります。つまり仕上げ面が悪化します。さらに、ミル側面で除去される体積が増えると径方向切削力(図の赤いFr)が増大し、工具が穴の中で曲がるため、公差が低下します。この負の影響は、大きな工具の方が剛性が高いことで多少緩和されます。
工具が小さい場合、赤いゾーンが優勢になり、径方向力と振動は小さくなりますが、工具直径の減少はシステム剛性によって制限されます。最初に大きな工具を使い、最終仕上げで小さな工具に変えて浅い切り込みと低送りで行うと、優れた仕上げ面が得られると思います。
ヘリカルフライス加工を使用する理由
ご覧の通り、ヘリカルフライス加工は多くの利点を提供する有望なプロセスです。
工具を変えずに、より良い精度と仕上げ面品質で任意の直径を実現できます。35mm以上の穴をドリルで開けたことがあれば、一つのドリルだけでやるのは悪い決断だとわかるでしょう。通常、より小さなドリルの範囲で行います。例えば、初期穴を10mm、次に大きなドリルで20mm、それから35mm。その後、より精度や仕上げが必要ならリーマやカウンターシンクで仕上げます。穴一つあけるのに4〜6回の工具交換が必要です。しかし、ヘリカルフライス加工なら、一つのエンドミルで穴を切り出し、その後より小さな送りで所望の公差と品質を達成できます。工具を変えずにIT7、Ra 1.25まで達成可能です。
切削温度が低く、切りくず除去が良好です。エンドミルが穴の全スペースを占有しません。これが主な利点です。30mmごとに工具を引き抜く必要がありません。穴にクーラントを噴霧するだけで、チップを除去し、加工温度を下げられます。
工具摩耗を予測し、軌道修正が可能です。ドリル加工の主な問題の一つは、ドリルが摩耥すると、硬い材料を加工中に完全に折れるまで気づけないことです。最悪の場合、穴に詰まったままになります。ヘリカルフライス加工では、基本的にフライス加工を行うだけです。標準計算法やメーカー指定の工具寿命を用いて工具摩耗を予測できます。それらの変化をプロセス中に考慮することもできます。軌道を少し変更して直径寸法を維持できます。ドリル加工ではそれができません。ちなみに、工具寿命は工具の端面摩耗(赤いゾーンチップ)で決まります。
結論
もちろん、ヘリカルフライス加工は革新的なプロセスであり、欠点もあります。例えば、切りくず除去率はそれほど速くなく、パラメータもまだ十分に研究されていません。しかし、この技術はセットアップ数、加工、工具を減らしながら穴の品質を維持します。工具と設備の量を最小限に抑えたい試作メーカーにとって、これは相当な利点です。
CNCマシン
- 旋盤性能の最適化:旋削とフライスを融合した複合加工機
- サプライチェーンをレジリエンスと効率の両立へ今すぐ最適化する
- チタン加工のマスター:超合金向け最適フライス工具の選定
- 金属加工の収益性最大化:コスト効率と品質
- CNCフライス盤操作に必須のスキル
- 最適なCNC工作機械選びの実践ガイド|見逃せない4つの重要特性
- 深穴フライス加工をマスターする:工具たわみ防止と切りくず排出改善の戦略
- CNCマシニング効率を最大化:優れた生産のための実証済み戦略
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- CNC加工に最適な材料選定ガイド:実務で押さえるべき5つの判断基準
- 板金加工の自動化最適化:最適な自動化技術の選び方