



複雑試作におけるCNC加工プロセスルートの極意
試作加工メーカーとして、当社は先進CNC設備を備え、複雑構造ワークの加工を得意としています。ワークを機械にセットする前に、エンジニアは通常加工プロセスルートをシミュレーションし、以下の原則を参照します。
加工プロセスルート策定の参照原則
1. 基準面を先に加工
工程において位置決め基準面となる面を最初に加工し、後続工程のベンチマークをできるだけ早期に確立する。
2. 加工段階の分割
高品質要求面は加工段階に分割。一般に荒加工、半仕上げ、仕上げの3段階。目的:加工品質確保、設備の合理的活用、熱処理工程の配置容易化、原材料欠陥の早期発見等。
3. 面加工を先に、穴加工を後に
ハウジング、ブラケット、連結棒等では、平面を先に加工し、それを基準に穴加工を行う。平面と穴の位置精度を保証し、平面上の穴加工を容易にする。
4. 仕上げ工程は最終段階に配置
主要面の仕上げ工程(研削、ホーニング、超仕上げ、ローリング等)は加工ルートの最終段階に配置。加工後粗さRa 0.8μm以下では微小な衝突でも面を傷つけるため、仕上げ後は手や他部品との直接接触を原則禁止し、工程間移動・ワーク載せ替えによる面損傷を防止。
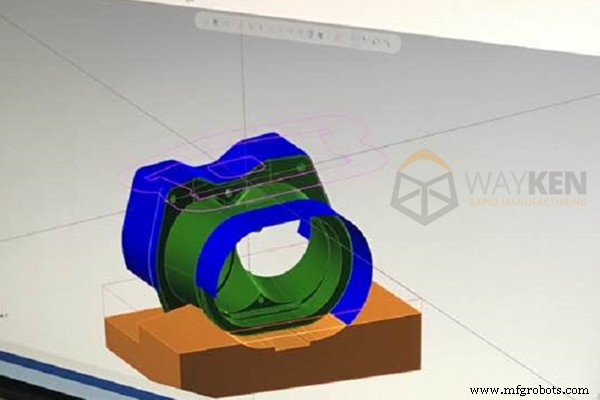
一般的な加工プロセス配置の概要を説明した後、特定状況に遭遇した際の以下の原則を紹介します。
加工プロセスルート策定時に考慮すべき事項
1. 荒加工と仕上げ加工の分離
荒加工では切削量が大きく、ワークは大きな切削力とクランプ力を受け、大量の発熱で顕著な加工硬化と大きな残留応力が発生。荒・仕上げを連続実施すると残留応力再分布で寸法精度が逸脱。高精度要求部品では、荒加工後・仕上げ前に低温焼鈍やエージング処理を挟み、残留応力を除去するのが一般的。
2. 設備の合理的選定
荒加工は主に加工代除去が目的で精度要求は高くないため、高出力・精度普通の工作機械で実施。仕上げは高精度機械が必要。荒・仕上げを異なる精度の機械で分担させることで、設備能力を最大限発揮し、精密機械の寿命延長にも寄与。
3. 熱処理プロセスの適切な配置
熱処理工程の配置位置は以下を参照:
- (1) 焼鈍・正火・焼戻しを機械加工前に実施 → 金属の切削性向上
- (2) エージング処理・焼戻しを荒加工後・仕上げ前に実施 → ワーク残留応力除去
- (3) 浸炭・焼入れ・焼戻しを機械加工後に実施 → 部品機械的性質向上。熱処理後変形が大きい場合は、最終仕上げ加工を追加配置
まとめ
部品の加工プロセス策定時、生産タイプの違いにより、使用手法、工作機械・設備、治具・ゲージ、素材、作業者技術要求等が大きく異なります。
CNCマシン
- プロセス産業におけるインダストリー4.0:効率とイノベーションを加速する実践ステップ
- チップ排出を極める:高速・高品質・長寿命を実現するマシニング
- CNCマシニング効率を最大化:優れた生産のための実証済み戦略
- CAD-CAMがCNC加工を変革:精度と効率の向上
- 電子機器における精密CNC加工:PCB部品からハイテクデバイスまで
- プラスチック機械加工の仕組み:技術・工具・材料選定の完全ガイド
- 従来型と非従来型機械加工の違いを徹底比較
- CNC旋削加工マスターガイド:精密機械加工のエッセンス
- プラスチック機械加工の理解:技術・工具・材料考慮点
- CNC加工に最適な材料選定ガイド:実務で押さえるべき5つの判断基準
- GE AviationのCMC生産内部:炭化ケイ素から複合材部品へ