



精密穴加工:航空宇宙・自動車向けCNCサービス
穴加工は、私たちが作る穴の大半が些細な精度で浅く、ボルト留めするだけのものであるため、大幅に過小評価されています。しかし、現代のハイテク産業(特に航空宇宙と自動車)は、極めて精密な穴や深穴、または非常に精密な位置決めが必要な穴の製造を求めてCNCサービス市場にやってきます。こうした要求には、高度なCNC加工サービスに加え、特定の技術と慎重な計画が必要です。
穴加工の課題
穴製造プロセスは、製造の観点から見ると実際にかなり厄介です。工具とブランクは簡単に過熱します。穴の中にクーラントを適用するのが難しいためです。プロセスが機械技師から見えないため、工作機械の情報のみに頼って盲目的に切削しなければなりません。特に小径穴では測定が困難です。これらは穴製造の問題のほんの一部に過ぎません。そのため、精密な穴を作るには、CNCサービスは常に加工戦略を開発・改良し、クライアントの要求を満たす新しい工具と工法を考案しています。
深穴ドリリング
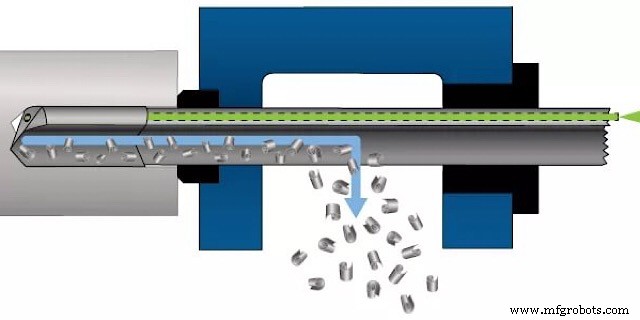
ドリリング自体は一般的なプロセスで、浅い穴をあけることに関しては何も面白くありません。しかし、穴が深ければ深いほど、ドリリング中に軸を真っ直ぐ保つのが難しくなります。これは、長いドリルの方が剛性が低く、2つの切れ刃が同じ長さに作れないためです。ドリルの両側の切削力が異なるため、ドリルは通常真っ直ぐな軸から逸れ、穴が曲がってしまいます。これは高精度CNC部品では許容されません。
そこでガンドリルが発明されました。名前が示す通り、最初は長く精密な穴が主要求である長銃身の製造に使用されました。それでも、製造技術の発展に伴い、他産業もガンドリルを自社目的に採用しました。この戦略の主な違いは工具です。ガンドリルは単一の切れ刃を持つため、普通のドリルのようにコースから逸れません。より大きなチップ排出溝を持ち、これが冷却チャネルも兼ねています。クーラントが高圧で溝を通って送られ、チップを排出し、ドリルをより良く冷却します。この手法の欠点は、このドリルを通常のCNCマシニングセンタに取り付けられず、追加の工具が必要になることです。
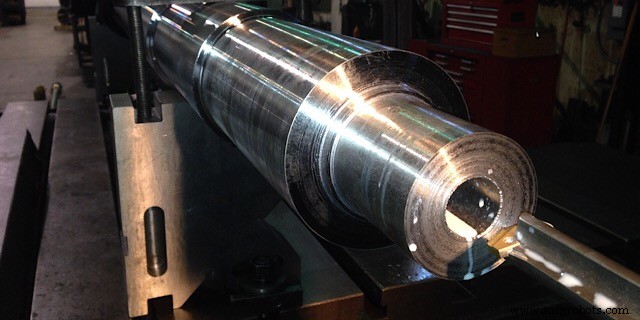
CNC機械加工店では極端なケースでガンドリルを使用しますが、ほとんどの場合は汎用工具を使おうとします。そのため、普通のドリルで深穴をあけるための戦略がいくつかあります。まず、穴の長さを深さ3〜4倍の径(3〜4D)程度のセグメントに分割します。ドリルがセグメントの末端に達するたびに、一度引き抜いてブランクと工具を冷やし、穴からすべてのチップを排出させます。
高精度穴加工
精密な穴を作るには、CNCドリリングは通常複数の工具で行われます。最初の工具は穴径よりかなり小さく、次の工具で徐々に大きくします。これは切削力を減らし、前述の理由による軸の逸れを減らすためです。さらに、連続する工法は単純なドリリングとは異なることが多々あります:
コアドリリングはドリリングの直後に実施されます。コアドリルは1つではなく3つの切れ刃を持つため、より安定しています。コアドリルは通常、わずか0.5mmの深さしか加工しませんが、絶対的な利点は軸を修正できることです。
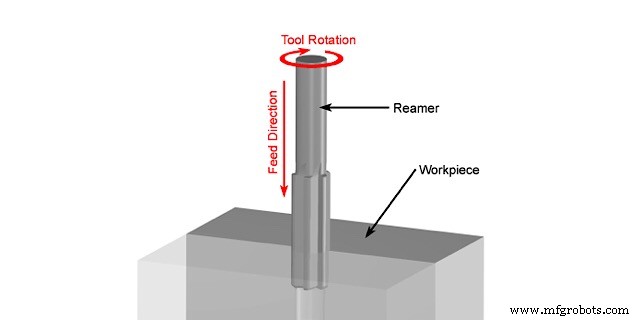
リーマ加工。クライアントがIT6レベルの公差と非常に滑らかな表面仕上げの穴を要求する場合、リーマを使用して加工送りを極めて低く設定します。リーマは工具側面に沿って多数の長い切れ刃を持つ工具です。前方切れ刃もありますが極めて小さいため、リーミング時の切込み深さは約0.1〜0.05mmです。このことと切れ刃の究極の精度により、リーミングは優れた穴を生み出します。小径穴の場合、リーミングは手作業で行われます。
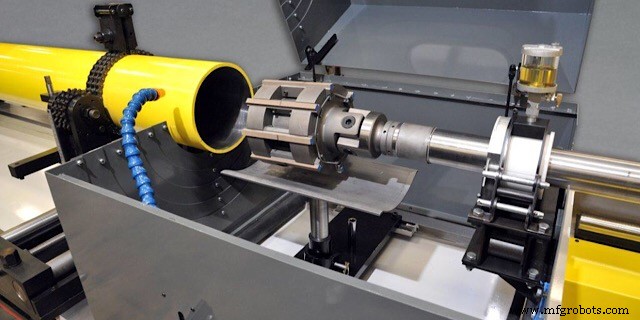
ホーニングは研磨プロセスですが、CNC工作機械でも実施可能です。ただし、専用ホーニングマシンの方が確実に優れています。ホーンは基本的に切れ刃の代わりに研磨板を持つリーマです。もう一つの違いは、板を適切な直径に調整できることです。ホーンを穴に挿入し、自軸を中心に回転させながら板で材料を研削します。ホーンを引き抜く際、回転方向を反転させます。その結果、穴表面には微細なクロスハッチ溝が形成され、潤滑効率が大幅に向上します。
穴ねじ切り戦略
多くの穴にはねじが必要です。ねじは複雑な薄い面で構成され、実際には加工がかなり難しいです。ねじ切りにはいくつかの戦略がありますが、その前に、面取りまたはザグリ加工を必ず実施する必要があります。これら2つのプロセスは、穴の入り口に円錐形または円筒形の溝を作ります。これによりねじ切り工具が正しく進入でき、さらに実際の部品組み立てを助けます。以下にいくつかのねじ切り戦略を示します:
タップ加工は、ボルトのような形状だがチップ排出溝と先端に長い円錐部を持つ単一工具を使用します。タップ(およびあらゆるねじ切り)の加工送りはねじピッチと同じです。タップはゆっくり穴に挿入され、その螺旋状の切れ刃が徐々に材料を削り取ってねじを形成します。小径穴は手作業で加工され、非常にきついボルトをねじ込むようなプロセスになります。タップは挿入時と同じように慎重に引き抜かなければなりません。これを忘れてタップをねじ戻しせずに引き抜こうとすると、折損してEDM(放電加工)で取り出す羽目になります。
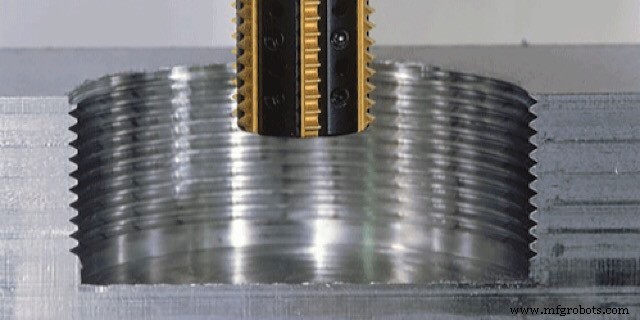
スレッドミリングは、プロセス温度が低くクーラント適用が容易なため、より良い結果が得られます。穴径の30〜40%小さい特殊フライスが、ドリル溝の軌道に沿って螺旋状に移動し、自軸を中心に回転して効率的に切削します。穴の最小径は使用するフライスの最小径に依存します。
もう一つの戦略はスレッドボーリングと呼ばれます。これは部品セットアップと主要動作の点では旋削と実際には同じですが、工具がねじ溝の形状をコピーするように製造されています。したがって、ねじピッチで部品の穴に送られ、ねじの螺旋面を切削します。ボーリングは大径穴には最適ですが、20mm未満の穴は加工できないことに注意が必要です。
WayKenにご連絡いただき、精密CNC加工でプロジェクトの部品穴を設計する方法をご確認ください。
CNCマシン