



Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
Fanuc G94 1パス端面加工サイクル
Fanuc G94 Gコードは荒端面加工に使用されます。
Fanuc G94端面加工サイクルはシンプルな端面加工(1パス)用ですが、追加パスのZ軸位置を指定することで複数パスも可能です。
関連: Fanuc G72端面加工缶サイクル
Fanuc G94端面加工サイクルはプログラミングと使用が非常にシンプルです。G94 Gコードパラメータは以下の通り、
G94 X… Z…
X: X軸終点。
Z: Z軸終点。
Fanuc G94端面加工サイクル使用CNCプログラムコード
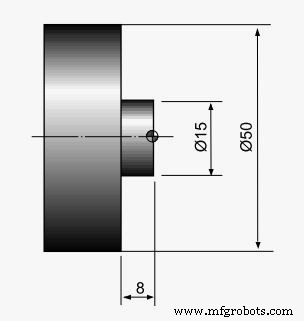
Fanuc G94端面加工サイクル CNC例プログラム
N10 G50 S2500 N20 G96 S180 M03 N30 T0100 N40 G00 X55.0 Z2.0 T0101 N50 G94 X15.0 Z-2.0 F0.2 N60 Z-4.0 N70 Z-6.0 N80 Z-8.0 N90 G00 X200.0 Z200.0 T0100 N95 M30
Fanuc G94端面加工サイクル使用CNCプログラムコード解説
N40: 工具の開始位置を表示。
N50: G94端面加工サイクルのXとZ値は、端面切削の目標値です。
N60: G94はモーダルGコード。「モーダル」Gコードとは、矛盾するGコードでキャンセルまたは置換されるまで効果が持続することを意味します。G00、G01などの他の動作指令が与えられるまでG90旋削サイクルがアクティブなままです。
しかし、ブロックN60ではZ軸値のみ表示されているため、G94端面加工サイクルが継続し、X軸値は同じでZ軸値が-4.0になった第2パス端面切削を行うことを意味します。
N70: 第3パスは-6.0で実行。
N80: 第4パスは-8.0で実行。
N90: このブロックはG94に矛盾するGコードG00を示すため、Fanuc G94端面加工サイクルが終了。工具がX200 Z200へ早送り移動。
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例