



G71サイクルをマスター: ステップ旋削のISOプログラム手順解説
概要
図示された部品の段付き旋削加工について、缶サイクルを使用したISOプログラムを作成します。ワーク径30mm。G71サイクルを用いた段差形状の効率的な荒取り方法を示します。
図面/イメージ
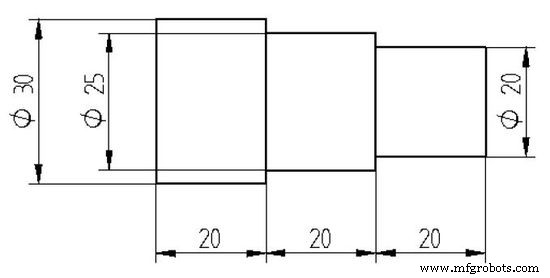
CNCプログラム
N0 G90 F0.5 S1200 T0101 M03
N10 G00 X30 Z2
N11 G71 U0.5 R0.5
N12 G71 P30 Q80 U0.05 W0.05
N30 G01 X20 Z0
N40 G01 X20 Z-20
N50 G01 X25 Z-20
N60 G01 X25 Z-40
N70 G01 X30 Z-40
N80 G01 X30 Z-60
N100 G28 U0 W0
N110 M05 M30
ポイント: 段差形状でもG71で一括荒取り可能。仕上げ代(U/W)を残して荒取りし、後でG70仕上げサイクルを呼び出すのが一般的です。
CNCマシン
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- G71荒取り旋削サイクル 1行形式:CNC Fanucプログラミングをシンプルに
- ファナック 21TB CNC 旋盤 G20 旋削サイクルをマスター
- G71 縦荒削りサイクルをマスター:マザック CNC プログラミングガイド
- Anilam 4200T CNC旋盤制御: Gコード機能をマスターする
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例