



G01コードによる面取りとRプログラミングのマスター
G01 Gコードでプログラミングされる直線移動は、次のCNCプログラムブロックの移動と、面取り(C)またはR(コーナーR)で連結できます。
関連:G01 面取りとコーナーR CNCプログラム例
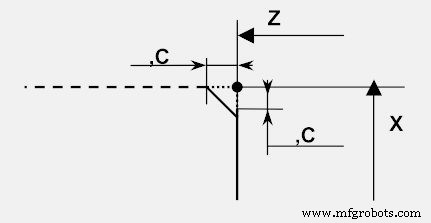
G01 面取りプログラミング
面取りは、文字Cに続けて値を指定するだけで識別できます。
N12 …..
N13 G1 X… Z… C…
N14 …..
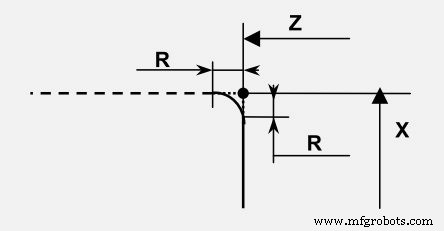
G01 Rプログラミング
Rは、文字Rに続けて値を指定するだけで識別できます。
N12 …..
N13 G1 X… Z… R…
N14 …..
G01による面取りとRの完全なCNCプログラミング例については、以下の記事をお読みください。
G01 面取りとコーナーR CNCプログラム例
CNCマシン
- 5軸CNCプログラミングで工具ベクトル(IJK)をマスターする実践ガイド
- HurcoのASR機能で5軸プログラミングを効率化
- Gコード・Mコード完全マスター:CNCプログラミング総合ガイド
- GコードとMコードの違いを理解する:CNCオペレーター必須の基礎知識
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- CNC缶サイクルのメリット・デメリット:効率的加工への活用指針
- CNCプログラミングのマスター: 原則、応用、Gコードの完全習得
- 精密CNC G01角度プログラミング: 角度、半径、面取りのマスター
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード
- CNCプログラミング演習: 穴埋め式 - R付き外径旋削
- Python C拡張プログラミング:高速ネイティブモジュールの構築