



CNC旋盤プログラミング: R指定によるシンプル輪郭加工例
投稿者: CNCプログラマー
概要
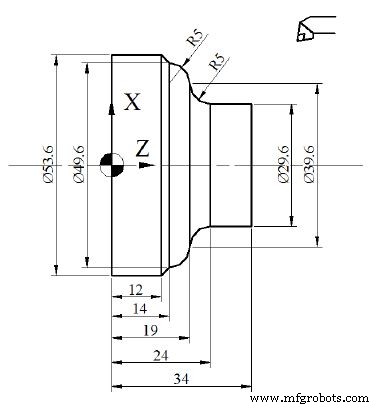
R(半径)指定を用いてシンプルな輪郭形状(複数の段差とR形状)を旋削加工するCNC旋盤プログラム例です。
複数の径加工と、時計回り(G02)・反時計回り(G03)両方の円弧補間が含まれています。
図面/イメージ
CNCプログラム
%
N10 T105 M06 D2500
N20 G96 S150 G95 F0.2 M04
N30 G00 X32 Z34 M08
N40 G01 X-1
N50 G00 X29.6 Z36
N60 G01 Z24
N70 G02 X39.6 Z19 R5
N80 G03 X49.6 Z14 R5
N90 G01 X53.6 Z12
N100 G01 Z-1
N110 G00 X200 Z200 M09
N120 M30
プログラム解説
- N10: 工具選択(T105)、工具交換(M06)、最高回転数制限D2500
- N20: 定表面速度制御(G96 S150)、送りmm/rev(G95 F0.2)、主軸逆回転(M04)
- N30: 急速移動でアプローチ、クーラントON
- N40: 端面切削(センターまで)
- N50-N60: 次工程位置へ移動、外径旋削
- N70: G02(時計回り)円弧補間 R5
- N80: G03(反時計回り)円弧補間 R5
- N90-N100: 直線補間で仕上げ
- N110: 退避、クーラントOFF、プログラム終了
ポイント: R指定による円弧補間はプログラムが簡潔になりますが、180°を超える円弧の場合は負のR値、またはIJK指定を使用してください。
CNCマシン
- CNCプログラミング入門:ステップバイステップ旋盤プログラム例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- Fanuc G21 Gコード例:ミリメートル系CNC旋盤プログラミング
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- CNCプログラミング:G01 Gコードによる面取りとR
- Sinumerik CYCLE95 輪郭統合の最適化 – 呼び出しプログラム内での定義手法
- CNC旋盤ネジ切り加工 G33 Gコード - シンプルなプログラム例
- CNC旋盤 内径加工(ボーリング) - シンプルで効果的なプログラム解説
- CNC旋盤 X軸溝入れ加工 - プログラムデモ
- CNC旋盤 外径旋削加工 - シンプルGコードプログラムガイド