



ハイデンハイン ドリリングサイクル プログラミング サンプル:ステップバイステップガイド
投稿: Machinist
図面/イメージ
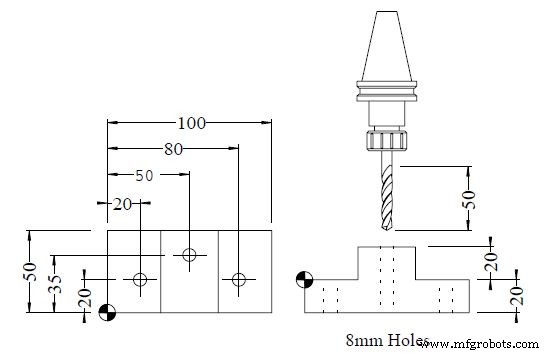
CNCプログラム
0 BEGIN PGM 10116 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+100 Y+50 Z+20
3 TOOL DEF 1
4 TOOL CALL 1 Z S1000
5 L M6
6 CYCL DEF 1.0 PECKING
7 CYCL DEF 1.1 SET UP 5
8 CYCL DEF 1.2 PLNGNG -20
9 CYCL DEF 1.3 DWELL 0
10 CYCL DEF 1.4 F???
11 L X+20 Y+20 R0 FMAX M3
12 L Z+5 FMAX
13 CYCL CALL M8
14 L Z+25 FMAX
15 L X+80 FMAX
16 L Z+5 FMAX
17 CYCL CALL
18 L Z+25 FMAX
19 CYCL DEF 1.0 PECKING
20 CYCL DEF 1.1 SET UP 5
21 CYCL DEF 1.2 PLNGNG -40
22 CYCL DEF 1.3 DWELL 0
23 CYCL DEF 1.4 F???
24 L X+50 Y+35 FMAX
25 CYCL CALL
26 TOOL CALL 0
27 L M6
28 L M30
29 END PGM 10116 MM
解説
ID:1007046555 と同一加工内容だが、CYCL DEF 1.0 PECKING(ペックドリルサイクル)を使用。CYCL 200 と CYCL 1.0 は世代/機種違いの同等機能。
CYCL 1.0 PECKING パラメータ(旧形式)
- 1.1 SET UP 5:セットアップクリアランス 5mm
- 1.2 PLNGNG -20/-40:加工深さ
- 1.3 DWELL 0:底ドウェルなし
- 1.4 F???:切削送り未設定
CYCL 200(Qパラメータ形式)より項目数少なくシンプル。ペック量固定(内部パラメータ依存?)の可能性。機種・ソフトバージョンによりサイクル番号体系が異なる点に注意。どちらも「サイクル定義→位置決め→CYCL CALL」の基本フローは共通。
CNCマシン
- G75溝入れサイクル: CNCプログラミング例と解説
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- G83 ペックドリルサイクルをマスター:効率的な深穴加工例
- シーメンス Sinumerik 840D CYCLE81 ドリルサイクル:ステップバイステップ NC プログラミング例
- ハイデンハイン CNC会話型プログラミング サンプル:ステップバイステップガイド
- 包括的ハイデンハイン Flex K CNCプログラミングガイド
- ハイデンハイン会話型プログラミング:実践サブプログラム演習ガイド
- ハイデンハイン会話型でリピート機能をマスター
- ハイデンハインCNCプログラミングのエキスパート回転技術
- ハイデンハインCNCプログラミング:グリッドパターン演習(サイクル221)