



G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
このCNCプログラム例では、G81ドリルサイクルの使用を説明します。ただし、通常の方法(G90絶対プログラミングモード)ではなく、今回はG91インクリメンタルプログラミングモードを使用します。
このプログラミング例コードは、通常あまり使用されないG81ドリルサイクルパラメータK(繰り返し回数)の使用も説明しています。
G81ドリルサイクル形式
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: 穴位置データ
Z_ : Z深さ(工具はR平面からZ深さまで送りで移動)
R_ : 初期レベルからポイントRレベルまでの距離
F_ : 切削送り速度
K_ : 繰り返し回数(必要な場合)
G81ドリルサイクルパラメータK(繰り返し回数)。異なるCNC制御装置では、このパラメータに異なる文字が割り当てられています。例えば、
- Fanucは繰り返し回数にKを使用
- Haas CNCは繰り返し回数にLを使用
- Fagor CNC制御は繰り返し回数にNを使用
缶サイクルでのインクリメンタル移動は、ループカウントとして有用で、各サイクル間でインクリメンタルなXまたはY移動を伴う操作の繰り返しに使用できます。
CNCコード G81ドリルサイクルとG91インクリメンタルプログラミング
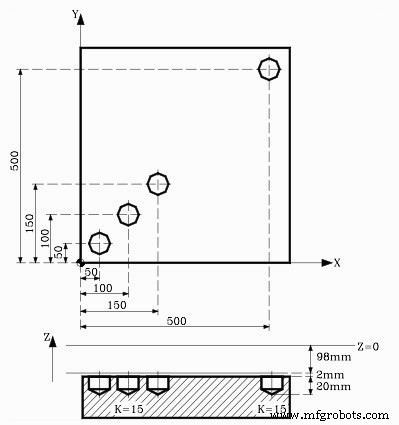
G81ドリルサイクル – G91インクリメンタルモードでのリピート穴あけ例
N10 T1 M6 N20 G00 G90 X0 Y0 Z0 N30 S1450 M03 N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350 N50 G98 G90 G00 X500 Y500 N60 G80 N70 G90 X0 Y0 N80 M30
解説
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3はG81ドリルサイクルが3回繰り返されることを意味します。
G91インクリメンタルモードにより、工具は毎回X50とY50移動します。
したがって、1つ目の穴はX50 Y50の位置です。
2つ目の穴はX100 Y100の位置です。なぜなら
X100 = X50(前回値) + X50 (インクリメント)
Y100 = Y50(前回値) + Y50 (インクリメント)
3つ目の穴はX150 Y150の位置です。なぜなら
X150 = X100(前回値) + X50 (インクリメント)
Y150 = Y100(前回値) + Y50 (インクリメント)
N50 G98 G90 G00 X500 Y500
4つ目の穴位置はG90絶対プログラミングモードで指定されています。
上記コードは、G81ドリルサイクルとG91インクリメンタルプログラミングモードを組み合わせた場合のみ可能です。G90絶対プログラミングモードでG81を上記のように使用すると、工具は同じ位置で繰り返し穴あけを行うことになります。
CNCマシン
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNC ドリル加工の最適化:グリッドプレートへの G81 サイクル活用 ― 実践サンプルプログラム
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- ECS G81/3:3層ドリリングサイクル – 効率的なマルチゾーン穴あけ
- ECS G81 標準ドリリングサイクル:精密データ入力とパラメータ設定