



Hust CNC フライス盤 Gコード完全リファレンス: H4M & H4CL-M 対応
Hust CNC 制御装置搭載の CNC フライス盤で作業する機械技師向けの Hust CNC G コード一覧です。
以下の G コードは以下で動作します。
Hust CNC H4M、Hust CNC H4CL-M および関連する Hust CNC フライス盤制御装置。
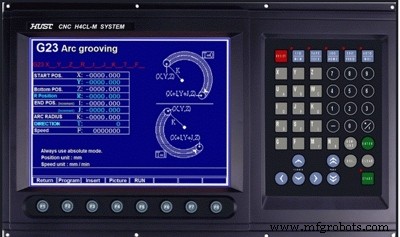
Hust CNC Gコード一覧 – CNC フライス
| Gコード | 機能 |
|---|---|
| G00 | 高速位置決め (早送り) |
| G01 | 直線切削 (切削送り) |
| G02 | 円弧切削 CW (カッタ後方) |
| G03 | 円弧切削 CCW (カッタ後方) |
| G04 | ドウェルコマンド、一時停止 |
| G08 | 全軸の機械座標クリア |
| G10 | データ入力 |
| G20 | インチモードでのシステム測定 |
| G21 | メートルモードでのシステム測定 |
| G22 | 直線溝加工 |
| G23 | 円弧溝加工 |
| G24 | 長方形溝加工 |
| G25 | 円形溝加工 |
| G28 | 工具を第1基準点へ移動 |
| G29 | 基準点から指定位置へ復帰 |
| G30 | 工具を第2基準点へ移動 (計10グループ) |
| G31 | スキップ機能 |
| G34 | 円形穴あけ 固定サイクル |
| G35 | 角度穴あけ 固定サイクル |
| G36 | 円弧穴あけ 固定サイクル |
| G37 | グリッド穴あけ 固定サイクル |
| G40 | 工具半径補正 キャンセル |
| G41 | 工具半径補正 設定 (左) |
| G42 | 工具半径補正 設定 (右) |
| G43 | 工具長補正 正方向 |
| G44 | 工具長補正 負方向 |
| G49 | 工具長補正 キャンセル |
| G50 | 比例機能 キャンセル |
| G51 | 比例機能 設定 |
| G54 | 第1ワーク座標系 |
| G55 | 第2ワーク座標系 |
| G56 | 第3ワーク座標系 |
| G57 | 第4ワーク座標系 |
| G58 | 第5ワーク座標系 |
| G59 | 第6ワーク座標系 |
| G68 | X軸ミラー効果切削 |
| G69 | Y軸ミラー効果切削 |
| G80 | ドリル固定サイクル キャンセル |
| G81 | ドリル固定サイクル 設定 |
| G82 | ドリル固定サイクル 底で一時停止 |
| G83 | 深穴ドリル固定サイクル |
| G84 | タップ切削 固定サイクル、鋼ねじ切り |
| G85 | ボーリング サイクル |
| G86 | ボーリング サイクル、底で主軸停止 |
| G89 | ボーリング サイクル、底で一時停止 |
| G90 | 絶対座標コマンド |
| G91 | 増分座標コマンド |
| G94 | 分当たり送り指定 (mm/min) |
| G95 | 回転当たり送り指定 (mm/rev) |
CNCマシン
- CNCフライス盤 vs CNC旋盤:主要違いを解説
- CNCフライス盤メンテナンスのエキスパートガイド:長寿命化と高精度化
- CNC必須用語A-Z総合ガロサリー
- CNC Gコード解説:CNCプログラマー必須の基礎知識
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- Haas CNCフライス盤 Gコード: 準備機能の包括的ガイド
- Fanuc制御向けCNC Gコード総合ガイド
- ハース旋盤 G コード完全リファレンス:デュアルスクリーン & Max コンソール対応
- ハースフライス盤 G コード完全リファレンス ― CNC オペレータ必携
- Mazak Mシリーズ Gコード リファレンス:CNCマシニスト向け完全版