



GSK 980TDb Gコード完全ガイド:旋削用CNCシステム向け
GSK 980TDb Gコードの完全リスト
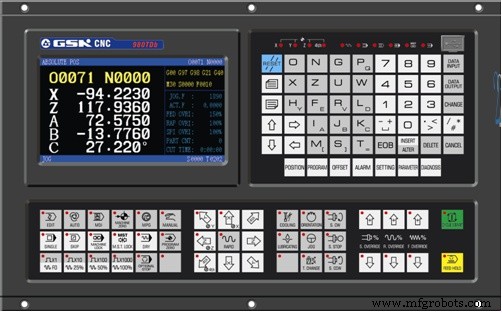
GSK 980TDb – 旋削CNCシステム
GSK 980TDb Gコード
| Gコード | 意味 |
|---|---|
| G01 | 直線補間 |
| G00 | 高速移動 |
| G01 | 直線補間 |
| G02 | 円弧補間(時計回り) |
| G03 | 円弧補間(反時計回り) |
| G04 | ドウェル時間設定 |
| G05 | 3点円弧補間 |
| G6.2 | 楕円補間(時計回り) |
| G6.3 | 楕円補間(反時計回り) |
| G7.1 | 円筒補間 |
| G7.2 | 放物線補間(時計回り) |
| G7.3 | 放物線補間(反時計回り) |
| G10 | データ入力 |
| G11 | データ入力キャンセル |
| G12.1 | 極座標補間 |
| G13.1 | 極座標補間キャンセル |
| G17 | XY平面選択 |
| G18 | ZX平面選択 |
| G19 | YZ平面選択 |
| G20 | インチ入力選択 |
| G21 | ミリ入力選択 |
| G28 | 機械原点自動復帰 |
| G30 | 第2、第3、第4原点復帰 |
| G31 | スキップ補間 |
| G32 | ねじ切り |
| G32.1 | 剛性ねじ切り |
| G33 | Z軸タッピングサイクル |
| G34 | 可変リードねじ切り |
| G36 | 自動工具補正 X |
| G37 | 自動工具補正 Z |
| G40 | 工具半径補正キャンセル |
| G41 | 工具先端R補正 左輪郭 |
| G42 | 工具先端R補正 右輪郭 |
| G50 | ワーク座標系設定 |
| G65 | マクロ呼び出し |
| G70 | 仕上げサイクル |
| G71 | 軸方向荒取りサイクル |
| G72 | 半径方向荒取りサイクル |
| G73 | 成形材荒取りサイクル |
| G74 | 軸方向溝入れサイクル |
| G75 | 半径方向溝入れサイクル |
| G76 | 複合ねじ切りサイクル |
| G84 | 端面剛性タッピング |
| G88 | 側面剛性タッピング |
| G90 | 軸方向切削サイクル |
| G92 | ねじ切りサイクル |
| G94 | 半径方向切削サイクル |
| G96 | 定周速制御 ON |
| G97 | 定周速制御 OFF |
| G98 | 分당送り |
| G99 | 回転当り送り |
CNCマシン
- M-TECH:Apolloルーター向け高度CNC制御システム
- エキスパート精密CNC旋削サービス
- CNC Mコード完全入門:工作機械制御のマスター
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- ファナック 21TB CNC 旋盤 G20 旋削サイクルをマスター
- Anilam 4200T CNC旋盤制御: Gコード機能をマスターする
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応
- NCT 201 Gコード完全リファレンス:CNC旋盤とフライス盤