



CNC旋盤 外径旋削加工 - シンプルGコードプログラムガイド
投稿者: Brian
概要
外径旋削(ターン加工)を行う非常にシンプルなCNC旋盤プログラム例です。
工具の移動経路も図示されており、初心者にも理解しやすい内容です。
図面/イメージ
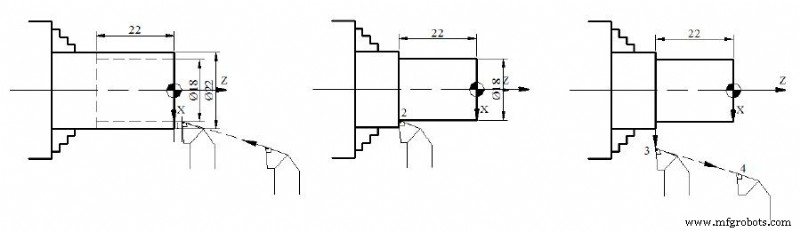
CNCプログラム
%
N10 T104 M06
N20 G97 S2000 G95 F0.1 M03
N30 G00 X18 Z2 M08
N40 G01 Z-22
N50 G01 X26
N60 G00 X200 Z200 M09
N70 M30
プログラム解説
- N10: 工具選択(T104)、工具交換(M06)
- N20: 定回転モード(G97 S2000)、送りmm/rev(G95 F0.1)、主軸正回転(M03)
- N30: 急速移動で切削開始位置へ(X18 Z2)、クーラントON(M08)
- N40: Z軸方向へ直線切削(Z-22まで = 旋削長さ)
- N50: X軸方向へ面取り/段差加工(X26まで)
- N60: 待機位置へ退避、クーラントOFF(M09)
- N70: プログラム終了(M30)
基本パターン: この「Z軸送り→X軸退避」の組み合わせが外径旋削の基本です。荒取りから仕上げまで、切込み深さ(X値)を変えて複数パス繰り返します。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNC旋盤Gコード初心者ガイド:シンプルな例とステップバイステップ解説
- CNC旋盤プログラミング入門:初心者向けステップバイステップ実例
- CNCプログラム例:Selcaプロファイル – ステップバイステップガイド