



円弧補間マスター:ステップバイステップ プログラミング例題 #2
この例題図面は一見複雑に見えますが、プログラミングは非常に簡単です。この演習に入る前に、まず「円弧補間の概念とプログラミング」シリーズ記事を一読してください。
円弧補間 概念とプログラミング シリーズ
- 第1回 (概念)
- 第2回 (R指定の使用)
- 第3回 (I J K指定の使用)
- 第4回 (半径Rが未知の場合)
- 第5回 (例題集)
- 第6回 (用途と演習)
および演習No.1
- 円弧補間 プログラミング例題 1
これらを理解していれば、この例題は非常にシンプルな基礎作業として捉えられます。
円弧補間 プログラミング例題 2
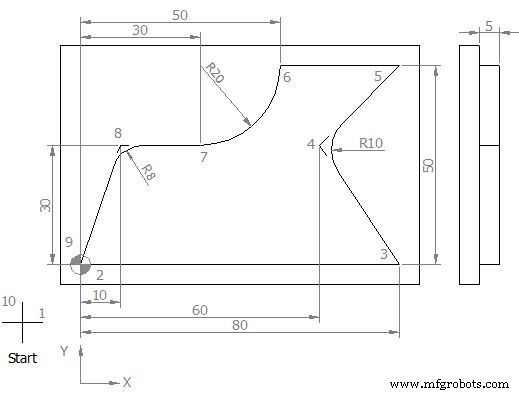
円弧補間 プログラミング例題 2
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 N40 X80 Y0 N45 X60 Y30 U10 N50 X80 Y50 N55 X50 Y50 N60 G02 X30 Y30 U20 N65 G01 X10 Y30 U8 N70 X0 Y0 N75 G40 X-20 Y-20 N80 G00 Z50 M09 N85 Y100 N90 M30
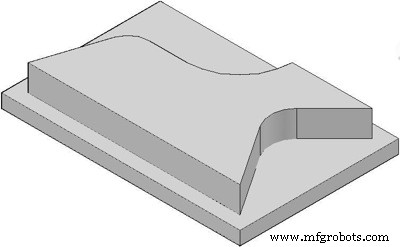
完成部品
加工完了後、ワークは以下のようになります。
完成部品
CNC Gコード解説
- G00 : 早送り
- G54 : ワーク座標系1
- G64 : 連続パスモード
- G90 : 絶対座標指定
- G17 : X-Y平面選択
- G42 : 工具半径補正 右 (右側補正) 有効
- G40 : 工具半径補正 キャンセル
- G02 : 円弧補間 時計回り
- G03 : 円弧補間 反時計回り
- S : 主軸回転数
- F : 送り速度
- M : 主軸回転 (3=正転, 4=逆転)
- D : 工具番号
- M08 : クーラント ON
- M09 : クーラント OFF
- M30 : メインプログラム終了
注目点:N45で「U10」、N60で「U20」、N65で「U8」と、X軸増分指定(U)を円弧補間ブロック内で併用しています。これは制御装置によっては「円弧終点のX増分」をUで指定する独自仕様の可能性があります(標準的なFanucではI/J/KまたはR)。お使いの制御装置マニュアルで確認してください。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- Fanuc円弧補間(G02/G03)をマスター:実践コード例付き解説
- DIN 66025:NCプログラミングコード総合ガイド
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド