



円弧補間マスター 第3回:I,J,Kを用いたG02/G03の計算とプログラミング
複数回連載「円弧補間の概念とプログラミング」第3回。CNCマシニストが I, J, K を用いて円弧補間 G02/G03 を計算・プログラミングする方法 を簡潔に説明します。
シリーズ他回 (リンク省略)
円弧補間 G02/G03 I, J, K の概念とプログラミング
円弧の軸は、機械座標系の X軸、Y軸、または Z軸と平行でなければなりません。円弧軸に垂直な平面 (または軸) は、G17 (Z軸, XY平面)、G18 (Y軸, XZ平面)、G19 (X軸, YZ平面) で選択します。I, J, K は現在位置からのオフセットです。一度に I, J, K のうち2つのみ使用します。これは選択された円弧平面によります。
- G17 (XY平面) – I と J を使用
- G18 (XZ平面) – I と K を使用
- G19 (YZ平面) – J と K を使用
I, J, K 引数は、円弧始点から円弧中心点までの距離 (ベクトル) を指定します。円弧始点は G02/G03 コマンド内では与えられません。コマンド実行時の工具位置が始点となります。また、中心点もコマンド内で明示的に与えられません。I, J, K は距離 (増分値) です。円の幾何学が不可能 (0.0001 以内の許容差) な場合、通常エラーになります。
以下の図は、円の4象限と、始点から終点への I, J 計算を示しています。円半径 50 mm。
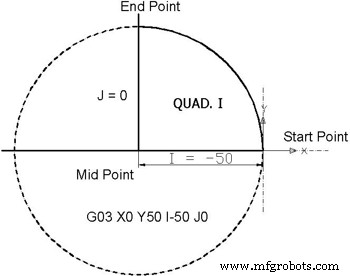 第1象限 0°〜90° – 円弧補間概念
|
||||||||||||
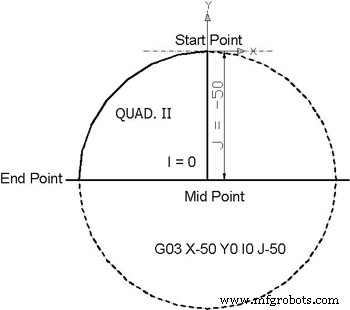 第2象限 90°〜180° – 円弧補間概念
|
||||||||||||
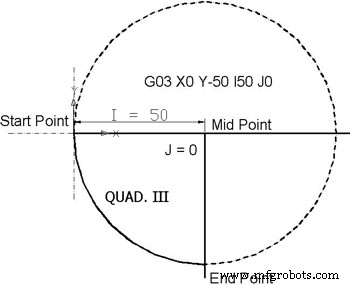 第3象限 180°〜270° – 円弧補間概念
|
||||||||||||
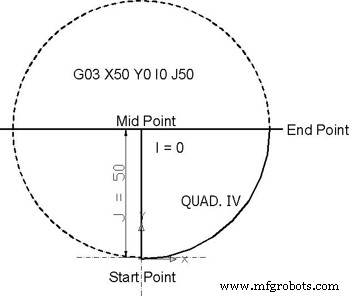 第4象限 270°〜0° – 円弧補間概念
|
||||||||||||
シリーズ他回 (リンク省略)
CNCマシン
- 高度ネスティングソフトウェアが製造業の生産効率を大幅向上
- CNC G02 円弧補間(時計回り) – 実践的Gコードプログラミング例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- CNC円弧補間チュートリアル: G02/G03 Gコードをマスター
- CNC G02時計回り円弧補間: 初心者向けサンプルプログラム
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- Siemens Sinumerik 840/840CでL930円ポケットフライス加工をマスター:ステップバイステップガイド
- CNC旋盤Gコード初心者ガイド:シンプルな例とステップバイステップ解説
- DIN 66025:NCプログラミングコード総合ガイド
- C++プログラミング基礎:C++とは何か、なぜ重要か