



Mazak Tシリーズ Gコード 完全リファレンス
Mazak INTEGREX 300/400-III/III T/IIIS/IIIST CNCマシンで働くCNCマシニスト向けのMazak Gコードリストです。
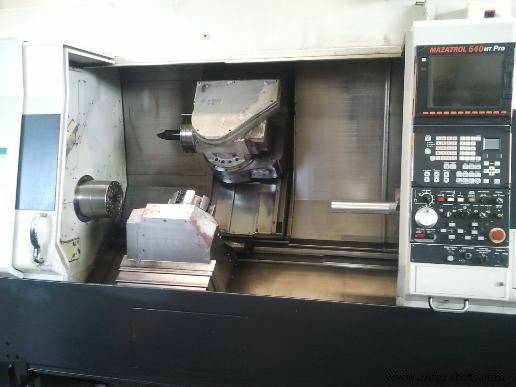
Mazak Gコード
| Gコード | 機能 |
|---|---|
| G00 | 位置決め |
| G01 | 直線補間 |
| G01.1 | C軸補間によるねじ切り |
| G02 | 円弧補間 (CW) |
| G03 | 円弧補間 (CCW) |
| G02.1 | 螺旋補間 (CW) |
| G03.1 | 螺旋補間 (CCW) |
| G04 | ドウェル |
| G05 | 高速加工モード |
| G06.1 | ファイン スプライン補間 |
| G06.2 | NURBS補間 |
| G07 | 仮想軸補間 |
| G07.1 | 円筒補間 |
| G09 | イグザクト ストップ チェック |
| G10 | データ設定モード ON |
| G10.1 | コマンド アドレス OFF |
| G11 | データ設定モード OFF |
| G12.1 | 極座標補間 ON |
| G13.1 | 極座標補間 OFF |
| G17 | X-Y平面選択 |
| G18 | Z-X平面選択 |
| G19 | Y-Z平面選択 |
| G20 | インチ指令 |
| G21 | ミリ指令 |
| G22 | 移動前ストローク チェック ON |
| G23 | 移動前ストローク チェック OFF |
| G27 | 基準点チェック |
| G28 | 基準点復帰 |
| G29 | 基準点からの復帰 |
| G30 | 第2、第3、第4基準点への復帰 |
| G31 | スキップ機能 |
| G31.1 | マルチステップ スキップ 1 |
| G31.2 | マルチステップ スキップ 2 |
| G31.3 | マルチステップ スキップ 3 |
| G32 | ねじ切り (直線、テーパ) |
| G34 | 可変リードねじ切り |
| G234.1 | 穴加工パターン サイクル (円上) |
| G235 | 穴加工パターン サイクル (直線上) |
| G236 | 穴加工パターン サイクル (円弧上) |
| G237.1 | 穴加工パターン サイクル (格子上) |
| G40 | ノーズR/工具半径補正 OFF |
| G41 | ノーズR/工具半径補正 (左) |
| G41.2 | 3-D工具半径補正 (左) |
| G42 | ノーズR/工具半径補正 (右) |
| G42.2 | 3-D工具半径補正 (右) |
| G43.4 | 工具先端点制御 (タイプ1) ON |
| G43.5 | 工具先端点制御 (タイプ2) ON |
| G50 | 座標系設定/スピンドル クランプ速度設定 |
| G50.2 | 多角形加工モード OFF |
| G51.2 | 多角形加工モード ON |
| G52 | ローカル座標系設定 |
| G52.5 | MAZATROL座標系キャンセル |
| G53 | 機械座標系選択 |
| G53.5 | MAZATROL座標系選択 |
| G54 | ワーク座標系 1 選択 |
| G55 | ワーク座標系 2 選択 |
| G56 | ワーク座標系 3 選択 |
| G57 | ワーク座標系 4 選択 |
| G58 | ワーク座標系 5 選択 |
| G59 | ワーク座標系 6 選択 |
| G54.1 | 追加ワーク座標系 |
| G60 | 一方向位置決め |
| G61 | イグザクト ストップ モード |
| G61.1 | 高精度モード (幾何補正) |
| G62 | 自動コーナー オーバーライド |
| G63 | タッピング モード |
| G64 | 切削モード |
| G65 | ユーザーマクロ単独呼び出し |
| G66 | ユーザーマクロ モーダル呼び出し A |
| G66.1 | ユーザーマクロ モーダル呼び出し B |
| G67 | ユーザーマクロ モーダル呼び出し OFF |
| G68.5 | 3-D座標変換 ON |
| G69.5 | 3-D座標変換 OFF |
| G70 | 仕上げサイクル |
| G71 | 縦荒取りサイクル |
| G72 | 横荒取りサイクル |
| G73 | 等高線荒取りサイクル |
| G74 | 縦切断サイクル |
| G75 | 横切断サイクル |
| G76 | 複合ねじ切りサイクル |
| G80 | 固定サイクル OFF |
| G83 | 正面ドリル サイクル |
| G84 | 正面タップ サイクル |
| G84.2 | 正面同期タップ サイクル |
| G85 | 正面ボーリング サイクル |
| G87 | 外径ドリル サイクル |
| G88 | 外径タップ サイクル |
| G88.2 | 外径同期タップ サイクル |
| G89 | 外径ボーリング サイクル |
| G90 | 固定サイクル A (縦旋削サイクル) |
| G92 | ねじ切りサイクル |
| G94 | 固定サイクル B (横旋削サイクル) |
| G93 | 逆時間送り |
| G96 | 定周速制御 ON |
| G97 | 定周速制御 OFF |
| G98 | 分当り送り (非同期) |
| G99 | 回転当り送り (同期) |
| G109 | 単一プログラム マルチシステム制御 |
| G110 | クロス加工制御 ON |
| G111 | クロス加工制御 OFF |
| G112 | M, S, T, B を反対システムへ出力 |
| G113 | ホブフライス モード OFF |
| G114.3 | ホブフライス モード ON |
| G122 | 極座標入力 ON |
| G123 | 極座標入力 OFF |
| G122.1 | X軸半径指令 ON |
| G123.1 | X軸半径指令 OFF |
| G130 | トルネード サイクル |
| G136 | 測定マクロ、ワーク/座標測定 |
| G137 | 補正マクロ |
CNCマシン
- セルフクリンチングファスナーのコードを解読:迅速・信頼性の高いガイド
- マザック(Mazak)の100年史:鍋釜製造から世界的工作機械リーダーへ
- Haas CNCフライス盤 Gコード: 準備機能の包括的ガイド
- Tormach CNC Mコード完全ガイド:M0〜M9の機能解説
- Fanuc CNCアラームコード完全ガイド
- 三菱CNC旋盤 700/70シリーズ Gコード完全リファレンス
- Fanuc 21 CNC制御装置:アラームコード完全リファレンス
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応
- Fanuc Series 15 アラームコード完全ガイド
- Mazak Mシリーズ Gコード リファレンス:CNCマシニスト向け完全版
- Mazak VC-Ez 20:手頃で信頼性の高い立形マシニングセンタ