



CNCフライスプログラム チュートリアル:G01, G02, G03, G90, G91 コマンド解説
図面/イメージ
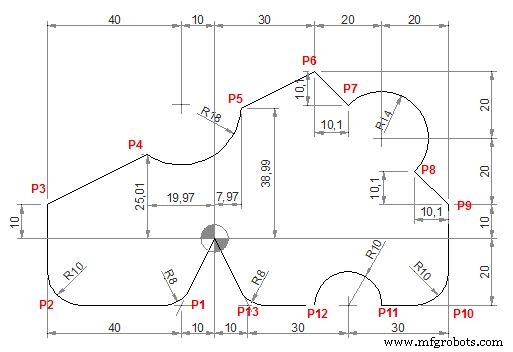
CNCプログラム
N40 G90 G00 X0 Y0
N50 G01 X-10 Y-20 R8 (P1)
N60 G01 X-50 R10 (P2)
N70 Y10 (P3)
N80 X-19.97 Y25.01 (P4)
N90 G03 X7.97 Y38.99 R18 (P5)
N100 G01 X30 Y50 (P6)
N110 G91 X10.1 Y-10.1 (P7)
N120 G90 G02 X59.9 Y20.1 R14 (P8)
N130 G01 X70 Y10 (P9)
N140 Y-20 R10 (P10)
N150 X50 (P11)
N160 G03 X30 R10 (P12)
N170 G01 X10 R8 (P13)
N180 X0 Y0
G/M/S/T コード説明
| コード | 説明 |
|---|---|
| G00 | 早送り移動 |
| G01 | 直線補間 |
| G02 | 円弧補間 CW |
| G03 | 円弧補間 CCW |
| G90 | 絶対値指定 |
| G91 | 増分値指定 |
解説
G90(絶対値)と G91(増分値)を同一プログラム内で切り替え ながら複雑な輪郭を加工する実践例。N110 で G91 に切り替え、相対移動で P7 へ移動後、N120 で再び G90 に戻しています。
学習ポイント
- 直線ブロックに R値 を付けてコーナーRを自動挿入(N50 R8, N60 R10 等)
- 円弧は R指定 で簡潔に記述(N90 R18, N120 R14, N160 R10)
- 絶対/増分併用で座標計算を簡略化(N110 の対角移動等)
- 最終ブロック N180 で原点復帰、M30 省略
初中級者が「絶対/増分使い分け」「コーナーR自動挿入」「R指定円弧」を一度に学べる優良教材。
CNCマシン
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- CNCプログラム例:G03円弧補間 – CNC加工の数学をマスター
- CNCでG02/G03円弧補間をマスター:ステップバイステップ例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNCフライス盤の円弧補間:G02/G03 Gコード実践プログラム例
- ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工
- G90 と G91 の理解: Hust CNC フライス盤プログラミングにおける絶対・増分座標
- CNC円弧プログラミングをマスター:G02・G03 連続円弧のプログラム例