



Osai GTL幾何学プログラミング デモ:高水準言語の実例
Osai 10シリーズのプログラム例。Osai GTL(高水準幾何学プログラミング言語)を使用しています。
Osai 高水準幾何学プログラミング (GTL) 例
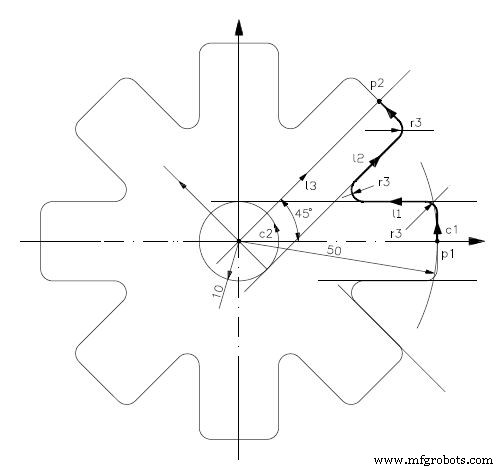
2パスで実行されるプロファイル繰り返し
N1 (DIS,"GTL EXAMPLE WITH ROTATION")
N2 F...S...T2.2 M6
N3 MSA=2
N4 p1=X50 Y0
N5 c1=I0 J0 r50
N6 c2=I0 J0 r10
N7 l1=c2,a180
N8 l3=X0 Y0,a45
N9 l2=c2,a45
N10 p2=l3,c1,s2
N11 GX60 Y0
N12 Z-2 "START"
N13 N14 E25=0
N15 (RPT,8)
N16 (ROT,E25)
N17 G21 G42 p1
N18 c1
N19 r3
N20 l1
N21 r-3
N22 l2
N23 r3
N24 c1
N25 G20 G40 p2
N26 E25=E25+45
N27 (ERP)
N28 (ROT,0)
"END"
N29 N30 MSA=0
N31 (EPP,START,END)
N32 GZ20
N33 XY M30
解説
この例では、GTLの幾何学要素(点、直線、円)を定義し、回転コマンド(ROT)と繰り返しコマンド(RPT)を組み合わせて、同一形状を45度ごとに8回繰り返し加工しています。MSAは加工余分を、G42/G40は工具半径補正の開始/終了を制御します。高水準言語ならではの簡潔な記述で複雑な回転対称形状をプログラミングできることを示しています。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- CNC円弧プログラミングをマスター:G02・G03 連続円弧のプログラム例
- Sinumerik 810 CNCフライス盤プログラミング:半径・面取り制御をマスター
- 立形マシニングセンタCNCプログラミング入門ガイド
- 円弧補間マスター:ステップバイステップ プログラミング例題 #2
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド