



Osai 10シリーズ GTLプログラミング実例:CNC加工のための包括的ガイド
Osai 10シリーズのプログラミング例。Osai GTL(高水準プログラミング言語)を使用しています。
Osai GTL プログラミング例
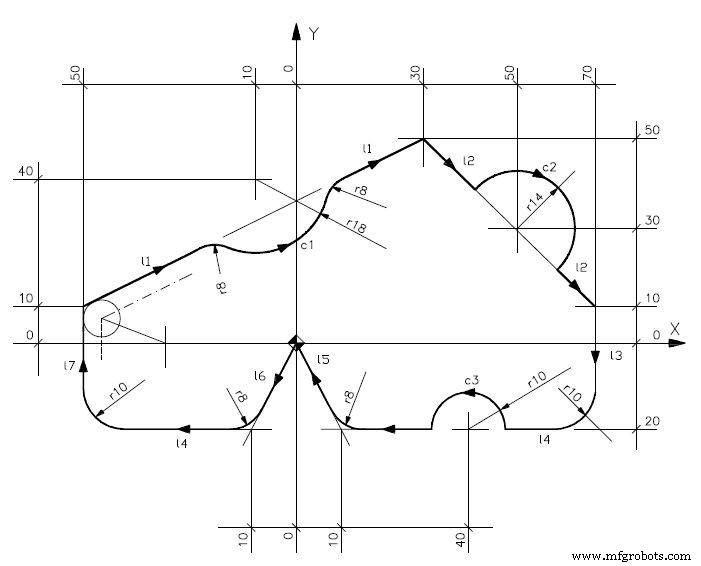
N1 (DIS,"EXAMPLE GTL")
N2 l1=X-50Y10,X30Y50
N3 l2=X30Y50,X70Y10
N4 l3=X70Y0,a-90
N5 l4=X=Y-20,a180
N6 l5=X10Y-20,X0Y0
N7 l6=X0Y0,X-10Y-20
N8 l7=X-50Y0,a90
N9 c1=I-10J40r18
N10 c2=I50J30r-14
N11 c3=I40J-20r10
N12 S...M...T3.3M6M....
N13 G0X-30Y0
N14 Z-10
N15 G21G42l7
N16 l1
N17 r-8
N18 c1
N19 r-8
N20 l1
N21 l2
N22 c2s2
N23 l2
N24 l3
N25 r-10
N26 l4
N27 c3s2
N28 l4
N29 r-8
N30 l5
N31 l6
N32 r-8
N33 l4
N34 r -10
N35 l7
N36 G20G40l1
N37 G0Z20
解説
直線(l1-l7)と円(c1-c3)を定義し、G42で工具半径補正左を適用しながら輪郭をトレースしています。rコマンドで面取り/丸めを指定し、s2で交点選択を行っています。GTLでは複雑な形状も幾何学要素の組み合わせで直感的に記述でき、CNCが自動的に接点・交点を計算してツールパスを生成します。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- CNCプログラミング入門:実践例で学ぶ初心者ガイド
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- 初心者向けCNCマシニングセンタプログラミング ステップバイステップガイド
- CNC円弧プログラミングをマスター:G02・G03 連続円弧のプログラム例
- 円弧補間マスター:ステップバイステップ プログラミング例題 #2
- 円弧補間マスター:プログラミング例題 1
- ワイヤ放電加工 プログラミング:マシニストのための完全CNCガイド
- CNC旋盤プログラミング入門:初心者向けステップバイステップ実例