



ECS G85 ボーリングサイクル – 工具復帰最適化と精密ドリリング
ECS G85 ボーリングサイクル
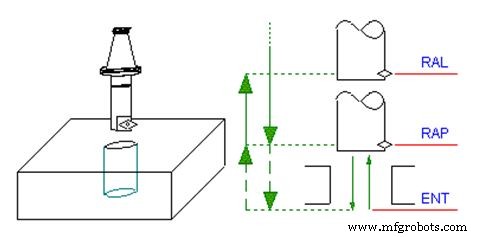
このサイクルと標準ドリリングG81の唯一の違いは、工具が ENT と RAP 間を作業送りで、RAP から RAL を早送り(G00)で復帰することです。
サイクルデータ入力は、MDIおよび編集モードで以下のキーシーケンスで起動されます:
プログラミング
G85 <ENT=..> <RAP=..> <RAL=..>
パラメータ
| パラメータ | 説明 |
|---|---|
| ENT | 作業送りで到達する深さ位置 |
| RAP | サイクル開始時に早送りで到達する位置 |
| RAL | 早送りで到達する復帰位置 |
CNCマシン
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- Fanuc G85 ボーリング サイクル – CNC フライス盤プログラミング ガイド
- ECS G89 ドウェル付きボーリングサイクル:ステップバイステップガイド
- ECS G87 リトラクト付きボーリングサイクル – 全容とセットアップ
- ECS G86 主軸停止機能付きボーリングサイクル
- ECS G84 タッピングサイクル:フライス盤向けセットアップと最適化
- ECS G83/r ドウェル付き深穴ドリリングサイクル – チップブレーク効率化
- ECS G83 深穴ドリリングとクリアリングサイクル:精密・効率的な穴あけ
- ECS G82 チップブレーク用ドウェル付きドリリングサイクル
- ECS G81/3:3層ドリリングサイクル – 効率的なマルチゾーン穴あけ
- ECS G81 標準ドリリングサイクル:精密データ入力とパラメータ設定