



CNCプログラミング:G01 Gコードによる面取りとR
G01 Gコードで面取りとコーナーRをプログラミングする方法を示すCNCプログラミング例コードです。
初心者レベルのCNCマシニストでも理解し、プログラミングできるほど簡単です。
主にFanucおよび類似のCNC制御装置で動作します。
特別なGコードやテクニックは不要です。G01 Gコードを用いたCNCプログラムブロックに、面取りには「C」、Rには「R」を記述するだけです。面取り角度は45°です。
G01 Gコードで面取りとコーナーRをプログラミングする方法の簡単な説明については、以下のCNCプログラミング記事を参照してください。
G01 Gコードによる面取りとRプログラミング。
別のプログラム例はこちら:G01 面取りとコーナーR CNCプログラム例
G01 Gコードによる面取りとR
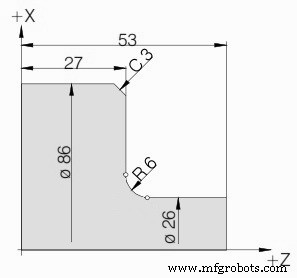
N40 G01 X26 Z53
N50 G01 X26 Z27 R6
N60 G01 X86 Z27 C3
N70 G01 X86 Z0
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- G01マスター:CNCプログラミングにおける面取り・コーナーR
- G01コードによる面取りとRプログラミングのマスター
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- ハイデンハイン CNC制御装置における絶対・増分ワーク座標のマスター
- Sinumerik 810 CNCフライス盤 半径・面取りプログラミング マスター – ステップバイステップ例
- ハース CNCプログラミング:G01 C&R によるコーナーR・面取り
- マザック G01.1:C軸補間ねじ切り 実践例
- C++クラスとオブジェクト:コード例付き実践ガイド