



ハース G72 Type I 荒端面・G70 仕上げ端面サイクル完全ガイド (ファナック互換旋盤対応)
ハース旋盤プログラミング例で、ハース G72 Type I 荒端面サイクル / G70 仕上げサイクルの使用法とプログラミングを解説します。上記コードは、ファナックCNC制御装置搭載の旋盤でもほぼ変更なしで動作します。使用されている全Gコード/Mコードの説明を以下に記載します。
ハース G72 Type I 荒 & G70 仕上げ 端面サイクル プログラム例
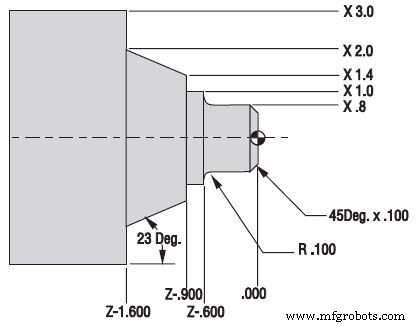
ハース G72 Type I 荒および G70 仕上げ 端面プログラム例
O00096 N1 (G72 ROUGHING FACE) N2 G53 G00 X0. Z0. T0 (工具交換位置へ退避) N3 T101 (O.D. TOOL x .031 TNR) (工具1 オフセット1選択) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 (ワーク在庫上方へ早送り) N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 (G72 粗端面サイクル TNC付き) N9 G41 G00 Z-1.6 (G72/G70でP9指定の開始ブロック) N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 (G72/G70でQ18指定の終了ブロック) N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 (工具交換位置へ退避) N21 M01 (オプショナル停止) N22 (G70 FINISHING FACE) N23 G53 G00 X0. Z0. T0 (工具交換位置へ退避) N24 T202 (O.D. TOOL x .015 TNR) (工具2 オフセット2選択) N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 (早送り開始点) N28 G96 S420 N29 G70 P9 Q18 (G70 仕上げ端面サイクル) N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 (工具交換位置へ退避) N32 M30 (プログラム終了とリセット)
Gコード
- G00 早送り移動
- G01 直線補間移動
- G03 円弧補間 反時計回り
- G41 工具ノーズR補正 左 (プログラムパスの左側)
- G40 工具ノーズR補正 キャンセル
- G50 主軸最高回転数制限
- G53 機械座標系での位置決め
- G54 ワーク座標系1 (設定56)
- G72 端面荒取りサイクル
- G70 仕上げサイクル
- G96 定表面速度 ON
- G97 定表面速度 OFF (定回転数モード)
Mコード
- M01 オプショナルプログラム停止
- M03 主軸正転開始
- M30 プログラム終了と先頭へリセット
G72 Type I は「端面荒取り」で、P/Qで形状ブロック範囲を指定し、U/Wで逃げ量、Dで切込み深さを指定します。G70は同一P/Qブロックを仕上げパスとしてトレースします。ハースとファナックでパラメータ詳細が異なる場合があるため、導入機種のマニュアルで確認してください。
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G73パターン繰り返しサイクル:CNCプログラム例と解説
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル:10T/11T/15Tコントローラー向けワンラインフォーマット