



ファナック 31i Gコード完全リファレンス:CNCマシニングセンタ対応(30i, 31i, 32i)
ファナック 31i Gコードリスト。ファナック 30i, 31i, 32i CNC装置搭載のマシニングセンタで働くCNCマシニスト、プログラマー向けです。
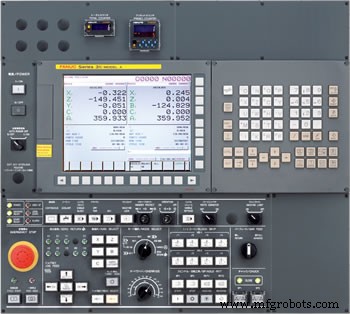
対象ファナックCNC装置
以下のリストは以下のCNC装置にも適用されます。
- Fanuc Series 30i/300i/300is-MODEL A
- Fanuc Series 31i/310i/310is-MODEL A5
- Fanuc Series 31i/310i/310is-MODEL A
- Fanuc Series 32i/320i/320is-MODEL A
ファナック 31i Gコード
| Gコード | 説明 |
|---|---|
| G00 | 位置決め(早送り) |
| G01 | 直線補間(切削送り) |
| G02 | 円弧補間 CW または ヘリカル補間 CW |
| G03 | 円弧補間 CCW または ヘリカル補間 CCW |
| G02.2, G03.2 | インボリュート補間 CW/CCW |
| G02.3, G03.3 | 指数関数補間 CW/CCW |
| G02.4, G03.4 | 3次元座標変換 CW/CCW |
| G04 | ドウェル |
| G05 | AI輪郭制御(高精度輪郭制御互換コマンド) |
| G05.1 | AI輪郭制御 / ナノスムージング / スムーズ補間 |
| G05.4 | HRV3,4 オン/オフ |
| G06.2 | NURBS補間 |
| G07 | 仮想軸補間 |
| G07.1 (G107) | 円筒補間 |
| G08 | AI輪郭制御(先読み制御互換コマンド) |
| G09 | イグザクトストップ |
| G10 | プログラマブルデータ入力 |
| G10.6 | 工具逃げとリカバリ |
| G10.9 | 直径/半径指定のプログラマブル切替 |
| G11 | プログラマブルデータ入力モードキャンセル |
| G12.1 | 極座標補間モード |
| G13.1 | 極座標補間キャンセルモード |
| G15 | 極座標コマンドキャンセル |
| G16 | 極座標コマンド |
| G17 | XY平面選択 |
| G18 | ZX平面選択 |
| G19 | YZ平面選択 |
| G20 (G70) | インチ入力 |
| G21 (G71) | ミリメートル入力 |
| G22 | ストアドストロークチェック機能オン |
| G23 | ストアドストロークチェック機能オフ |
| G25 | 主軸回転変動検出オフ |
| G26 | 主軸回転変動検出オン |
| G27 | 原点復帰チェック |
| G28 | 原点自動復帰 |
| G29 | 原点からの移動 |
| G30 | 第2、第3、第4原点復帰 |
| G30.1 | フローティング原点復帰 |
| G31 | スキップ機能 |
| G31.8 | EGB軸スキップ |
| G33 | ねじ切り |
| G34 | 可変リードねじ切り |
| G35 | 円弧ねじ切り CW |
| G36 | 円弧ねじ切り CCW |
| G37 | 自動工具長測定 |
| G38 | 工具/ノーズ半径補正:ベクトル保持 |
| G39 | 工具/ノーズ半径補正:コーナー円弧補間 |
| G40 | 工具/ノーズ半径補正:キャンセル / 3次元工具補正:キャンセル |
| G41 | 工具/ノーズ半径補正:左 / 3次元工具補正:左 |
| G41.2 | 5軸加工用工具補正:左(タイプ1) |
| G41.3 | 5軸加工用工具補正:(切れ刃オフセット) |
| G41.4 | 5軸加工用工具補正:左(タイプ1)(FS16i互換) |
| G41.5 | 5軸加工用工具補正:左(タイプ1)(FS16i互換) |
| G41.6 | 5軸加工用工具補正:左(タイプ2) |
| G42 | 工具/ノーズ半径補正:右 / 3次元工具補正:右 |
| G42.2 | 5軸加工用工具補正:右(タイプ1) |
| G42.4 | 5軸加工用工具補正:右(タイプ1)(FS16i互換) |
| G42.5 | 5軸加工用工具補正:右(タイプ1)(FS16i互換) |
| G42.6 | 5軸加工用工具補正:右(タイプ2) |
| G40.1 | 法線方向制御キャンセルモード |
| G41.1 | 法線方向制御オン:右 |
| G42.1 | 法線方向制御オン:左 |
| G43 | 工具長補正 + |
| G44 | 工具長補正 - |
| G43.1 | 工具軸方向工具長補正 |
| G43.4 | 工具中心点制御(タイプ1) |
| G43.5 | 工具中心点制御(タイプ2) |
| G45 | 工具オフセット増加 |
| G46 | 工具オフセット減少 |
| G47 | 工具オフセット倍増 |
| G48 | 工具オフセット倍減 |
| G49 (G49.1) | 工具長補正キャンセル |
| G50 | スケーリングキャンセル |
| G51 | スケーリング |
| G50.1 | プログラマブルミラーイメージキャンセル |
| G51.1 | プログラマブルミラーイメージ |
| G50.2 | ポリゴン旋削キャンセル |
| G51.2 | ポリゴン旋削 |
| G52 | ローカル座標系設定 |
| G53 | 機械座標系設定 |
| G53.1 | 工具軸方向制御 |
| G54 (G54.1) | ワーク座標系1選択 |
| G55 | ワーク座標系2選択 |
| G56 | ワーク座標系3選択 |
| G57 | ワーク座標系4選択 |
| G58 | ワーク座標系5選択 |
| G59 | ワーク座標系6選択 |
| G60 | 単方向位置決め |
| G61 | イグザクトストップモード |
| G62 | 自動コーナーオーバーライド |
| G63 | タッピングモード |
| G64 | 切削モード |
| G65 | マクロ呼び出し |
| G66 | マクロモーダル呼び出し A |
| G66.1 | マクロモーダル呼び出し B |
| G67 | マクロモーダル呼び出し A/Bキャンセル |
| G68 | 座標系回転開始 または 3次元座標変換モードオン |
| G69 | 座標系回転キャンセル または 3次元座標変換モードオフ |
| G68.2 | フィーチャー座標系選択 |
| G72.1 | 図形コピー(回転コピー) |
| G72.2 | 図形コピー(直線コピー) |
| G73 | ペックドリリングサイクル |
| G74 | 左ねじタッピングサイクル |
| G76 | 精密ボーリングサイクル |
| G80 | 缶サイクルキャンセル |
| G80.5 | 電子ギアボックス2組:同期キャンセル |
| G80.8 | 電子ギアボックス:同期キャンセル |
| G81 | ドリリングサイクル または スポットボーリングサイクル |
| G81.1 | チョッピング |
| G81.5 | 電子ギアボックス2組:同期開始 |
| G81.8 | 電子ギアボックス:同期開始 |
| G82 | ドリリングサイクル または カウンターボーリングサイクル |
| G83 | ペックドリリングサイクル |
| G84 | タッピングサイクル |
| G84.2 | リジッドタッピングサイクル(FS15フォーマット) |
| G84.3 | 左ねじリジッドタッピングサイクル(FS15フォーマット) |
| G85 | ボーリングサイクル |
| G86 | ボーリングサイクル |
| G87 | バックボーリングサイクル |
| G88 | ボーリングサイクル |
| G89 | ボーリングサイクル |
| G90 | 絶対値プログラミング |
| G91 | インクリメンタルプログラミング |
| G91.1 | 最大インクリメンタル指定値のチェック |
| G92 | ワーク座標系設定 または 最大主軸回転数クランプ |
| G92.1 | ワーク座標系プリセット |
| G93 | 逆時間送り |
| G94 | 分当り送り |
| G95 | 回転当り送り |
| G96 | 定数表面速度制御 |
| G97 | 定数表面速度制御キャンセル |
| G98 | 缶サイクル:初期レベル復帰 |
| G99 | 缶サイクル:Rポイントレベル復帰 |
| G107 | 円筒補間 |
| G112 | 極座標補間モード |
| G113 | 極座標補間モードキャンセル |
CNCマシン
- 用途に最適なCNCマシニングセンタ選定ガイド
- 縦形マシニングセンタ(VMC)の生産性を飛躍させる7つの先進機能
- 横形vs縦形マシニングセンタ徹底比較|貴社工場に最適なのはどっち?
- 縦形マシニングセンタ(VMC)完全解説:特徴・メリット・用途・主軸/工具/制御仕様
- 縦型マシニングセンタが現代の金属加工に不可欠な理由
- ファシオン L1/L2 倍柱立形マシニングセンタ——長尺部品に精度と柔軟性を
- SIRIUS UM+ 立形マシニングセンタ——高速・超精密
- 先進CNC加工センター:航空宇宙等への精密対応
- Fanuc Series 15 アラームコード完全ガイド
- C.B.フェラーリ E560 CNCマシニングセンタ 完全Mコードリファレンス
- マシニングセンタで旋削加工を最適化:レニショーUK工場のRAMTICプロセス