



ロストフォーム鋳造 vs フルモールド鋳造:現代鋳造所における主な違いとメリット
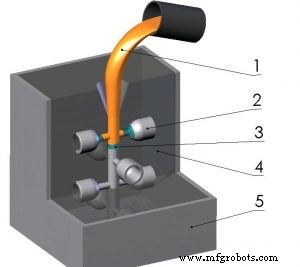
消失型鋳造の世界では、ロストフォームとフルモールドの両技術が複雑な金属部品の製造に広く用いられています。どちらも溶融金属を注ぐとパターンが気化するという原理ですが、パターン材料、金型構造、典型的な用途で異なります。
ロストフォーム鋳造とは
ロストフォーム鋳造は、発泡スチロール(通常は発泡ポリスチレン)製パターンを砂型内に配置するところから始まります。溶融金属の熱でパターンが気化し、すぐに金属が充填される空洞が残ります。このプロセスでは別途コアや型ライニングが不要で、滑らかな仕上げと高い寸法精度が得られます。
フルモールド鋳造とは
フルモールド鋳造は、ワックス製パターンを砂充填コアで包みます。ワックスは型充填前に完全に焼失させます。砂が型材料として機能するため、低いセットアップコストで幅広い形状を製造可能です。複雑な部品の大量生産に最も一般的な方法です。
主な違い
- パターン材料:発泡体 vs ワックス
- 型タイプ:両方とも砂充填だが、ロストフォームは完全な砂型を使用、フルモールドはワックスパターンを包む砂コアを使用
- 表面仕上げ:ロストフォームは最小限の機械加工でニアネット形状、フルモールドは追加研磨が必要な場合あり
- サイクルタイム:ロストフォーム30〜45分、フルモールド60〜90分
- コスト:ロストフォームは少量・高精度向き;フルモールドは大量生産で経済的
ロストフォーム鋳造の利点
• 高精度 — テーパーとパーティングラインを排除
• 低工具コスト — 別途コア不要
• 短いセットアップ — パターンを数時間で製作可能
• 清潔な仕上げ — 表面品質が最終製品基準を満たすことが多い
フルモールド鋳造の利点
• 拡張性のある生産 — 大量生産に最適
• 汎用性 — アルミニウム、マグネシウム、青銅など幅広い合金に対応
• 廃棄物削減 — 砂を回収・再利用可能
• コスト効率 — 大量生産では単位当たりの材料費と労務費が低い
各プロセスの選択基準
メーカーは通常、厳しい公差、複雑な形状、極めて少ない生産数量が要求される場合にロストフォームを選択します。フルモールドは、単位コストが重要で形状がそれほど要求されない大量生産で好まれます。
両プロセスは航空宇宙、自動車、消費財分野で実績があります。米国鋳造協会によれば、2023年にロストフォーム鋳造は米国鋳造生産量の15%を占め、現代製造における重要性の高まりを示しています。
産業機器