



CO₂レーザー vs Nd:YAGレーザー切断:主な違いを解説
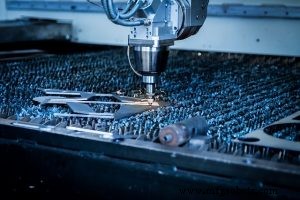
レーザー切断は物理ブレードの必要性を排除します。集束光ビームが材料を気化させ、従来工具の機械的摩耗なしにクリーンで精密な切断を生み出します。
産業界で最も普及している2つのレーザー源はCO₂とNd:YAG(しばしばNdと略記)です。特定材料と用途向けのシステム選定には、それらの技術的違いを理解することが不可欠です。
CO₂レーザー切断
CO₂レーザーは、二酸化炭素を常に含むガス混合物に電気を通すことで10.6µmの赤外光を生成します。ガスシリンダーには水素、ヘリウム、窒素も保持される場合がありますが、CO₂が主要キャリアです。ビームは高反射ミラーで反射され、ワークに集束されます。CO₂レーザーはその汎用性で知られ、プラスチック、複合材、木材、ガラス、さらには薄い金属を優れたエッジ品質で切断します。
典型的な出力範囲は30W〜2000Wで、長波長がほとんどの非金属材料に強く吸収されるため、高速・大量生産に最適です。
Nd:YAG(Nd)レーザー切断
Nd:YAGレーザーは、ネオジムドープイットリウムアルミニウムガーネット結晶を利得媒質として使用します。放出波長は1.064µmで、CO₂波長より金属により効果的に浸透する近赤外帯域です。より短いパルス持続時間と高いピークパワーにより、Nd:YAGは厚金属切断、精密穴あけ、さらには単一マシンでの溶接に優れます。
出力は通常10W〜1500Wで、産業システムではステンレス鋼やチタンの深い切断のため数キロワットで運転されることが多いです。
なぜNd:YAGが金属でCO₂を上回るのか
鍵となる利点は波長とエネルギー密度にあります。1.064µm光は大気吸収が少なく、金属へより深く浸透し、より集束した熱源を可能にします。CO₂レーザーは強力ですが、より広いスポットでエネルギーを供給し、赤外を強く吸収する材料に適しています。
両技術は独自の強みを持ちます:CO₂は幅広い材料パレットでの速度と汎用性、Nd:YAGは高精度金属加工、深い切断、穴あけ・溶接など多機能能力です。
産業機器