



外部ワークオフセット活用でCNC加工効率化する5つの方法
全CNCマシニングセンタはワーク座標系設定(治具オフセット)を備え、プログラム原点位置指定に使用。プログラマーはセットアップ時ワーク位置に基づき各原点選択。論理的原点選択でプログラム座標決定とセットアップ時プログラムゼロ割り当てが容易に。
通常、各治具オフセットは機械原点からプログラム原点までの各軸距離/方向指定に使用。主軸プローブ/ダイヤルインジケータ/エッジファインダーで測定必要、時間消費。繰り返しジョブで治具が合理化済みなら1回測定で済むが、未合理化なら毎回測定必須。
ファナックCNCでは外部ワークオフセット(ワーク座標系番号0)使用で、治具オフセットエントリー基準点を機械原点からより論理的な位置へシフト可能。
外部ワークオフセット5つのメリット
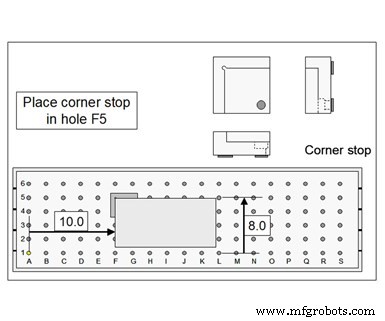
1. 既知/算出容易な位置から各プログラム原点までの距離がわかる場合
立形マシニングセンタ例:サブプレート上に合理化済みワーク保持工具取付(右図)。XYプログラム原点(ロケート面)から左下穴(A1)までのXY距離、Z軸ロケート面からサブプレート天面までの距離を容易算出可能。穴は精密2インチピッチ配置。
外部ワークオフセットX/Yレジスタに機械原点→左下穴(A1)距離、Zレジスタに主軸ノーズ→サブプレート天面距離を設定。以降、治具オフセットエントリーをXY=左下穴基準、Z=サブプレート天面基準で指定可能。プログラム原点割り当て測定不要。G10コマンドでプログラム内指定すればセットアップ担当者の手動入力も不要、プログラムゼロ割り当て作業実質排除。
2. 角型ロータリーテーブル搭載横形マシニングセンタ
多くの治具ロケート面がテーブル中心基準寸法。XY=テーブル中心、Z=テーブル天面へ基準シフトすれば、治具図面からプログラムゼロ割り当て値算出可能。これもG10でプログラム指定可能。
3. 主軸テーパー個体差対策
同一切削工具で機械ごとに異なる工具長補正値必要な場合、外部オフセットZレジスタで差異分指定。切削工具を機械間共有容易に。
4. クラッシュ等不慮事故後の軸ズレ補正
事故で軸がわずかにズレ、合理化済みセットアップのプログラムゼロ割り当て値が無効化。外部ワークオフセットで各軸ズレ量指定。サブプレート例なら左下穴XY距離とサブプレート天面Z再測定で対応完了。
5. ドライラン時の安全マージン確保
外部ワークオフセットZレジスタ値増加でドライラン時切削工具をZ軸終点から離隔。より安全なドライラン実現。
産業機器
- センチュリー・ファニチャー、米国工場を維持——レジリエント製造のブループリント
- 3Dプリンティングがエレクトロニクス業界に革命をもたらす5つの理由
- 3Dプリンティングが玩具業界に革命をもたらす5つの主要メリット
- MESソフトウェアが積層造形生産効率を高める5つの方法
- 自動化がメーカーのコストを削減する5つの実証済み方法
- ソフトウェアロボットでニューノーマルをマスター:戦略的ガイド
- 年間2.2兆ドルの損失を防ぐ:ポリウレタンコーティングによる腐食防止
- 公共の場でMacBookを盗難・データ漏洩から守る8つの実証済み戦略
- プラスチック業界で効率を高める5つの実証済みロボット活用事例
- デマグクレーン:あらゆるビジネスに比類なき信頼性と品質を
- IoTで地球を守る:実証済みの成功事例