



プラスチック射出成形機購入前に評価すべきトップ5要因
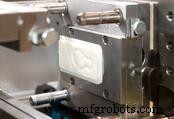 機械業界の多くの私たちが認識しているように、プラスチック射出成形は他のあらゆる機械加工プロセスと同様に適切かつ重要です。プラスチック射出成形機購入を検討する際、ショットサイズ、タイバー間隔、エジェクタストローク、プレートンサイズ、トン数など、多くの検討事項があります。
ショットサイズ
ショットサイズは、射出成形機が1回の成形サイクルで成形キャビティに射出できるプラスチックの最大量と定義されます。この量は、米国機では「汎用ポリスチレン」(GPPS)のオンスで、欧州・アジア機ではcm³で定格されます。
機械を探す際、あなたの部品が要求するショットサイズより30〜40%大きい能力を持つ機械を探すのがベストプラクティスです。
トン数(クランプトン数/クランプ圧)
ここで言うトン数は「クランプトン数(型締め力)」です。これはプレスブレーキを検討する際の概念と同じと考えられます。プレスブレーキでは、トン数能力はワークピースに向けて機械が何トンの下向き力を発揮できるかで測られます。しかし、プラスチック射出成形機では、トン数は金型キャビティを保持するプレートンを、機械が何トンの力で押し合わせられるかで測られます。このキャビティに溶融プラスチックが圧力下で射出され、所望の部品が形成されます。
プレートンサイズ
プレートンは金型キャビティを保持する「テーブル」またはツールです。離間して配置され、金型が挿入されてプレートンに確実にクランプされます。2つのプレートンが合体し、トン数の圧力で保持されると、プラスチックが加熱・圧力射出され、成形冷却サイクルを経て冷却固化します。ここでプラスチックは最終的な硬化形状を取り、所望の形状を保持するために多くのトン数の圧力で保持され続けます。
タイバー間隔
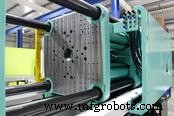 タイバー間隔は、射出成形機の水平タイバー間のスペースと定義されます。基本的にこの測定値と、プレートン最大間隔が、成形機に配置できる金型の最大サイズを決定します。
エジェクタストローク
簡単に言えば、エジェクタストロークは、エジェクタピンを使って機械が最終ワークピースをプレートンから押し出す(排出する)動作です。成形機のエジェクタが金型のエジェクタプレートに押し付けられ、このプレートに「ピン」またはロッドが取り付けられ、硬化した成形品に対して押し出し動作を行います。
ワークピースの成形動作が完了すると、金型が開き、エジェクタピンがゆっくりと外側に伸び、成形品を金型キャビティから押し出します(排出します)。ピンの動きは金型開きとタイミングを合わせます——ピンが速すぎるとプラスチックワークピースに衝撃を与え最終製品を損傷し、遅すぎると成形品を完全に排出できません。
Southern Fabricating Machinery Sales, Inc.では、多くのプラスチック射出成形システムを取り扱っており、あなたの部品や用途に最適なシステム選定をお手伝いできます。また、設備鑑定士も在籍しており、余剰プラスチック機械の評価と売却もサポート可能です。直接813-444-4555 内線113までお電話ください。
産業機器
- 適切な電気トランスフォーマーを選ぶためのトップ4基準
- ショベル購入時に必ずチェックすべき9つのサービサビリティ機能
- 重機輸送の安全と効率を左右する重要ファクター
- 機械移設会社の選び方:失敗しない5つのチェックポイント
- 理想的な倉庫立地選定の重要ファクター:ビジネス成否を分ける決断
- 新規工作機械購入時にすべての買い手が検討すべき4つの必須要因
- 中古工作機械を高く売る7つの鉄則:プロが教える実践マーケティング術
- 3Dプリンター導入前に押さえるべき6つの必須評価項目
- アングルロール(プロファイルロール)購入ガイド:機種選定で押さえるべき5要素
- 中古製造設備購入前の5つの必須評価ポイント
- 射出成形用プラスチック材料ガイド:最適な選択のための主要材料解説