



OEMとラピッドプロトタイピングに最適なプラスチック射出成形の7大メリット
長らく、メーカーはラピッドツーリングを大量生産、焼入れ鋼製の耐久プレス金型、多額の設備投資と結びつけてきました。しかし、プラスチック射出成形が幅広い複雑プラスチック部品の製造に理想的な手法であり、多様な業界のOEMに利益をもたらすという事実を見落としていました。しかし、プロトタイピング技術の発展により、ラピッド射出成形(RIM)は主要なプロトタイピング技術の一つとして正当な地位を確立しました。
ラピッド射出成形(RIM)とは?
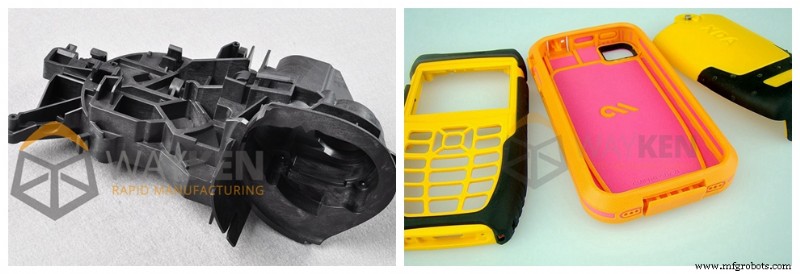
技術的に言えば、ラピッド射出成形プロセスは従来の射出成形と同じです。主な違いはツーリング(金型)の製造方法にあります。
第一に、RIMでは金型に異なる材料を使用します。従来プロセスでは金型を可能な限り耐久性高くするため、加工が困難な焼入れ鋼を使用します。ラピッド射出成形は少量ショット向けなので、より柔らかい材料が使えます。一般的な選択肢は航空機グレードのアルミニウム合金です。鋼材に匹敵する強度を持ちながら、加工と研磨がはるかに容易です。これにより、加工時間を最大30%、研磨時間を2〜5倍短縮できます。
第二に、ラピッド射出成形金型は再設計が容易です。大量生産用射出成形金型は分割面が少ないほど精度と寿命が向上するため一体構造です。プロトタイピングではわずかな精度を犠牲にして柔軟性を得られるため、キャビティを金型ベースから独立した別体部品として製造します。これにより、調整が必要な場合、キャビティだけを取り外し、他はそのままにできます。
第三に、ラピッド射出成形は従来より自動化を抑えており、金型の設計・製造・調整に要する時間が短縮されます。
従来の射出成形プロセスは、自動エジェクタ、ローダー、その他の補助機構を多用し、更なる性能向上を図ります。しかし、プロトタイピングでは1個あたりのサイクルタイム短縮ではなく、準備時間の短縮が目的です。自動機構を手動セットアップに置き換えれば、射出システム製造時に多くの時間を節約できます。
これらすべてのポイントの結果、プロトタイピング時間が大幅に短縮されます。クライアントにとっては、従来の射出成形で2〜5ヶ月かかっていたところを、ラピッド射出成形で2〜5週間で部品を入手できることを意味します。
ラピッド射出成形がプロトタイプ製造にもたらすメリット
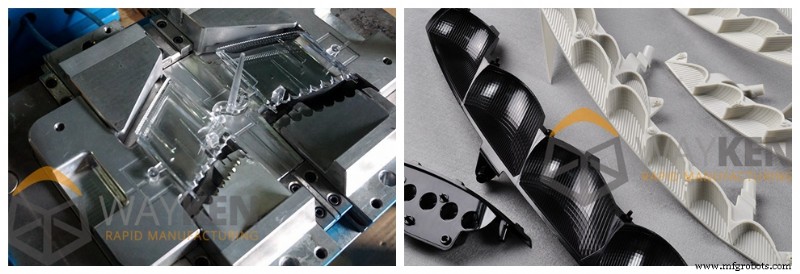
確かに、RIMをプロトタイピングに適用できるよう修正が加えられても、金型製造は依然として長く複雑なプロセスです。例えば、3Dプリントなら部品が2〜5日で完成します。では、なぜわざわざラピッド射出成形を選ぶのでしょうか?
ラピッド射出成形プロセスには、他のプロトタイピング技術にはない多くのメリットがあります:
1. 高強度
製造向け設計(DFM)により、最適な離型角と均一肉厚を確保し、液状樹脂を高圧でキャビティに射出します。これにより、部品に気孔がなく、最終材料の品質が最高レベルになります。粉末や細い糸を焼結する3Dプリントでは、最終材料に気孔や未焼結領域が残る可能性があります。
2. 優れた表面仕上げ
成形部品の表面仕上げは金型品質に依存します。キャビティは通常CNCフライス加工後、仕上げ加工されます。最も一般的なのは研磨です。さらに、EDM加工でキャビティ内部の鋭角をシャープに仕上げます。結果として、表面粗さRa 0.8μmレベルまで実現可能です。
3. 卓越した精度
射出成形は他のプロトタイピング技術と比較して優れた精度を提供します。例えば、3Dプリントの精度は良くてIT9級ですが、ラピッド射出成形は金型精度のみによって制限され、IT7級まで実現可能です。
4. ほぼゼロの材料ロス
多くのプロトタイピング技術は材料を全く考慮しません。単桁ロットならそれでも構いません。しかし、一部製品は実環境での大規模テストを必要とします。例えば医療プロトタイプでは、最終テスト段階で消費者に日常使用してもらうため、数百〜数千個のサンプルが必要になり、ブランク材料の50%以上をロスすれば相当なコストになります。RIMではキャビティに必要な分だけプラスチックを射出するため、廃棄物を最小限に抑えられます。
5. 金型をかなり大きなロットで使用可能
ほとんどのプロトタイピングプロセスは少数部品の製作に優れます。例えばシリコンキャストは15個程度まで。それ以上は鋳型が劣化し、新しい鋳型が必要になります。ラピッド射出金型は従来ほど耐久性はありませんが、ほとんどのプロトタイピングプロセスより遥かに多くのショットに耐えられます。最高クラスでは最大10万個まで成形可能です。
6. 汎用性(材料の幅広さ)
異なるプラスチックで3Dプリントするには、システム全体を大幅に再設定する必要があります。ブランク材料カートリッジを交換し、多くの設定を変更して同一形状を別プラスチックでプリントしなければなりません。最悪の場合、完全に異なる装置が必要です。射出成形ではその必要がありません。金型は高グレードアルミニウム製で、あらゆるプラスチックより特性が優れています。そのため、製造した金型で基本的にあらゆる材料を使用できます。
7. 高効率(量産時の単位時間あたり生産性)
プロトタイピング技術は大量生産と比較すると効率が良くありません。単品加工は、ブランクが最終形状に近く加工代が少ないため、量産時の同一部品より時間がかかります。また、量産用加工プロセスはブランクセットアップと軌道を最小化するよう最適化されています。高い加工時間は少数部品なら許容されますが、ロットが大きくなるほど1個あたりの製造時間短縮が重要になります。RIM技術は全プロトタイピング技術中で最短の加工時間を誇るため、ロットが大きいほどこの技術の採算性が高まります。
ISO 9001:2005品質システム認証取得サプライヤーとして、WayKenはお客様の要求にお応えできる自信があります。CADデータをこちらからご入稿いただくか、お電話(+86 755 2373 1920)でご相談ください。
産業技術
- プラスチック射出成形がビジネスの効率と収益性を高める理由
- プラスチック射出成形が自動車産業のイノベーションを牽引
- 高品質・高性能なプラスチック射出成形材料トップ10
- 射出成形 vs キャスト成形:製品に最適なプロセスの選び方
- 射出成形 vs RIM:複雑な設計に最適なプロセス選び
- プラスチック射出成形マスターガイド:効率的製造のための要点と成功の秘訣
- プラスチック射出成形サービスの主なメリットを発見
- プレミアムかつコスト効率に優れたプラスチック射出成形サービス
- 射出成形完全ガイド:ペレットから完成品まで
- 射出成形用プラスチック材料ガイド:最適な選択のための主要材料解説
- 射出成形 vs プラスチック切削加工:カスタムファスナーに最適なプロセス選択ガイド