



プレスブレーキ成形技術をマスターする:金属加工の必須知識
プレスブレーキは、多くの製造機械加工ショップにおける主要な金属成形装置です。これらの装置は、数トンの力をかけて固体金属物体を成形します。最も一般的な用途は、板金を特定の角度で曲げることです。
長年にわたり、プレスブレーキ成形技術は多くの変化を遂げてきました。これにより、これらの製造機械について一般化するのは少し難しくなっています。新品(または中古)プレスブレーキ機械を探す際は、これらの機械がどのように動作し、モデルごとにどのように異なるかをしっかり理解することが重要です。
これを助けるために、プレスブレーキ成形技術について誰もが知っておくべき基本的な事項をいくつかリストアップしました:
1) プレスブレーキが力を加える4つの異なる方式
プレスブレーキを見るとき、それがどの種類のプレスブレーキかを知ることは重要です。異なる機械は、物体に力を加える方法が異なります。つまり、異なるメカニズムを持ち、異なるメンテナンス方法を必要とします。
物体に力を加える方式に基づくと、プレスブレーキには4つの異なる種類があります:
- メカニカル(機械式)。 最も古いタイプのプレスブレーキ技術。このタイプは、電動モーターで駆動されるフライホイールを使用して、材料を曲げるための力を供給していました。高速で精密ですが、『The Fabricator』誌が指摘するように、「精密な作業には職人、追加のセットアップ部品、多くの生産時間が必要」であったため、油圧プレスに大きく取って代わられました。
- ニューマチック(空気圧式)。 これらのプレスブレーキは、空気圧を利用してラムを上下させます。これらの機械は油圧プレスに似ていますが、通常、トン数制限がはるかに低いです。
- 油圧式。 1つまたは複数のシリンダーに封入された油圧流体を使用して、プレスブレーキのラムをワークピースに押し下げます(一部のモデルではベッドを上昇させます)。油圧制御は一般的に機械式より精密で、個々の曲げ深さに合わせて調整可能です。
- サーボ電動式。 サーボ電動プレスブレーキは、電動モーターを使用してラムの動きを駆動します。他のプレスブレーキ技術と比較して非常に高速で効率的ですが、低トン数作業に限定されます。別の『Fabricator』記事で指摘されているように、これらの機械の利点の一つは、「油圧オイルや関連シールがないため、メンテナンスが簡素化される」ことです。
プレスブレーキについて語るとき、一般的には機械式または油圧式ドライブシステムを指すことが多く、これらが最も一般的に知られています。どのタイプのプレスブレーキを使用すべきかは、あなたの用途によります。高トン数を必要としない大量の成形作業があるなら、サーボ電動機が適しているかもしれません。非常に厚い鋼板を曲げる必要があるなら、油圧機械がより良いかもしれません。
2) プレスブレーキの構成部品
プレスブレーキのコンポーネントは、使用するドライブシステムのタイプによって機械ごとに異なります。
プレスブレーキの基本構造には通常、以下が含まれます:
- ワークピースを置くベッド;
- ピースを押し下げるラム(またはピースが押し上げられる側);
- 金属成形を補助するベッド用のダイス;
- 曲げ位置を正確に保つためのバックゲージ;
- CNC(コンピュータ数値制御)システム――数十年前の古い機械にはない場合もありますが、過去数十年に製造されたプレスブレーキでは非常に一般的です。
機械間の最大の違いは、通常、ラムを動かすために使用されるドライブシステムです。もう一つの違いには、機械が持つ可能性のあるさまざまな制御軸が含まれます。
3) 制御軸
プレスブレーキはモデルによって多数の制御軸を持つことができます。プレスブレーキを見るとき、以下の制御軸のうちどれを持っているか必ず確認してください:
- Y軸。 すべてのプレスブレーキが持つべき標準的な上下動。これは単筒油圧式とほとんどの機械式ブレーキの典型的な制御軸です。
- Y1/Y2軸。 Y1/Y2軸の指定がある機械は、機械の両側の上下動を独立して制御でき、摩耗した工具を補正できる場合があります。
- X軸。 通常、機械のバックゲージまたはモーションストップを指し、部品を曲げ位置で保持するために使用されます。バックゲージを前後に動かせます。
- X1/X2軸。 一部のブレーキには、独立して制御可能な異なる「フィンガー」がバックゲージとして機能し、複雑な部品のフランジ加工に役立ちます。
- R軸。 上下に動くバックゲージを指します。下向きに形成されたフランジを持つ部品の成形に役立ちます。
- R1/R2軸。 複数の「フィンガー」で構成されるバックゲージが上下動を持つ場合、このように表示されます。
- Z軸。 他の移動軸に加えて、バックゲージが左右に動けることを示します。
- Z1/Z2軸。 個々のフィンガーが左右に動ける場合、このラベルで表示されます。
- CNCクラウニング。 CNCシステムを持つ機械は、機械のベッドを制御または「プリベンド」して、摩耗した工具やプレスブレーキのたわみを補正できます。
- シートリフター。 プレスブレーキのラムの下降ストローク中に、大型で重い金属シートを固定するための追加的な機械的サポート。これにより、1人のオペレーターで大型または重量のある板金の曲げ作業が可能になります。
- ロボットインターフェース。 プレスブレーキ用のロボット搬入、操作、搬出システム。状況によってはほぼ無人運転を可能にします。
あなたのプレスブレーキに必要な具体的な制御軸は、あなたが作る部品の複雑さによって異なります。高度に複雑な部品を多く作る必要がある場合、X、Z、R軸などの追加制御軸を持つことは、Y軸のみで済むシンプルな曲げだけを行う場合よりも重要になります。
4) 曲げ加工の種類
一般的に、プレスブレーキで行われる曲げ加工には、エアベンド(フリーベンド)とボトミング(コイニング)の2種類があります。
ボトミング加工は、曲げられる材料をダイの底まで完全に押し込み、ダイの形状に精密に従わせるものです。ある意味、これはコイニング加工の一種と見なせます。
ボトミングの利点は、ブレーキがそれほど精密でなくても正確な曲げが得られることです。曲げ精度は完全にダイの形状に依存します。しかし、これにはエアベンドよりもはるかに大きな力(通常3〜4倍)が必要なため、通常は高トン数のプレスブレーキでのみ選択肢となります。
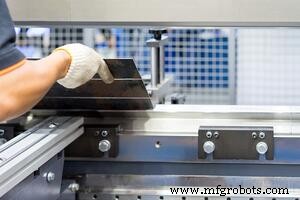
エアベンドは、材料をダイにわずかに押し込み、所望の形状と角度を達成するだけのものです(圧力解除後の潜在的な「スプリングバック」を考慮して)。材料は決してダイの底まで押し込まれず、小さな空気の層が残ります(これが「エアベンド」の名前の由来です)。
ここでは、材料の厚さが大幅に変わらない限りダイを変える必要がありません。また、通常ボトミングよりはるかに少ない力で済むため、低能力プレスでも対応可能です。しかし、ボトミングよりはるかに高い精度が要求されます。しかし、CNCシステムの普及により、ほとんどの機械加工ショップでエアベンドの制御はシンプルになりました。
5) プレスブレーキにピットは必要か?
ベッドが大きくトン数の大きいプレスブレーキは、機械ショップに設置する際にピット(掘り込み)を必要とする場合があります。これは、プレスブレーキのトン数や全体サイズが大きくなると、ベッドを大きくする必要があり、その結果高さが上がり、操作が難しくなる(そして危険になる)ためです。
ピットを建設することで、プレスブレーキを少し沈め、ベッドを従業員が作業しやすい(かつ安全な)高さに設定できます。
したがって、プレスブレーキを検査する際は、ベッドの高さを必ず二重に確認し、そのプレスブレーキのために機械ショップにピットを準備する用意をしてください。これには多くの作業と注意が必要ですが、大型ブレーキで品質と安全性を最大化するためには必須です。
あなたの機械加工ショップに適したプレスブレーキの見つけ方について質問がある場合は、SFMSチームにお問い合わせください。あなたの機械加工ショップの要件を確認し、ニーズに合った適切な機械を見つけるお手伝いをします。または、現在販売中の中古機械をご覧ください。
産業機器
- PCB製造の基礎:試作成功のための必須ノウハウ
- CMMC認証:防衛産業の契約者が知っておくべき重要ポイント
- PCB実装の完全ガイド:設計から生産まで
- メタログラフィックマウンティングプレス:精密顕微鏡分析の必須ガイド
- 機械輸出の必須ガイド:成功のためのヒントとベストプラクティス
- ACモーターとDCモーター:主な違いと正しい選び方
- 列車のダイナミックブレーキ:効率的運転のための必須知識
- 油圧アシストブレーキ:仕組み、歴史、用途
- 産業用摩擦材の基礎知識:用途・種類・性能と選定のポイント
- スマートビルディングの全貌:現代建築に必須の洞察
- オーバーモールド完全ガイド:プロセス・材料・用途・メリットを徹底解説