



酸素燃料切断:100年以上の歴史を持つ、低コスト・汎用性の高い金属形状切断
酸素燃料切断(ガス切断)は、金属板の形状切断における最も基本的なプロセスの一つです。レーザー、パンチング、ウォータージェット、プラズマと並び、**最も汎用性が高く、コスト効率に優れ、かつ最古の形状切断技術(金属を燃やして切る)の一つ** でもあります。100年以上の歴史を持ちながら今日も広く活用されており、最大12インチ(約300mm)以上の厚板を、所望形状に効率的かつ効果的に切り出せます。
酸素燃料切断とは?
酸素燃料は、**可燃性ガス** と **助燃ガス(酸素)** の組み合わせで金属を切断します。可燃性ガスにはプロパンが最も一般的ですが、天然ガス、アセチレン、水素、プロピレン、LPG(液化石油ガス)、これらの混合ガス等も使用可能です。これらが高温で燃焼し、酸素添加で燃焼能力を増強させます。
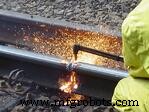
酸素燃料切断では、トーチで金属を溶融温度まで加熱し、そこに酸素流を吹き付けます。金属は酸化反応(燃焼)して **金属酸化物(スラグ)** となり、切断ガス圧で切断溝から吹き飛ばされます。残留スラグは拭き取り、タッピング、チッピングで除去可能です。
プロセス自体はシンプルで、手動作業にも、CNCモーションシステムへの組み込みにも対応し、精密形状切断が可能です。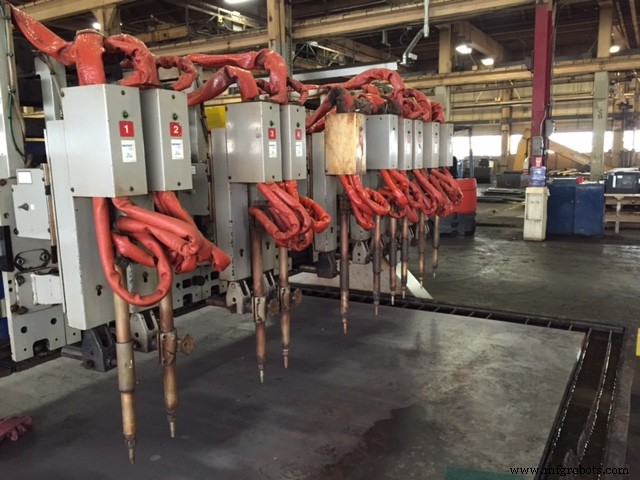
マルチヘッド酸素燃料切断システム
他形状切断プロセスとの比較
酸素燃料切断の代替プロセス:
- パンチング:薄板(主に1/4インチ≒6mm以下)の高速量産に適す。形状が共通し、成形(ルーバー、ディンプル、面取り等)も同時に必要な場合に最適。能力は薄板に限定。
- プラズマ:不活性ガス(アルゴン/窒素)を高速噴流し、電気アークでプラズマ流を生成、集中熱で切断。**10ゲージ〜2インチ(約3.5〜50mm)厚、主に鋼材** に最適(アルミ・ステンレス等も可)。
- レーザー:集光レーザー光で材料を気化除去。アシストガスで熱補助・気化物排出。一般に **1インチ(約25mm)未満、特に薄板ゲージ材** で多用。
- ウォータージェット:超高圧水(60,000 PSI)と研磨剤の混合流で材料を「研削切断」。**熱影響ゼロ(HAZなし)** が最大のメリット。
各プロセスは、材料・要求精度・固有ニーズに基づき独自のメリット・デメリットを持ちます。
プラズマ+酸素燃料のハイブリッド運用で汎用性を拡張
現在、多くのメーカーはプラズマ切断システムに **1基以上の酸素燃料トーチを併設** し、能力を拡張しています。典型的な使い分け:**2インチ(約50mm)以上の厚板は酸素燃料、薄板・高精度域はプラズマ** で担当します。
Southern Fabricating Machinery Sales, Inc. のエキスパートが、貴社ニーズに最適な酸素燃料単独、酸素燃料+プラズマ複合、または他プロセスの選定をサポートします。ウェブサイトで酸素燃料切断システムの詳細と、Southern Fab の品質システムが貴社に適する理由をご確認ください。
写真クレジット:Skatebiker (English Wikipedia)
産業機器
- ニッケル基合金における環境助長割れ:原因、防止、影響
- ウォータージェット切断の真実:よくある5つの誤解を解消
- レーザー切断解説:製造業者が知るべきトップ6の質問
- ワイヤー放電加工(EDM)の仕組み:精密切断を実現する電気放電機械加工
- 硬質加工の謎を解く:キーコンセプトとベストプラクティス
- レーザー切断技術の5つの重要知見
- 振動フィーダーの理解:主要洞察と産業用途
- 5軸ウォータージェットは本当に万能か? 切断性能への洞察
- 立形マシニングセンタ(VMC)完全ガイド:構造・メリット・選定・新品中古比較
- 医療業界における射出成形:メリット、用途、業界洞察
- 金属表面処理マスターガイド:性能・耐久性・コンプライアンス向上