



下降式 vs 上昇式プレスブレーキ:どちらの設計が勝つか?
プレスブレーキには大きく分けて **下降式(ダウンアクティング)** と **上昇式(アップアクティング)** の2設計が存在します。選定は往々にして「過去の経験・慣れ」で決まりがちですが、各設計固有のメリット・デメリットを理解した上で判断すべきです。
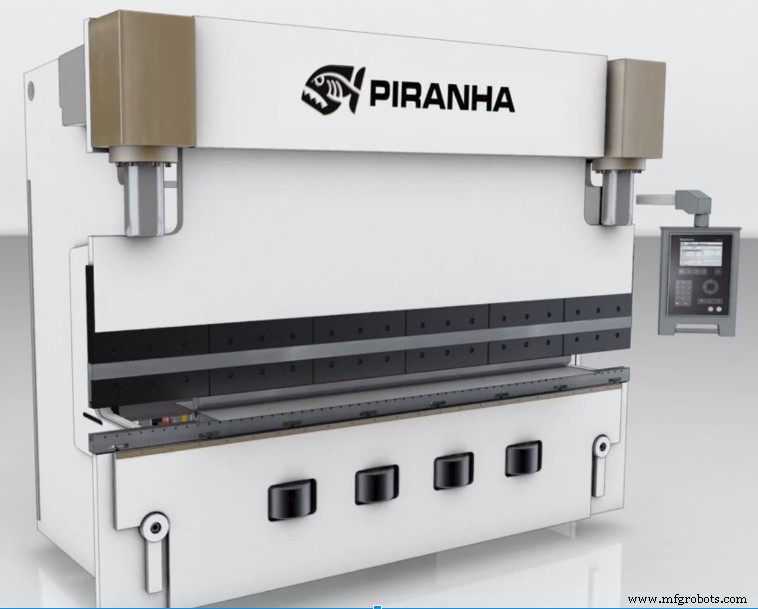
- 下降式プレスブレーキ:上部ラムが下方向へ下降し、固定ベッド(下型保持)上の材料を成形する方式。通常、2本以上の油圧シリンダーとトップマウント油圧ユニットで駆動。新品・中古市場で最も普及しており、ほぼ全てのファブリケーターが慣れ親しんだ設計です。
- 上昇式プレスブレーキ:下部ビーム(ベッド)が上昇し、ダイとワークを固定ラム(上型保持)へ押し付けて成形する方式。油圧ユニットを低い位置に配置できるメリットがある一方、オペレーターはストローク全域でワークをゲージ位置に保持し続けるため、より繊細な操作が求められます。
下降式のメリット
- アプローチ〜曲げ過程でワーク位置が固定(安定)
- 最も一般的な設計(情報・人材・ツーリング共有が容易)
- 全トン数レンジでラインアップあり
下降式のデメリット
- 停電時にラムが落下するリスクあり(安全上の懸念)
- 夜間等非稼働時、油圧系への負荷軽減のためラムを「ブロッキング(機械的に固定)」する運用が一般的
- 構造上「クラウニング(たわみ補正)装置」が必須
上昇式のメリット
- ラム中央から油圧駆動するため、クラウニング装置の必要性が低減
- 油圧ユニットが低位置にあり、メンテナンス性に優れる
- 機高が低く抑えられ、天井高制約のある工場に適する
上昇式のデメリット
- アプローチ過程でワークが移動するため、ゲージポイント維持に細心の注意が必要
- 曲げトン数に制限あり(典型的に 35〜150トンまで)
- アプローチ速度が一般的に遅い
- 曲げはラム中央付近でのみ実施推奨(端部精度確保のため)
- 採用事例が少ない(情報・部品・人材の入手性で劣る)
適用事例:
上昇式は、自重でゲージ位置に安定する小型部品の製造に採用される傾向があります。しかし、上昇式の動作原理自体が能力を制限するわけではなく、多くのショップが実際にその操作性を好んで採用しています。両設計ともロボティクス・自動化対応可能です。
下降式採用メーカー: Accurpress, Amada, Bystronic, Cincinnati, Durma, Ermaksan, Hydrapower, Standard-Industrial, LVD, Pacific, Trumpf 等多数
上昇式採用メーカー: Southern Fab 在庫検索ページ参照
下降式・上昇式のいずれを選ぶにせよ、Southern Fabricating Machinery Sales, Inc. が貴社のニーズと予算に最適なプレスブレーキ選定を支援します。プレスブレーキ「クラウニング」に関する最近のブログ記事もご参照ください。
お電話:813-444-4555、ウェブ:www.southernfabsales.com で、新品・中古プレスブレーキの個別相談を承ります。
産業機器
- 油圧ブレーキ手入れのエキスパートガイド
- 最新CNCプレスブレーキのメリット:効率化を解き放つ
- 風力タービンブレーキシステムの理解:設計・機能・効率
- 産業車両における電気ブレーキ:機能とメリット
- 産業効率を高めるスラスターブレーキの4大メリット
- ディスクブレーキとドラムブレーキ:最適な制動システム選びで性能を最大化
- 産業用ブレーキ:修理が必要な警告サインを見逃すな
- プロフェッショナルな産業用ブレーキサービスで運用効率を最大化
- 現代プレスブレーキの仕組み:基本操作と金属成形の原理
- 中古プレスブレーキ購入で失敗しない:プロが教える5つの現地確認ポイント
- プレスブレーキ操作のマスター:プロフェッショナルガイド