



マリンパワーに革命を:マーキュリー・マリンの最先端自動化
ウィスコンシン州の誇りとして知られるマーキュリー・マリンは、地元では単に「マーシー」と呼ばれています。81年の歴史を持つこのアメリカのアイコンは、豊かな歴史を持ち、地域の誇りであり、ボート愛好家のお気に入りです。同時に、その成功は競合他社の羨望の的でもあります。マーキュリー・マリンはあらゆるタイプのマリン推進システムの世界的トップメーカーであり、ブルンスウィック社の26億ドル部門として、世界中の複数拠点で5,200人以上を雇用しています。
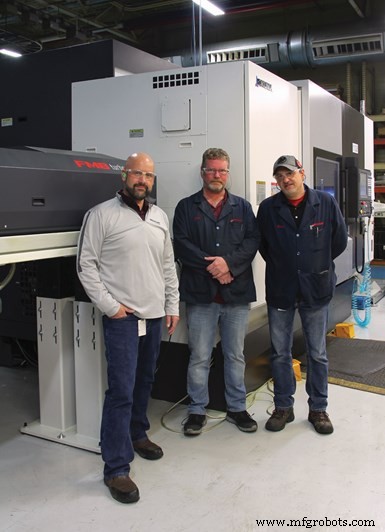
ジェイソン・ノワラツキー氏、ビル・キュシック氏、クリス・アーク氏(左から)は、世界中で使用されるマーキュリー・マリンのインボードおよびアウトボードドライブ用のすべてのギアとシャフトを生産するチームの一員です。
80年以上にわたる革新的なボートエンジン開発の歴史により、ウィスコンシン州フォンデュラク拠点は、エンジニアリングの英知と生産卓越性の極めてよく知られた蓄積場所となっています。現在、州間高速道路41号線沿いの広大なキャンパスには250万平方フィート(約232,000㎡)以上のスペースがあり、あらゆるエンジニアリングと製造分野、そしてそれを実現する約3,300人の従業員が集結しています。
プラント4では、世界中のプラントで製造されるマーキュリー・マリンのすべてのインボードおよびアウトボードドライブ用のギアとシャフトを生産しています。この大規模な取り組みには、プロペラシャフト、ドライブシャフト、ステアリングシャフト、フォワードギア、リバースギア、ピニオンが含まれ、すべてのマーキューザーインボードおよびスタンドライブエンジン、マーキューザーアルファとブラボスタンドライブ、マーキュリーディーゼルエンジンとディーゼルスタンドライブ、マーキュリースポーツジェット、すべてのアウトボードモーターに対応します。製造エンジニア、インダストリアルエンジニア、プログラマーからなるチームを統括するのは、プラント4エンジニアリングマネージャーのジェイソン・ノワラツキー氏です。シャフトとギアの製造プロセスに関するすべてについて、ノワラツキー氏と彼のチームは製造・品質手順の策定、効率的な部品生産に必要な設備投資、そして何よりマーキュリーの厳格な仕様を満たすための最適な機械と自動化の選定を行います。スピード、労務コスト、部品の完璧さに基づいて選定します。「品質ありきでプロセスを構築しています」とノワラツキー氏。
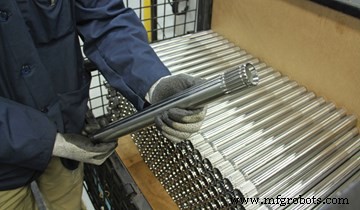
アウトボード用ステアリングシャフトの中空部分は、元々5台構成のセルで2名のオペレーターが担当していましたが、現在は2タレット・2スピンドル旋盤にバー給材装置とアンローダーを組み合わせたセルで対応しています。
特に労働集約的だった部品の一つが、マーキュリー・マリンのアウトボードで使用されるステアリングシャフトの中空セクションです。従来のプロセスはマルチマシンセルでした。単一スピンドル・単一タレット・テールストック・バー給材装置付き旋盤で開始し、次にボール盤工程、次にセンタレス研削工程、最後にホブ盤工程へと、部品が機械間を移動していました。この製法は数十年続きました。「私がここに来て25年になりますが、いつもこのやり方でした」と製造エンジニアのビル・キュシック氏。従来のマルチマシンセルプロセスには2名のオペレーターが必要でした。
やがてこれらのセルの機械を更新する必要が出てきました。モダンなソリューションを探していたキュシック氏は、新しい最新機械を調査しました。「テクノロジーがついに追いつき、すべての工程を1台の機械で実行できるようになりました」とキュシック氏。「古いホブ盤で加工する必要がなくなりました。」
シニアプログラマーのクリス・アーク氏は品質面からコメントします。「複数の機械を渡り歩くのではなく、1台の機械で完結すれば、真の位置度とランアウトを制御しやすくなります。」
繊細なバランス
「この移行の大きな部分は品質のためです」とキュシック氏。「つまり、1台の機械で完結させることです。」チームは、機械能力とキャパシティ、台数、予測生産要件の間で繊細なバランスを取る必要がありました。一種のスコアボードを作成した結果、一つのソリューションが選ばれました。キュシック氏は信頼する地元工作機械ディーラー、モリス・ミッドウェストに赴き、古い5マシンセルの置き換えについて対話を開始。「加工プロセスを完結できる旋盤が欲しいというSOW(作業範囲記述書)を作成しました」とキュシック氏。「追加工程を加えた際に必要なサイクルタイムについて、かなり明確なイメージを持っていました。」
キュシック氏とアーク氏はモリス・ミッドウェストに、2タレット・2スピンドルの旋盤にバー給材装置とアンローダーを組み合わせれば対応できると伝えました。「新技術を使えば、素材が入って完成品が出てくる『ワンアンドダン』生産は問題ないと考えました」とアーク氏。「やり方はだいたい分かっていましたが、モリス・ミッドウェストが適切な機械を選定し、すべてのエンジニアリングとランオフ(試運転検収)を担当してくれました。」
「フランケン旋盤」の誕生
2017年、最初のバー給材/旋盤/アンローダー組み合わせセルがプラント4に納入されました。そのサイズと能力から、新しいオークマLT3000 EXは親しみを込めて「フランケン旋盤」と命名されました。間もなく、2番目のセル(1号機の完全な複製)が隣に設置され、現場スタッフによって「フランケン旋盤の花嫁」と即座に呼ばれるようになりました。
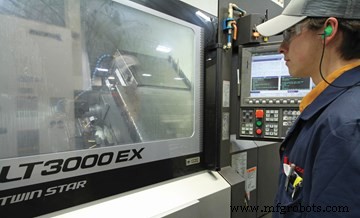
バー給材装置とアンローダーを備えた3台のオークマLT3000 EX旋盤がシャフト生産用に追加されました。
「フランケン旋盤」の両脇にはエッジ・テクノロジーズ社の機械が配置され、プロセスを真の「ワンアンドダン」技術的優位性を持つものにしています。この現在のセットアップで採用された自動化が、必要な品質で部品を「ワンアンドダン」生産するために欠けていたピースでした。オークマLT3000 EXはオープンアーキテクチャタイプの旋盤で、8インチチャッククラスの高柔軟性ツインスピンドル旋削センターです。この多機能横形ツインスピンドルマシンは、すべてのタレットで旋盤とミル/ドリル機能を統合しています。
最初の2セルにはFMB Turbo 5-65バー給材装置が装備されました。これらは最大12フィート(約3.66m)のバー材を供給するマガジンタイプで、オイル充填チャネルが回転バー周りに流体動圧ベアリング効果を生み、スムーズな回転を実現します。標準ユニットのマガジンストック容量は11インチ。このシャフトセクションの部品長とサイクルタイムを考慮すると、オークマは1シフトでかなりの長さのチューブ材を加工できるため、エッジ・テクノロジーズ社はエッジ・バー・リフト(拡張マガジンローディングシステム)を追加。さらに28インチ分のストックを追加し、オペレーターが手動で給材装置にロードすることなく長時間連続運転を可能にしました。
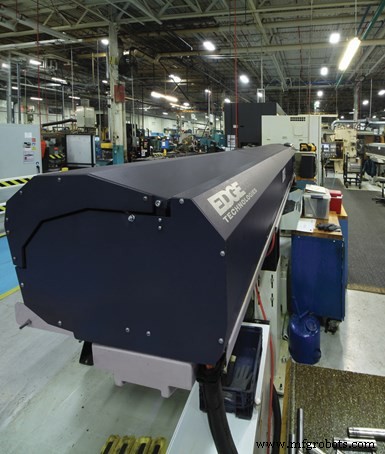
FMB Turbo 5-65 12フィートマガジン式バー給材装置。オイル充填チャネルが回転バー周りに流体動圧ベアリング効果を生み、スムーズな回転を実現。
「過去にアンローダー付き旋盤が1〜2台あったかもしれませんが、これが当社の主力製品で行った最大のステップ(アンローダー導入)です」とノワラツキー氏。「この部品は落とせません。スプラインが損傷するからです。完成品には表面仕上げ要件があります。」
1号と2号セルは2017年に設置され、エッジ・テクノロジーズ社のFleXsys LE(ロード/抽出)ユニットを部品アンローディングプロセスに装備。このユニットは大型部品、特に長尺シャフトジョブの自動化向けに設計されています。バー材を部品長さに切断して供給・排出する設計で、最大径2.5インチ(約63.5mm)、長さ37インチ(約940mm)まで対応。12フィートのチューブ材がFMB Turbo 5-65でオークマのメインスピンドルに供給されます。
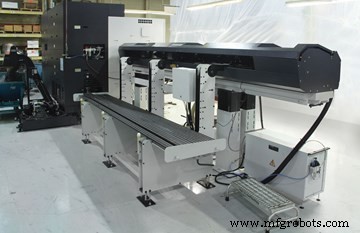
エッジ・バー・リフト拡張マガジンローディングシステム。さらに28インチ分のストックで、オペレーター介入なしの長時間運転を実現。
フランケン旋盤3:自動化の進化
3番目のセルは2019年末に到着し、エッジ・テクノロジーズ社が新たに開発した自動部品取り出しシステム「Rebel 80サーボアンローダー」を装備。直径8〜80mmの部品抽出に対応し、1・2号セルのユニットより汎用性が高いです。旧ユニットには、FMBバー給材装置のように旋盤と通信する制御システムがありませんでした。FleXsys LEには追加プログラミングが必要でした。調整後はうまく稼働しましたが、マーキュリー・マリンはこの短所を解決するアップデートされたアンローダー構成をエッジ・テクノロジーズ社に要請。Rebel 80サーボアンローダーの開発がその答えとなりました。エッジ社は新アンローダーの開発を進めており、マーキュリー導入のために通信問題を最優先課題としました。現在、3号セルではオークマLT3000 EX、FMBバー給材装置、エッジアンローダーがすべて通信し、インダストリー4.0型の最適化で1台の機械として機能しています。
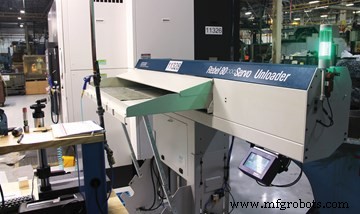
1・2号旋盤には大型部品向けのFleXsys LEアンローダーを装備。3号オークマにはRebel 80サーボアンローダーを装備し、直径8〜80mmの部品抽出に対応。バー給材装置と工作機械との最適化された通信機能を備えます。
Rebel 80サーボアンローダーには、部品をサブスピンドルから引き抜くためのエンドエフェクタ(把持装置)として、複数の方式が用意されています。バーコレット(外径把持)、拡張内径グリッパー、3点外径グリッパー、フィードフィンガー、アンギュラグリッパー、フェライト材料用電磁石、プロファイル付きや変形材用の特殊エンジニアリングソリューションなどです。
ステアリングシャフトのスプラインなど部品表面を保護するため、抽出Vトレイがシャフトをマガジン表面に優しく置きます。マガジン表面は非金属材料で覆われています。傾斜テーブルは調整可能で、大径部品の「イージーアンロード」を実現します。
Rebel 80サーボアンローダーにはアキシアルシフトトラックが備わり、ユニットを旋盤から簡単にスライドさせてスピンドルライナー交換や旋盤背面のメンテナンスアクセスが可能です。リモコンペンダントと、タッチスクリーン・メニュー駆動プログラミングを備えた会話型制御装置が標準装備。無制限の部品プログラムを保存できます。
3号セルはバー給材技術の進歩も恩恵を受けました。FMB Turbo 5-65がAモデルとして納入され、新しいオートアジャストガイドチャネルシステムを搭載。ポリウレタン製ガイドチャネルが適切な径に自動調整し、1つのガイドチャネルで5〜65mmのバー径に対応可能です。これにより、マーキュリー・マリンはガイドチャネルセット交換なしで異なるシャフト径への迅速な切り替えが可能になり、ジャストインタイム生産のクイックセットアップを支援します。
部品品質の向上に加え、これらのセルは労務コスト削減と床面積の有効活用というメリットももたらします。理想的には、ノワラツキー氏は白紙の状態で生産フロアを再構成したいと考えています。彼のチームを駆動する2つの要素は、工程集約と労働力の共有だと言います。
今後、これらの旋盤で採用されたバー給材装置とアンローダーのような自動化の追加が常態化するとノワラツキー氏は感じています。「これから導入される新しいセルで、何らかの自動化を持たないものはないと予想しています。ファナックロボット、ガントリーシステム、バー給材装置、アンローダーのいずれかでしょう。仕事をこなすために必要な労働力を最小限に抑えるものになるはずです。『労働力はプレミアムです』とノワラツキー氏は結びます。」
このようなセルを運用するには高度な技術的専門知識が必要なため、マーキュリー・マリンはスタッフのスキルアップのための講座を提供しています。「より高いレベルのオペレーターが必要です」とノワラツキー氏。これを実現するため、マーキュリーはオペレーターを地元のコミュニティカレッジに派遣し、レベル1とレベル2の機械加工コースを受講させます。修了後、NIMS認定試験を受験できます。
マーキュリー・マリン | mercurymarine.com
エッジ・テクノロジーズ | 314-692-8388 | edgetechnologies.com
著者について
ケビン・シュルツ
ケビン・シュルツは広告とデザインのプロフェッショナル。工作機械業界で24年の経験を持ち、そのうち最後の20年は精密機械加工業界のOEMでマーケティングディレクターを務めました。連絡先:shultscomm@yahoo.com
産業機器
- AI駆動テスト自動化:最新ERPシステムのQAを革新
- ローコードプラットフォームでビジネス自動化を加速
- インテリジェント・オートメーションで顧客体験を変革する
- CNCルーターを収益性の高いビジネスに変える
- スマート旋盤:精密加工のための先進タッチスクリーン制御
- Millport SmartLathez 1740 CNC旋盤 – 精度とパワー
- 静圧リニアガイドウェイ搭載CNC旋盤 – 究極の精度と長寿命
- SNK GT-27ガング工具旋盤 – ポリマーベース、1°インデックス、6,000 rpm
- ハーコTM8傾斜床旋盤:コンパクト設計、精密制御、多彩な工具対応
- トラックTRL 2460SX:マニュアル操作とCNC精度を両立する汎用旋盤
- キタコHS4200i:4スピンドルCNC旋盤、高速自動ローダーで無人運転実現