



マグネシウム溶接のロボット自動化:精度と効率
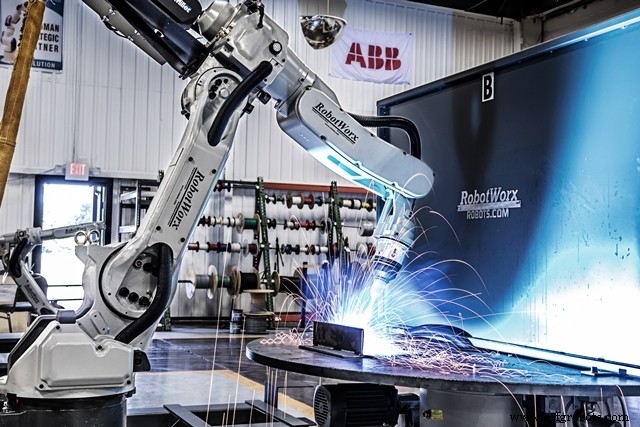
マグネシウム溶接は、一次製造または修理のために実施されます。
特性
アルミニウム、マンガン、希土類、トリウム、亜鉛、ジルコニウムと合金化された鋳造マグネシウム合金は、密度約1.74g/cm³(0.063lb/in³)で、高い強度重量比を示し、重量軽減が重要または慣性力の低減が不可欠な場合(高速移動機械部品など)に選択される材料です。マグネシウムは鋼の約20%、アルミニウムの約67%の重量です。マグネシウム鋳物は優れた減衰能力を発揮します。
- 純マグネシウムの融点:650℃(1202°F)
- 液体から固体への収縮:3.9〜4.2%、融点液体から室温固体へ:9.7%
- マグネシウムは特定アルミニウム合金製造時の合金元素として使用
- 球状黒鉛鋳鉄を製造する鋳鉄鋳造所で、黒鉛粒子を球状化するためにマグネシウムを使用。他金属の陰極防食にも使用
安全性
安全上の注意事項を理解し遵守する必要があります。マグネシウムは容易に酸化します。機械加工切り屑や粉末状態で着火すると激しく燃焼。機械加工は消火剤を備えた管理された条件下で実施する必要があります。
規格
- 鋳造合金:ASTM B80、B94、B199
- 鍛造合金:ASTM B90、B107、B217
- マグネシウム合金溶接用充填材:
- AWS A5.19 マグネシウム合金溶接電極とロッド仕様
- ASTM B 448 マグネシウム合金溶接ロッドとベア電極仕様
- SAE AMS 4397 マグネシウムワイヤ、溶接用
特徴
マグネシウム合金溶接は、他材料より少ない熱量で溶融可能。しかし、高い熱伝導率と熱膨張係数により歪みに弱い。適切な予防措置が必要。
合金元素
マグネシウムは単体では機械的に弱すぎるため、改良特性を付与する他元素と合金化する必要があります。Mg-Al-Zn系合金は、アルミニウム、マンガン、亜鉛を含み、常温用途で最も一般的な合金元素。トリウム、セリウム、ジルコニウム(アルミニウムなし)は高温用途向けのMg-Zn-Zr系を形成。
合金含有量増加は融点を下げ、溶融範囲を広げ、溶接割れ傾向を増大。高合金含有は溶融に必要な熱を減らし、粒成長を制限し、マグネシウム溶接効率を向上。
- アルミニウムは最も効果的な改良成分。2〜10%に微量の亜鉛とマンガンで、強度と硬度を向上(延性は犠牲)。1.5%以上のAl含有合金は応力腐食割れ感受性があり、溶接後応力除去が必要。
- 亜鉛はアルミニウムと組み合わせて、マグネシウム合金に含まれる鉄とニッケル不純物の有害な腐食作用を克服。Zn含有量が高い(1%以上)とホットショートネスが高まり、溶接割れを誘発。
- マンガンは降伏強度(わずか)と食塩水耐性を向上。高融点でより高い熱入力が必要。溶接隣接部の粒成長で強度低下。
- トリウムまたはセリウムを添加し、260〜370℃(500〜700°F)での強度向上。少量のジルコニウムは粒度微細化剤として溶接性を改善。
- ベリリウムは溶融時のマグネシウム燃焼傾向を低減目的で添加されることがある。溶接への悪影響は観察されず。ろう付け合金では、炉内ろう付け時の着火危険低減に有益な可能性。
- カルシウムは少量添加で酸化低減だが、溶接割れリスクを増大させる可能性。
プロセス
マグネシウム溶接は一般的に、逆極性(電極プラス)直流アークプロセスで実施。鍛造合金は一般的に特定鋳造合金より溶接性が良好。
ガスメタルアーク溶接マグネシウム(GMAW/MIG)の金属移行モード
- ショートサーキットモード - フィラーが毎秒多回ワークに接触しアークを消弧、金属が滴の連続として供給
- パルスアークモード - 電源が変調電流を供給。アークは途切れず、金属が中間的に移行
- スプレートランスファーモード - 金属が飛沫状に移行
- 最も一般的なシールドガスはアルゴン、ヘリウム混合も許容
ガスタングステンアーク溶接マグネシウム(GTAW/TIG)
- 交流機または高周波重畳逆極性(電極プラス)直流電源を使用
- 薄板には両方適合、厚板には交流が好ましい(より深い浸透)
- 直極性(電極マイナス)直流は陰極清浄作用がないため非推奨
電子ビーム溶接マグネシウムは、亜鉛1%未満含有合金の高価な鋳物修理に使用。異なるマグネシウム合金の相対的溶接性は、一般的なアークプロセスで示されるものと類似。
マグネシウムの低沸点と、さらに低い亜鉛の沸点により、ボイドと気孔発生の危険があるため、条件を厳密に監視する必要あり。わずかにデフォーカスしたビームが健全な溶接獲得に寄与する場合あり。
レーザービーム溶接は、低熱入力、高速、変形制限の観点からマグネシウム溶接に好ましい手法。ただし気孔発生傾向あり。
抵抗溶接マグネシウム(スポット/シーム)は、板材や押出材など鍛造合金で実施。本質的にアルミニウム用と類似の装置と条件で実施。
鋳物修理:マグネシウム溶接の最も一般的な用途の一つは、鋳物の修理(鋳造直後または使用後)。準備が重要で、異物汚染を排除。十分なベベルを準備し、完全溶け込みを確保。
予熱: マグネシウム溶接時の予熱必要性は、継手拘束度と板厚で決まる:厚肉で短い溶接ビードなら不要な場合も。予熱は酸化低減のため保護雰囲気炉で実施。溶接割れ最小化の推奨手順の一つは、中心から両側へ向けて溶接(片側ずつ)。熱衝撃は回避すべき。
産業用ロボット