



CNC旋盤向け接着剤ワークホールディング:薄肉リングの歪みを解消
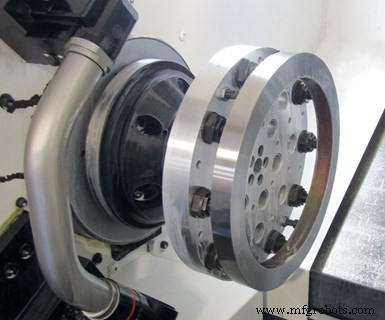
左写真のような薄肉リングは、光活性化接着剤ワークホールディングプロセスの候補です。このプロセスは、従来の機械的クランプ装置使用時に発生しうる部品歪みを排除します。
一部の旋削アプリケーションでは、チャックジョーやCNC旋盤用の他の従来型ワークホールディング装置が、クランプ力印加時に部品を歪ませることがあります。左写真のような大型薄肉リングがその典型です。これらのワークホールディング要素は部品への完全アクセスを妨げることもあり、追加工程のための再クランプを必要とする場合があります。
ブルー・フォトン社は、紫外線(UV)光で硬化する接着剤を用いて部品を旋削用に固定する、こうした状況向けの代替ワークホールディング方法を提供しています。この方法は、フライス加工、研削、放電加工、3Dプリント/積層造形など他のプロセスにも使用可能です。
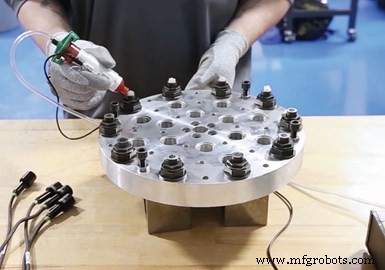
グリッパーをイソプロピルアルコールで洗浄後、各グリッパーに接着剤を塗布します。
同社の光活性化接着剤システムの主要コンポーネントは、ライトガイド付きUV光源、BlueGrip接着剤、UV光透過グリッパーです。グリッパーはUV光を通すレンズとして機能し、接着剤を硬化させて部品を治具要素に接合します。
ネジ込み式グリッパーは治具プレートの上面に取り付け、UV光を通すための貫通穴が必要です。ほとんどの旋削アプリケーションでは、これをワークステーションで行い、部品が接着された治具プレートを旋盤に取り付けます。
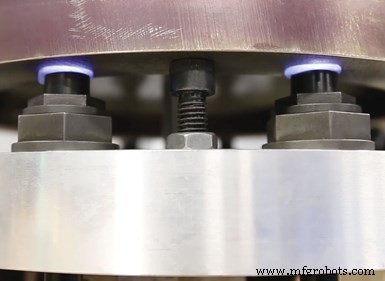
アレンボルトなどのハードストップを用いて、グリッパーと部品の間に適切な接着剤ギャップを確保します。
実施手順:各グリッパーの上面と部品の把持面をイソプロピルアルコールで洗浄。各グリッパーの上面に接着剤を塗布し、グリッパー面全体を覆い、面と部品下面の間のギャップを埋めます。ギャップ(すなわち接着剤厚)は部品の平坦度に応じて0.020〜0.120インチ(約0.5〜3mm)の範囲で調整可能。治具プレートに取り付けたハードストップ(グリッパー上面よりわずかに高い)に部品を載せ、適切なギャップを確保します。
接着剤を硬化させるには、UV光源のライトガイドを各グリッパーの背面に挿入し、光源を作動させます。通常、UV光による接着剤硬化には60〜90秒かかり、グリッパーと部品が接合されます。すべてのグリッパーの硬化が完了したら、部品を保持した治具要素を機械に取り付け、加工を実行できます。
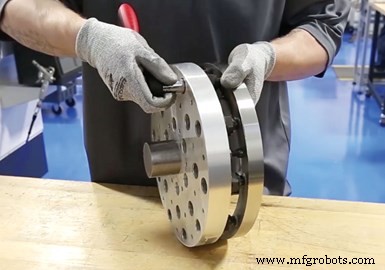
機械から治具を取り外し、レンチで各グリッパーを緩めて部品との結合を解除します。
加工完了後、レンチで各ネジ込みグリッパーを緩め、接着剤の結合をせん断剥離させます。残留接着剤は、スチーム、熱湯浸漬、またはスプレーを適用した後、部品とグリッパーから剥がせます。
必要なグリッパー数は部品サイズと形状に基づくと同社は説明します。軸方向保持力はグリッパーサイズにより250〜800ポンド(約1,100〜3,500N)の範囲。グリッパーは硬化耐食性ステンレス鋼製で黒色酸化被膜仕上げ。接着剤はほとんどの水性・油性クーラントおよび切削液と互換性があり、様々な鉄/非鉄金属、プラスチック、セラミックス、複合材料を保持可能とのことです。
フライス加工への応用
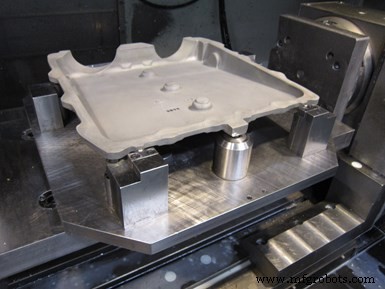
鋳物など比較的薄いワークを固定するのは困難です。従来の機械クランプ(場合によってはバキュームチャックでも)を使用すると、それらの部品が撓みやすいためです。クランプ締め付け時に部品を歪めないよう注意が必要で、加工後にクランプを外すと部品が元の自然な状態に戻ってしまいます。
ニューヨーク州ロチェスターのプレシジョン・グライディング・アンド・マニュファクチャリング(PGM)社は、過去にこれらの問題に直面しましたが、現在では上写真のマグネシウム鋳物のように、4軸VMCで加工する部品にブルー・フォトンテクノロジーを使用しています。
機械のロータリーテーブルに治具プレートを設置後、オペレーターは各ピンの先端に少量の接着剤を塗布。鋳物を治具に載せ(3つのハードデータムポイントに載置)、UV光源のライトガイドをそれらデータムポイントにある3つのグリッパーに挿入。通常、各グリッパーでのUV光硬化には30秒かかります。オペレーターは治具を回転させて残り6つのグリッパーへのアクセスを容易にし、それらのポイントでも接着剤を硬化させます。テーブルを適切な位置に戻せば、部品プログラムを開始できます。
加工完了後、Tハンドルレンチで各グリッパーを緩め、要素をねじってワークとの接着結合をせん断剥離。ワークを治具から取り外し、携帯用スチーム洗浄装置で後洗浄を行い、ワークに残った硬化接着剤を除去します。接着剤は各グリッパーの先端からも、金属定規やストレートエッジで剥がしておく必要があります。ワークとグリッパー間のギャップ(接着剤厚)は、部品の平坦度に応じて0.010〜0.125インチ(約0.25〜3.2mm)の範囲です。
産業機器
- 生産最適化:ワンチャッキング加工でコスト削減を実現
- Fagor 8050TC CNC旋盤:旋削・端面・ねじ切りに直感的でトレーニング不要の操作性
- 精密パートナーシップ:Federal-MogulがEmco-Maier CNC旋削センタでPTFEリング生産を強化
- TL-1工具室旋盤:会話型OSで手動からCNCへシームレス移行
- TRAK TRL 2460SX旋盤:小ロット生産向け精度と汎用性
- シュバリエFBL-1233傾斜床旋盤:高精度・高速・多機能で多品種・大量生産に対応
- エマグVLシリーズ:小ロットから大量生産まで対応する汎用垂直旋盤センター
- CNC旋盤の進化:旋削からフライス・穴あけへ、ジェセル社の事例に見る工程集約の実態とトレードオフ
- VT 1150垂直旋盤:重切削鋳造・鍛造・精密旋削対応、75馬力・53"スイング
- VT 1150垂直旋盤:75馬力・53"スイング・45"旋削容量で鋳造・鍛造・精密旋削に対応(重複記事)
- VTC 1000:モジュラー精密で中型垂直旋削を高速化、ライブスピンドルワンストップ加工